小模数齿轮滚齿齿形齿向误差:成因解析与工艺控制方法
做小模数齿轮采购的人常遇到一种情况:供应商的齿形齿向报告“合格”,装到行星减速箱或舵机里,噪音、回差、寿命却不稳定。问题往往不在报告结论,而在误差的“形状”和批次一致性。模数0.1–1.0mm的齿轮,齿宽通常只有几毫米,齿形或齿向偏差0.005mm,折算到啮合侧隙和接触斑点就是另一个量级。下面从滚齿展成原理讲成因、控制方法和采购验收要点。
小模数齿轮滚齿的齿形齿向误差,究竟从哪里来?
滚齿是展成法:滚刀与工件按固定传动比旋转,切削刃包络线形成渐开线。齿形误差是“包络线走偏”,齿向误差是“包络线沿齿宽走斜”。小模数齿轮齿槽窄、切削厚度小、展成次数多,机床几何精度和刀具状态的微小偏差会被累计放大。常见来源分四类:
- 滚刀本身:压力角误差、齿距误差、铲磨齿形误差、径向和端面跳动。滚刀精度通常应比工件高1–2级;小模数滚刀齿顶窄,磨损后齿形角变化更敏感。
- 刀具与工件安装:刀杆径向跳动、滚刀安装偏心、心轴与孔径间隙、端面压紧变形。孔径小,心轴间隙0.005mm就可能带来明显偏心。
- 机床传动链与几何精度:展成链、差动链、刀架导轨与工件轴线平行度、顶尖同轴度。齿向误差对差动链和刀架角度尤其敏感。
- 工艺与热变形:轴向进给、切削速度、冷却不足、连续加工温升导致轴线偏移;细长刀杆让刀会造成齿向鼓形或锥度。
| 误差形态 | 主要来源 | 传动表现 | 控制方向 |
|---|---|---|---|
| 压力角偏差 | 滚刀压力角、刀架倾斜 | 啮合冲击、噪音 | 滚刀复检、角度校准 |
| 齿形总偏差大 | 滚刀磨损、展成链间隙 | 回差波动 | 刀具寿命管理、机床保养 |
| 齿向倾斜 | 差动链、工件装歪 | 齿宽偏载 | 校准差动、心轴找正 |
| 齿向鼓形 | 让刀、热变形 | 接触斑点异常 | 降低进给、充分冷却 |
控制齿形误差,先管住滚刀和刀杆的“跳动”
齿形误差曲线能指向原因:沿齿高线性倾斜,多半是滚刀压力角误差或刀架角度;周期性波浪,要查滚刀齿距、刀杆跳动和展成链。小模数齿轮滚齿加工中,刀杆径向跳动通常要求不超过0.005mm,滚刀端面跳动也要同步打表;安装前用偏摆仪检查,比事后测齿形更经济。
切削参数上,不宜盲目提高轴向进给。进给大,切削厚度和让刀量增加,齿向易出鼓形;进给过小,切削刃在窄齿槽内反复摩擦,刀具磨损加快,齿形角也会漂移。要按模数、齿数、材料硬度做参数窗口验证,用首件齿形齿向报告锁定。SUS303、SUS420J2、20CrMnTi渗碳淬火件的切削状态差异明显,热处理变形还要在滚齿留量中预留。
齿向误差的控制,重点在机床几何精度和热稳定
直齿轮齿向误差主要来自工件轴线与刀架导轨的平行度、心轴找正和端面压紧;斜齿轮还要看差动链或电子齿轮箱的同步精度、刀架螺旋角设定。连续生产中,机床温升会让刀架和工件轴线产生相对位移,上午调好的机床下午齿向就偏,所以批量前预热、车间恒温、冷却液充分冲刷都是工艺的一部分,不是辅助工作。
检测要用齿轮测量中心看曲线,而不是只看合格/不合格。压力角偏差、螺旋角偏差、齿向鼓形量、K形图能反推工艺问题。我们配齿轮测量中心、ZE20齿轮测量仪,关键产品按APQP做先期策划,量产关键尺寸用SPC监控,把“事后检出”变成“过程控制”。
采购工程师怎么判断一家齿轮厂能不能稳住齿形齿向?
询价和审厂时建议问四个问题:
- 滚刀精度等级、复检周期和磨损判据是什么?是否有滚刀管理台账?
- 刀杆径向跳动、工件心轴间隙、机床几何精度多久校准一次?
- 齿形齿向报告是抽检还是全检?能否提供误差曲线和批次CPK?
- 斜齿轮的差动链或电子齿轮箱如何保证同步?热变形怎么补偿?
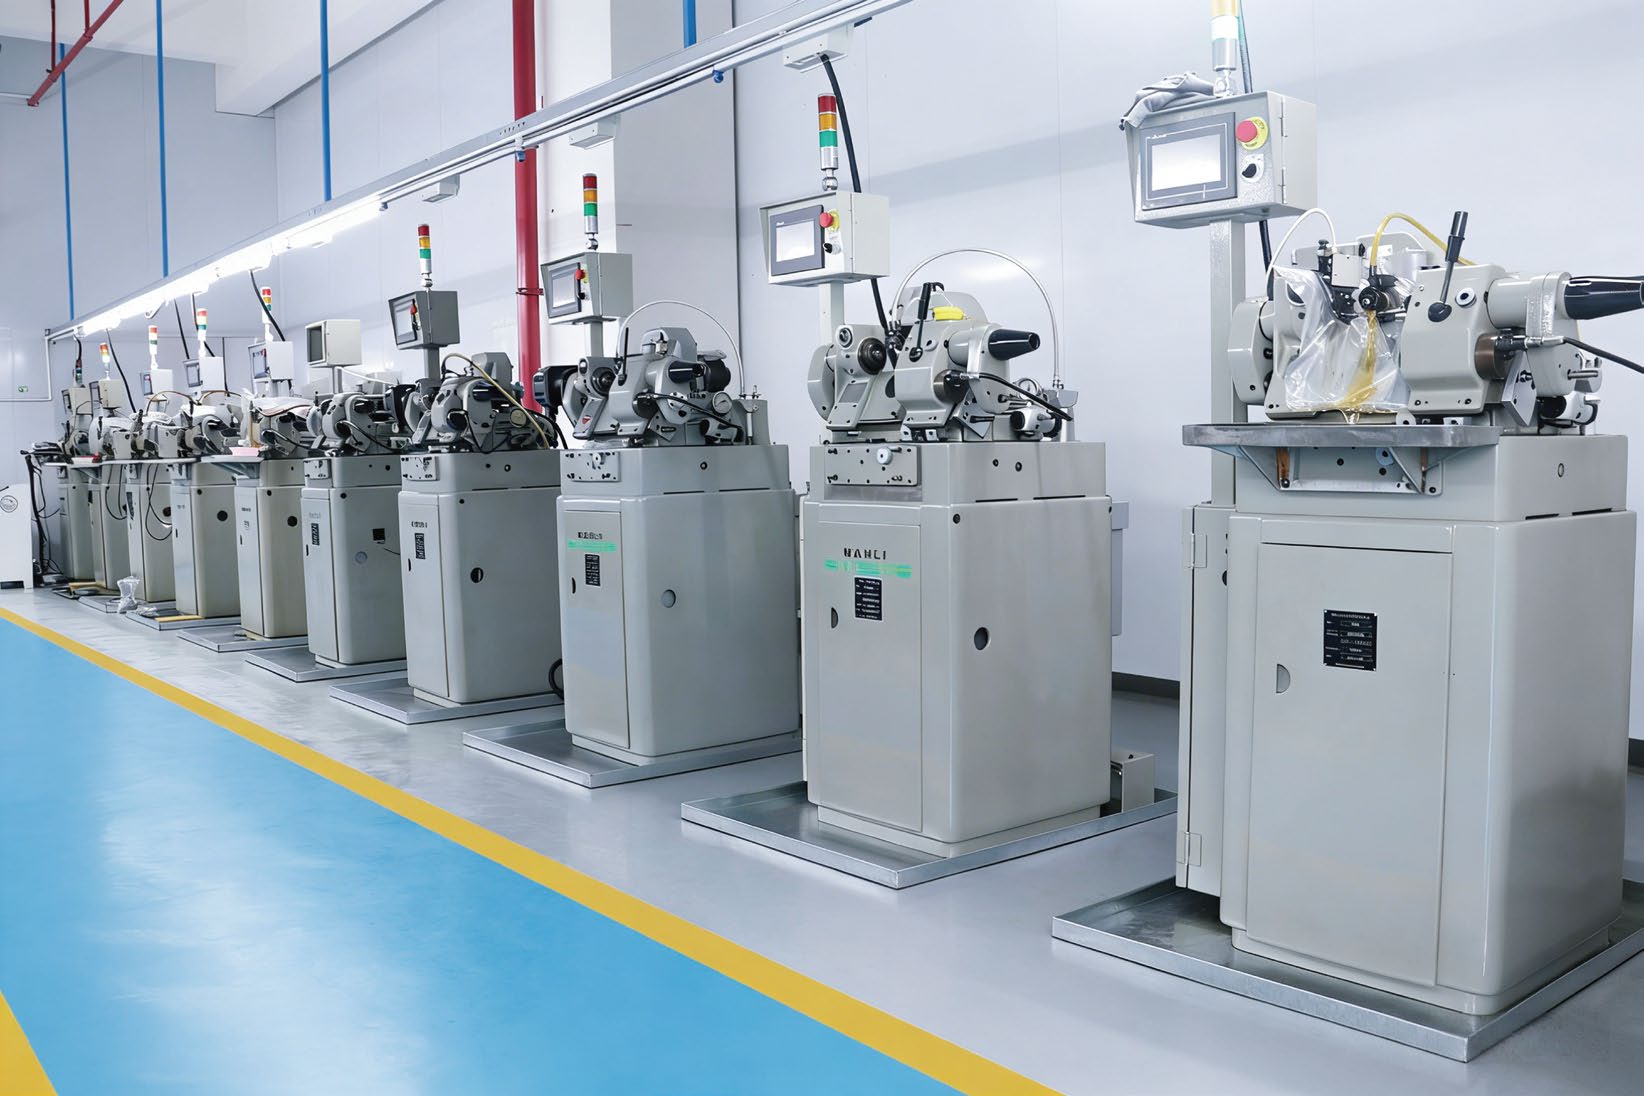
久顺精密有70余台滚齿机,其中20余台瑞士瓦里进口滚齿机;小模数齿轮模数0.1–1.0mm,精度GB/T 6–8级、滚齿精度JIS 5级以上,齿面粗糙度Ra0.8以内。滚齿、车削、CNC机加工、铆压、激光焊接、组装在厂内闭环,关键齿轮全部自产。检测端配齿轮测量中心、ZE20、海克斯康三次元INSPECTOR S、二次元VMS-3020F、TESA-Hite高度仪、洛氏硬度计和圆柱度仪,出货可附齿形齿向报告、尺寸报告、材质证明和硬度报告。无人机云台舵机项目里,回差从1.2°压到0.5°,寿命从2000次提升到8000次以上,靠的就是齿形齿向和装夹一致性的过程控制。对有精密齿轮定制需求的采购方,建议把齿形齿向曲线、判定基准和批次CPK写进技术协议,再谈价格。
如果你正在选小模数精密齿轮或行星减速箱供应商,可以把图纸和齿形齿向要求发过来。久顺精密承诺1个工作日内专属顾问联系、3个工作日内工艺评审反馈,常规产品24小时内报价,来图加工与非标定制均可对接。电话13872641777(彭总),或在线提交需求:小模数精密齿轮、精密减速箱、精密舵机,也可直接走联系页面。
常见问题
小模数齿轮滚齿齿形误差一般要控制到什么水平?
要按精度等级和模数分段看,不能只给一个绝对值。GB/T 6–8级对应不同的齿形总偏差,模数0.3–0.5mm的齿轮通常要控制在几微米到十几微米,同时看压力角偏差和曲线形状。更关键的是批次CPK和装配验证:同样“合格”的报告,齿形呈波浪或倾斜,装进行星减速箱后噪音和回差表现会差很多。建议要求供应商提供齿轮测量中心原始曲线。
斜齿轮齿向误差超差,先查哪些环节?
先查刀架螺旋角设定和差动链或电子齿轮箱同步,再查工件心轴找正、端面压紧和顶尖同轴度,最后看热变形与让刀。齿向曲线呈线性倾斜,多为角度或差动问题;呈鼓形或中凹,多为让刀、进给不均或温升。不要反复试切碰运气,用齿轮测量中心看曲线形状,再针对性校准,通常比调整切削参数更快锁定原因。
采购验收齿形齿向报告时,重点看什么?
看原始曲线而不是只看结论:压力角偏差、螺旋角偏差、齿向鼓形量、K形图和齿形总偏差。确认抽检比例、批次CPK、滚刀管理台账和机床校准记录。小模数精密齿轮建议首件全检、量产SPC;来图加工和非标定制件要把检测基准、齿宽范围和判定标准写进图纸或技术协议。久顺可随货提供齿形齿向报告、尺寸报告、材质证明和硬度报告。