批量交期25-35天是怎么排出来的:小模数齿轮生产计划拆解
在询价阶段,采购和研发最常问的一句话是“最快多久能交货”。报价单上写着“批量25-35天”,紧接着的追问往往是:为什么不是15天?是不是产能不够?这篇文章把25-35天拆开讲清楚——哪些天是绕不过去的工艺时间,哪些天是可以靠双方协同压缩的排队时间,以及采购方在来图加工前做对哪几件事,能实打实把交期往下拉。
批量交期25-35天,究竟被哪些工序占用了?
一支小模数精密齿轮从棒料变成装箱出货,即使流程再短,也要经过下料、车削、滚齿、热处理、去毛刺、检测、铆压组装这七个环节。以一套带壳体的精密减速箱组件为例,典型的时间分布如下:
| 阶段 | 典型耗时 | 关键约束 |
|---|---|---|
| 材料准备与下料 | 3-5天 | 材质规格是否现货、材质证明出具 |
| 车削、走心机粗加工 | 3-5天 | 多品种共线,按排产顺序排队 |
| 滚齿 | 5-8天 | JIS 5级以上精度件集中在进口滚齿机 |
| 渗碳淬火等热处理 | 3-5天 | 按装炉批次凑炉,HRC58-62需硬度复检 |
| CNC二次精加工 | 2-4天 | 异形孔、端面、扁位等特征 |
| 检测(齿形齿向、三次元) | 2-3天 | 首件全尺寸+批量抽检 |
| 铆压、组装、包装出货 | 2-4天 | 组件同轴度与回差复测 |
需要注意,上表是把工序串行相加后的结果,而实际排产中车削、滚齿、CNC之间存在并行与交叉,因此总周期落在25-35天,而不是简单相加的30天以上。区间下沿对应工艺成熟、材料现货、图纸一次确认的订单;上沿则对应新结构、需要渗碳淬火、需要多轮首件确认的订单。
为什么滚齿工序是整条产线的节拍器?
在小模数齿轮的加工链条里,车削和去毛刺可以靠增加班次消化,检测可以靠设备并行提速,唯独滚齿是硬约束:模数0.1-1.0mm的精密齿轮,齿形齿向精度要稳定在JIS 5级以上、齿面粗糙度Ra0.8以内,能干的机床和调机师傅都是有限的。一台机床换型、对刀、试切、首件测量,本身就要吃掉几个小时,频繁换型是交期最大的隐形消耗。
因此判断一个齿轮厂家的交期是否可行,本质上是在判断两件事:滚齿机的台数与精度档位够不够,以及在制订单的排布是否按“同模数、同材料、同精度”做了归并。设备多但订单杂,交期照样拉长;设备结构合理且会归并批次的厂家,25天才是真实的。
同样是非标定制,为什么有的25天、有的要35天?
- 材料是否现货:SUS303、SUS420J2、20CrMnTi等常用牌号常备库存,冷门规格或特殊直径需要等料,直接多出5-7天。
- 精度等级:国标GB/T 6级与8级的加工路径不同,6级件往往需要精滚加齿轮测量中心逐批验证,检测时间翻倍。
- 是否渗碳淬火:20CrMnTi、40Cr做HRC58-62热处理,要凑炉、要留变形余量、要在热处理后复检,这一段没有捷径。
- 齿形是否非标:变位系数、齿顶修形、双联齿相位角要求越多,试切与首件确认轮次越多。
- 首件确认效率:这是最容易被忽视的一项。样品寄出后客户内部走流程两周,量产的25天就被挤成了实际40天。
采购方能压缩交期的,其实是“等待时间”
工艺时间压不动,能压的是等待。给图纸时一次给全:模数、齿数、压力角、精度等级、材料牌号、热处理硬度、关键公差与基准、装配关系、年用量与分批节奏。批量订单主动提出分批交货,首批先要市场急需的规格,让厂家按批次滚动投产,比整单等齐更快。已有样品承认书的项目,直接注明“按承认样标准执行”,可省掉一轮首件确认。反过来,下单后改齿数、换材料、加倒角,几乎必然导致交期重排。
久顺精密如何把25-35天落实到排产表上
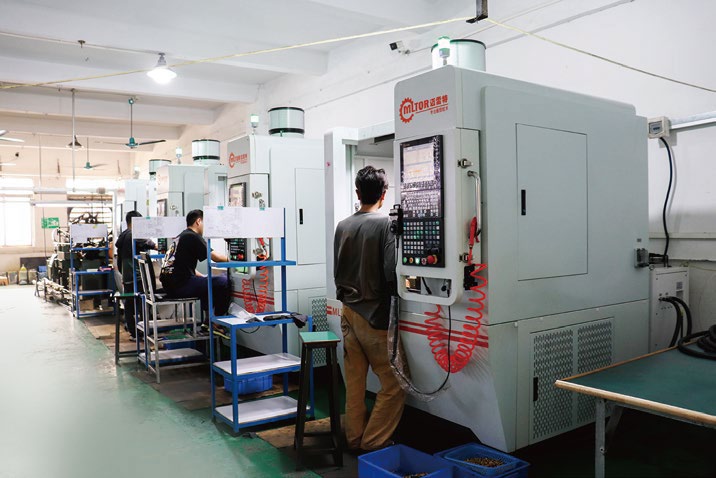
久顺精密的做法是把滚齿作为排产锚点:70余台滚齿机中包含20余台瑞士瓦里进口滚齿机,高精度订单优先排进这批设备,同模数、同材料的订单归并投产以减少换型;车削端20余台数控走心机与20余台CNC加工中心配合,铆压机10余台、组装产线10余条保证后段不堵;滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环,工序之间的等待由内部调度直接消化,不依赖外协排队。
这套排产逻辑在长期项目上得到了验证:某无绳电钻齿轮项目采用20CrMnTi渗碳淬火HRC58-62,年供50万套、合作3年,靠的是材料常备与专线排产;15g航模舵机项目实现20天打样、45天量产5000套;灵巧手微型行星减速箱外径小于5mm、扭矩0.5N·m、选用SUS420J2,从设计到量产用4个月完成。关键产品执行APQP先期策划,量产关键尺寸执行SPC统计过程控制,交期与质量同步受控。
报价透明、无隐形加价:常规产品24小时内报价,复杂定制48小时内报价;标准齿轮样品7-15个工作日,复杂减速箱与舵机样品15-25个工作日,批量交期25-35天并可协调加急。
如何判断一个齿轮厂家的交期不是凭空估算的?
问三个问题就够了:一是瓶颈工序有多少台设备、精度档位如何;二是当前在制订单量与排产顺序能否说明;三是能否提供周度进度反馈与关键节点(下料、滚齿完成、热处理回厂、首件检测)的时间点。答得清楚,25-35天就是承诺;答得含糊,交期只是销售话术。
如果你手上的项目正在评估小模数齿轮、精密减速箱或舵机齿轮箱的批量交期,可以把图纸与年用量发给我们:电话13872641777(彭总),或通过联系我们提交需求,1个工作日内专属顾问对接、3个工作日内给出工艺评审反馈。也可先查看小模数精密齿轮、精密减速箱、精密舵机的产品参数,再判断你的项目落在25天还是35天。
常见问题
小模数齿轮批量订单为什么需要25-35天,能加急吗?
这25-35天覆盖了下料、车削、滚齿、热处理、去毛刺、检测、铆压组装七个环节,其中滚齿与渗碳淬火是硬约束:高精度齿形需在进口滚齿机上加工,热处理要凑炉并留变形余量。材料现货、图纸一次确认的成熟项目可靠近25天;新结构需多轮首件确认则接近35天。批量交期可协调加急,但加急空间主要来自排产归并与分批交货,工艺时间本身无法压缩。
首次合作做非标齿轮定制,交期会比常规产品长多少?
通常多出5-10天,主要花在工艺评审与首件确认上。首次合作需要确认齿形参数、材料牌号、热处理硬度与关键公差基准,样品阶段标准齿轮7-15个工作日、复杂减速箱与舵机15-25个工作日;样品承认后再进入25-35天的批量排产。若能在下单前提供完整图纸与承认样标准,可省掉一轮确认,交期基本与常规产品持平。
交期从什么时候开始算,怎么避免中途被拉长?
规范厂家的交期从图纸与订单参数确认、预付款到账之日起算,而非从询价日算。中途拉长最常见的原因是变更:改齿数、换材料、加倒角、调整公差都会触发重新试切与首件检测。建议下单时锁定版本图纸,变更走书面确认并同步评估交期影响;批量订单采用分批交货,首批先投急需规格,可显著降低整体等待时间。