三次元、二次元、齿轮测量中心分别测什么?一张表看懂
做小模数精密齿轮采购的人,几乎都遇到过同一个场景:供应商随货发来一叠报告,齿形齿向报告、尺寸报告、材质证明、硬度报告齐全,可真到装配线上出现噪音偏大、回差超标、装不进去时才发现——有些项目压根没测,有些是拿二次元“顶”了齿轮测量中心的活。
三次元、二次元、齿轮测量中心不是“精度高低”的区别,而是“测什么”的区别。搞清这一点,来图加工的技术协议和验收标准才不会写错。
三台设备的原理差别:一个测空间、一个测投影、一个测啮合
齿轮测量中心采用电子展成或坐标逐点采集原理,用微米级测头沿理论渐开线扫描齿面,与理论值比对后输出齿廓总偏差Fα、齿廓形状偏差ffα、齿廓倾斜偏差fHα、螺旋线总偏差Fβ、齿距累积总偏差Fp、单个齿距偏差fpt、径向跳动Fr等参数。国标GB/T 6–8级、滚齿JIS 5级以上的判定,依据就是这些量,它测的是与啮合性能、噪音、回差直接相关的误差。
二次元影像仪由CCD加远心镜头成像,通过像素当量换算测量投影轮廓内的二维尺寸:外径、内孔、中心距、齿顶圆、扁位、异形轮廓、铆压件外形。非接触、可编程、跑批快,是产线抽检的主力。
三次元(CMM)用触发式或扫描式探针在三维空间采点,拟合出要素后评定形位公差——同轴度、位置度、垂直度、平面度、圆度、孔组位置与空间中心距,是壳体、行星架这类结构件的“主审官”。
| 设备 | 测量原理 | 典型被测参数 | 最适合的对象 |
|---|---|---|---|
| 齿轮测量中心 | 电子展成、齿面逐点采集 | Fα、Fβ、Fp、Fr、齿厚/跨棒距 | 直齿、斜齿、蜗轮蜗杆、行星齿 |
| 二次元影像仪 | CCD投影轮廓比对 | 外径、内孔、中心距、齿顶圆、扁位 | 冲压件、铆压件、小齿轮外形与批检 |
| 三次元CMM | 三维接触采点拟合要素 | 同轴度、位置度、垂直度、平面度 | 减速箱壳体、行星架、轴承孔 |
为什么齿形齿向不能交给二次元?
齿侧面是空间曲面,在影像仪视野里会被相邻齿遮挡,投影得到的只是齿顶外轮廓;再叠加毛刺、倒角与光照阈值的影响,边缘判定重复性通常在几微米量级。而模数0.1–1.0mm的小模数齿轮,齿廓偏差公差本身只有几微米到十几微米——用二次元评齿形,等于用卷尺量螺纹中径:数字有了,结论不可信。同理,二次元也测不了深孔、盲孔底部和斜面倒角。
三次元的盲区则在另一头:它采点离散,对齿面这种连续展成曲面效率低、测点代表性差,用它评齿廓偏差既不经济也不专业。
采购看报告的三条判断标准
- 齿形齿向报告必须出自齿轮测量中心,且报告上要有Fα、Fβ、Fp、Fr的具体数值与评定等级,只写“合格”二字的报告没有信息量。
- 装配相关尺寸看CMM。行星减速箱前后壳轴承孔同轴度、行星架销孔位置度超差,直接表现为回差与异响,这类项目在图纸上应明确标注由三次元检测并附报告。
- 批量一致性用二次元加专用检具做SPC。首件用齿轮测量中心和CMM定性,量产用影像仪盯关键尺寸漂移,成本与覆盖率才平衡。
另外提醒一点:小模数齿轮的测球直径必须小于齿槽宽,模数0.2mm的齿轮齿槽仅约0.3mm,需配0.15–0.3mm微型测头;CMM按计量惯例应在20±2℃环境测量,温度不控,同轴度数据会随零件热胀而漂移。
久顺精密的分层检测做法
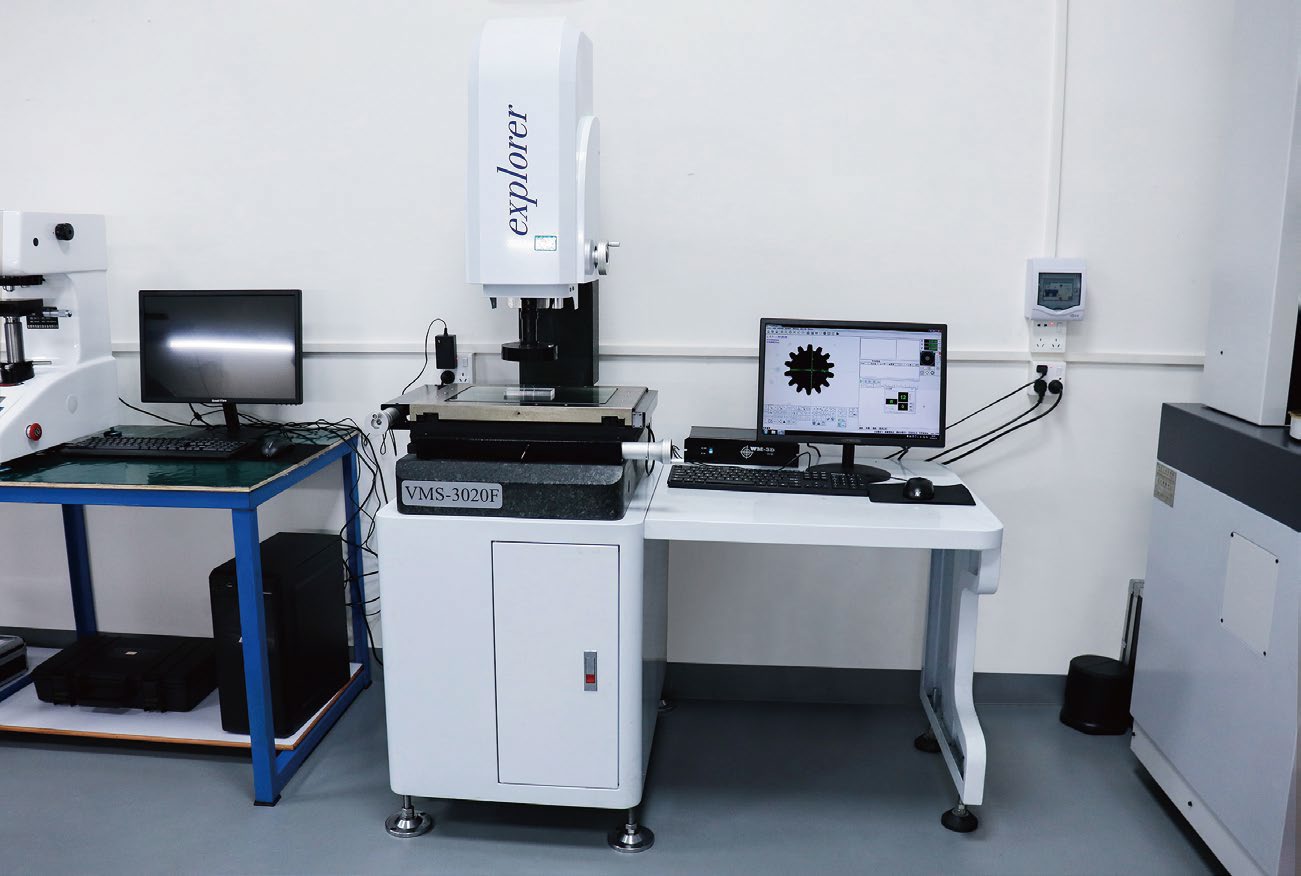
在我们车间,滚齿、车削、CNC机加工、铆压、激光焊接、组装全流程厂内闭环,检测也按“分层”配置:齿轮测量中心与ZE20齿轮测量仪负责齿形齿向与齿距;海克斯康三次元INSPECTOR S负责壳体、行星架的形位公差;二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计、圆柱度仪承担尺寸、硬度与圆度批检。关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制,出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。
以无人机云台舵机项目为例,客户最初反馈回差1.2°。回差由齿侧间隙、中心距偏差与齿厚减薄量共同决定,只测外形永远找不到根因:我们用齿轮测量中心锁定齿厚与齿廓偏差,用三次元复核舵机壳体轴承孔位置度,把两项误差分别压到设计区间后,回差降到0.5°,寿命从2000次提升到8000次以上。灵巧手微型行星箱外径小于5mm、扭矩0.5N·m、SUS420J2材质,同样靠微型测头与影像仪配合,4个月走完设计到量产。
询价或评估检测能力时,可以直接把图纸关键特性发给我们:1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈,常规产品24小时报价。电话13872641777(彭总),或访问联系我们,也可先看小模数精密齿轮、精密减速箱、精密舵机的产品与报告样例。
常见问题
齿形齿向报告必须用齿轮测量中心出吗,二次元能不能代替?
不能代替。二次元测的是投影轮廓,齿侧面被相邻齿遮挡,只能得到齿顶外形,边缘判定受毛刺和光照影响,重复性在几微米量级;而小模数齿轮齿廓偏差公差本身只有几微米到十几微米。齿廓Fα、螺旋线Fβ、齿距Fp、跳动Fr必须由齿轮测量中心逐点采集评定,报告上应给出具体数值与等级。
模数0.1–0.3mm的小模数齿轮检测难点在哪?
难点在测针与齿槽尺寸的匹配。模数0.2mm齿轮齿槽宽约0.3mm,需配0.15–0.3mm微型测球,测球过大进不去,过小则刚性不足、易变形。同时零件小、装夹力敏感,测量力与温度(20±2℃)都要控制。这类齿轮建议在齿轮测量中心上测齿形齿距,外形与中心距用高倍影像仪复核。
批量交付时怎么平衡检测成本和覆盖率?
按分层策略:首件与换刀后首件用齿轮测量中心加三次元全参数确认,锁定工艺窗口;量产阶段用二次元影像仪和专用检具盯关键尺寸,执行SPC统计过程控制,看CPK而不是逐件全测;出货按批抽检并附齿形齿向、尺寸、材质、硬度报告。这样既控住风险,也不会把检测成本摊进单价。