双联铆合齿轮消隙原理及精密舵机回差控制工艺
做舵机研发的工程师大多遇到过这种情况:图纸上标着回差≤0.5°,装配完成的整机却出现定位抖动、中位漂移、云台画面轻微晃动。拆开检查,单件齿轮的齿形齿向都合格,问题往往出在啮合侧隙与双联齿两片之间的预载上。双联铆合齿消隙是目前小模数精密齿轮箱里性价比最高的方案之一,但它的效果高度依赖预载设计与铆合工艺的一致性,同一张图纸换一家工厂做,回差可能差一倍。
双联铆合齿的消隙原理:让两片齿分别贴住配对齿的两侧
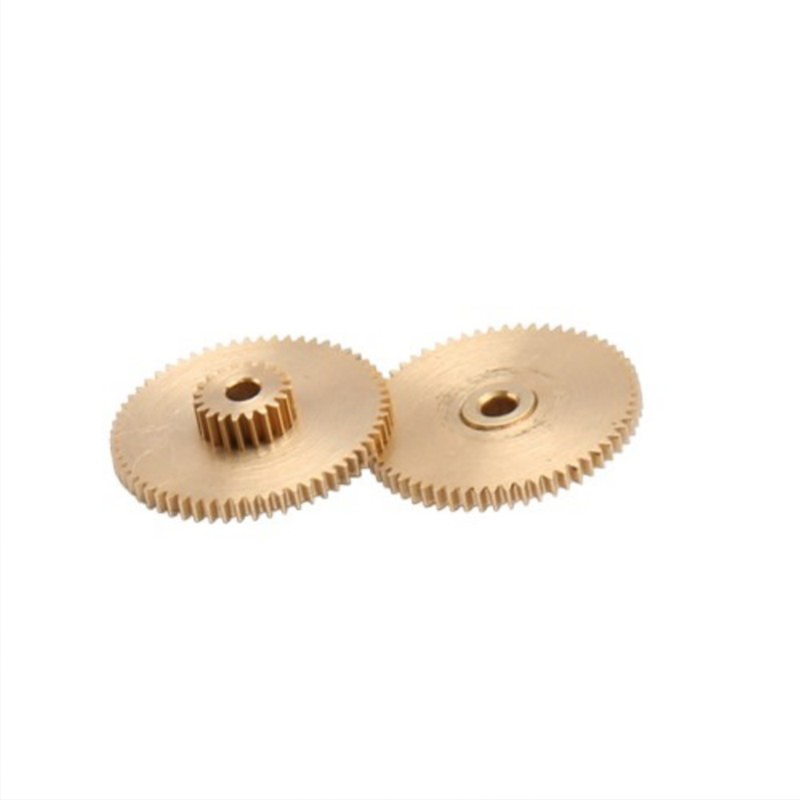
双联齿轮由两片同模数、同齿数的齿轮同轴叠装:一片与轴铆压固定作为主驱动片,另一片可相对主片产生很小的周向角位移,中间通过波形垫、扭簧或弹性臂建立预载。铆合后,预载力矩被锁在两片之间。装入齿轮箱与配对齿轮啮合时,预载力矩使主片齿面贴紧配对齿的工作齿面,从动片齿面贴紧非工作齿面,形成双面接触。正反转切换时,不再需要走完整个侧隙行程才接触,宏观表现就是回差大幅下降。
决定成败的是三个量:
- 预载扭矩:决定贴合是否可靠,也决定摩擦损耗与温升。
- 相对角位移量:即设计侧隙的补偿量,按目标回差的1/2至2/3分配。
- 轴向刚性与同轴度:铆合后两片端面跳动过大,预载会在旋转一圈内周期性波动,听感上就是噪音,数据上就是回差曲线不平滑。
预载扭矩与相对角位移怎么配比?
| 参数 | 偏小的影响 | 偏大的影响 | 取值思路 |
|---|---|---|---|
| 预载扭矩 | 消隙不彻底,冲击后贴合回弹 | 摩擦力矩上升、效率下降、齿面磨损加快 | 以最大负载扭矩的5%–10%起步试制,实测正反转回差曲线后收敛 |
| 相对角位移 | 两片齿无法双面接触 | 装配困难,存在齿顶干涉风险 | 按配对件实测侧隙的60%–70%设定 |
| 铆后轴向间隙 | 预载不稳、轴向窜动 | 同轴度差、噪音上升 | 用二次元影像仪与高度仪逐批抽检端面跳动 |
需要强调:消隙不等于零侧隙。舵机与减速箱工作温度覆盖-40℃至+120℃,齿轮、轴、壳体的线膨胀系数不同,必须保留微量侧隙用于润滑脂流动与热膨胀补偿。工程目标是可控的小侧隙加稳定的预载,物理零间隙只会换来发热与早期磨损。
铆合工序,哪些尺寸决定成败?
- 齿坯同轴度与端面平行度:车削阶段用数控走心机一次装夹完成内孔、端面与定位台阶,减少二次装夹误差。
- 铆压压力与行程曲线:铆压机全程监控压力与位移,压力不足预载锁不住,压力过大会压塌齿片端面、改变相对角位移。
- 铆后错齿角复测:用专用检具测两片齿的相对角位移,作为首件与巡检项,而不是只测总成。
- 齿形齿向与粗糙度:滚齿精度JIS 5级以上、齿面Ra0.8以内,齿面越粗糙,预载状态下磨损越快,回差会随寿命爬升。
- 整箱回差测试:固定输入轴,输出端施加±10%额定扭矩,用编码器读角位移,正反各测三点取最大值。
材料匹配同样关键。精密舵机与微型减速箱常见SUS420J2、SUS303/SUS304不锈钢,20CrMnTi渗碳淬火HRC58–62,H62/H65磷青铜与7075铝合金。齿面硬度与配对件不匹配,预载再准也保不住寿命。
采购验收:怎样把“0.5°回差”写成可执行条款
- 图纸标注模数、齿数、压力角、螺旋角、精度等级、材料与热处理硬度、预载扭矩范围、允许回差及其测试载荷与温度条件。
- 回差必须带测试条件,否则1.2°与0.5°不可比,这是来图加工询价时最常见的扯皮点。
- 要求随货提供齿形齿向报告、尺寸报告、材质证明、硬度报告。
- 写明寿命判据,例如10万次循环后回差增量上限,而不是只写初始值。
- 确认供应商齿轮是否自产、铆压与组装是否厂内闭环。外协环节越多,预载一致性越难追溯。
久顺精密的双联铆合齿实践
在无人机云台舵机项目中,客户原方案回差1.2°,长焦端可见轻微抖动。我们重新分配双联片相对角位移与预载扭矩,配合滚齿JIS 5级以上、齿面Ra0.8以内以及铆压压力-行程监控,整机回差降至0.5°,寿命由2000次提升至8000次以上。灵巧手微型行星箱外径小于5mm、输出0.5N·m、采用SUS420J2,从设计到量产4个月。这些项目的共同点是齿轮、铆压件、输出轴与组装全部厂内闭环:滚齿机70余台(含瑞士瓦里进口20余台)、铆压机10余台,关键产品执行APQP,量产关键尺寸执行SPC,预载一致性才有数据支撑。
询价前备齐五项,报价会快很多:模数齿数与精度等级、材料与热处理、预载扭矩与允许回差(含测试条件)、年用量与批次节奏、是否需要配套输出轴或壳体铆压件。常规产品24小时内报价,复杂定制48小时内报价;标准齿轮样品7–15个工作日,复杂减速箱或舵机样品15–25个工作日,批量交期25–35天可协调加急。
有具体齿形参数或旧件实物,欢迎致电13872641777(彭总)沟通,也可在联系页面提交图纸;舵机齿轮箱方案见精密舵机,齿轮单件与来图加工见小模数精密齿轮,行星结构见精密减速箱。
常见问题
双联铆合齿能完全消除齿隙吗?
不能,也不建议追求物理零间隙。齿轮、轴与壳体材料不同,在-40℃至+120℃区间会产生不等量膨胀,仍需保留微量侧隙供润滑脂流动与热补偿。工程目标是可控的小侧隙加稳定预载。压得过紧会带来摩擦力矩上升、效率下降与齿面早期磨损,回差反而随寿命爬升。实际项目中回差由1.2°降至0.5°是常见收益区间,具体取决于模数、齿数与负载。
预载扭矩越大,消隙效果越好吗?
不是。预载过大会抬高摩擦力矩、降低传动效率并加剧齿面磨损;过小则在冲击负载后贴合失效,回差重新出现。建议从最大负载扭矩的5%–10%起步试制,做正反转回差曲线与温升测试后再收敛。图纸上应标注预载扭矩范围而不是单值,并要求供应商提供铆压压力-行程监控记录,便于批次追溯。
小批量定制双联铆合齿,交期怎么安排?
常规产品24小时内报价,复杂定制48小时内报价;标准齿轮样品7–15个工作日,复杂减速箱或舵机样品15–25个工作日,批量交期25–35天,可协调加急。打样阶段建议同步确认铆压工装、错齿角检具与整箱回差测试方法,把验收条件提前锁定,避免量产时预载一致性漂移导致返工。