协作机器人关节国产化:精密减速箱降本30%的工艺路径
协作机器人关节国产化,很多采购工程师第一反应是“把谐波减速箱换成行星减速箱,单价就能降”。真正做过项目的人知道,样品背隙达标不难,难的是批量后温升、噪音、回差一致性同时稳住;单价降了,装配返修、停线等待和客诉又把总成本拉回去。关节减速箱的国产化降本,本质是小模数精密齿轮的加工精度、热处理变形、铆压装配与检测闭环的系统工程。
协作机器人关节减速箱,背隙≤3arcmin到底难在哪?
背隙不是单一零件尺寸,而是齿侧间隙、轴承游隙、装配预紧和弹性滞后的叠加。协作机器人低速往复、力矩频繁换向,背隙会直接放大成末端抖动和轨迹误差。行星减速箱多级串联时背隙逐级累积,所以关节通常用一级或两级结构,靠滚齿精度JIS 5级以上、齿向修形和选配装配把背隙压到≤3arcmin。
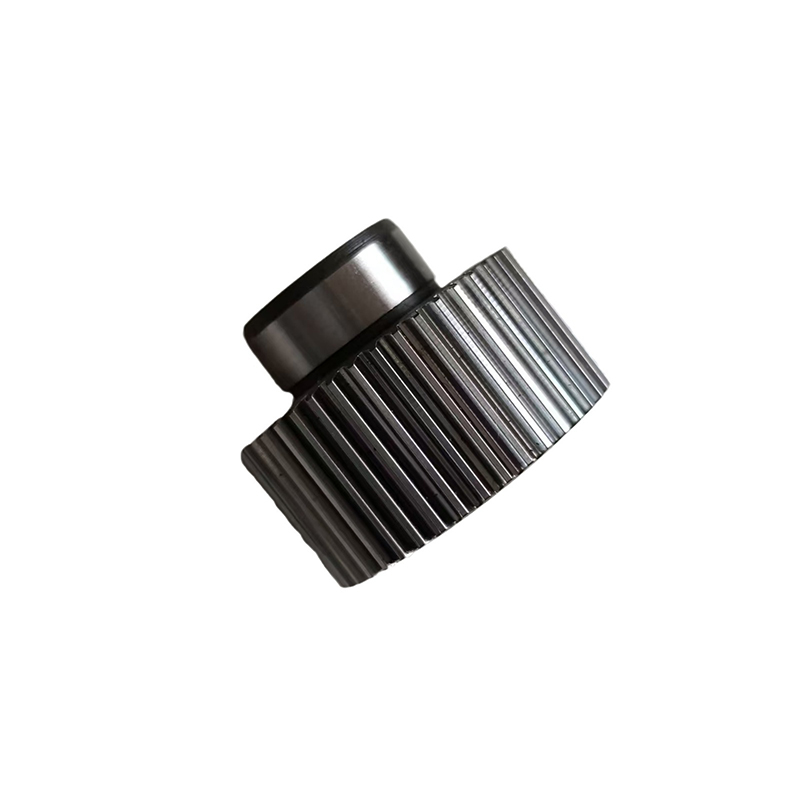
小模数齿轮的难点在“小”:模数0.1–1.0mm,齿槽窄、刀具刚性差,切削让刀、齿根毛刺和热处理微变形都会吃掉精度。齿面粗糙度控制在Ra0.8以内,可降低啮合摩擦;齿形齿向一致性好,才能把效率做到96%、噪音控制在55dB以下。工作温度-40℃至+120℃时,不同材料热膨胀差异还会改变预紧,装配时需留补偿量。
国产化降本30%,究竟从哪些工艺环节抠出来?
降本不是偷材料,也不是把渗碳淬火换成调质。以协作机器人关节行星减速箱项目为例,降本约30%来自工艺路线重排和全流程厂内闭环,而不是单一加工费砍价。
| 成本项 | 常见外协模式 | 厂内闭环模式 | 降本逻辑 |
|---|---|---|---|
| 材料与库存 | 多牌号小批量采购,切换频繁 | 按关节系列归并SUS420J2、40Cr、20CrMnTi | 减少牌号切换、库存与呆滞 |
| 滚齿 | 外协排队,精度波动后补磨齿 | 70余台滚齿机,含瑞士瓦里进口滚齿机20余台,JIS 5级以上一次成型 | 减少磨齿与返修工时 |
| 热处理 | 往返运输,变形超差反复 | 渗碳淬火HRC58–62,参数固化 | 降低变形返修与交期风险 |
| 铆压装配 | 人工试配,依赖老师傅 | 铆压机10余台、组装线10余条,选配预紧 | 减少装配返修与背隙散差 |
| 检测 | 出货抽检,客诉后追溯 | 齿轮测量中心、ZE20、三次元、二次元、硬度计 | 关键尺寸全检,降低质量成本 |
这张表的核心不是“设备多”,而是工序之间不落地:滚齿、车削、CNC、铆压、激光焊接、组装都在厂内完成,工艺参数和检测数据能闭环追溯。外协模式每多一次周转,就多一次磕碰、氧化和精度争议,最后都变成成本。
小模数精密齿轮的工艺细节,决定减速箱能不能批量稳
- 滚齿精度:国标GB/T 6–8级、滚齿JIS 5级以上,对0.1–1.0mm模数要重点看刀具刚性和切削参数,不能只看样本精度。
- 材料匹配:高载荷齿轮用20CrMnTi、40Cr渗碳淬火HRC58–62;微型灵巧手可用SUS420J2;轻量化壳体可选6061/7075铝合金。
- 去毛刺与清洗:小模数齿根毛刺会成为噪音源和磨损点,必须作为工序控制,而不是最后挑拣。
- 铆压与同轴度:输出轴、壳体铆压件的同轴度直接影响背隙和噪音,组装线要配选配工装。
- 检测报告:出货附齿形齿向报告、尺寸报告、材质证明、硬度报告;量产关键尺寸执行SPC。
在协作机器人关节行星减速箱项目中,久顺精密通过小模数齿轮自产、齿向修形和铆压选配,把效率做到96%、噪音控制在55dB以下,综合降本约30%。灵巧手微型行星箱外径小于5mm、输出0.5N·m,采用SUS420J2,从设计到量产4个月,说明小模数精密齿轮的工艺路线可以直接复用到关节模组。
采购精密减速箱组件,怎么判断齿轮厂家是否真的全流程自产?
建议把“审厂”做成清单,而不是只看报价单:
- 看设备结构:滚齿机数量与进口占比、CNC加工中心、数控走心机、铆压机、组装线是否匹配订单结构。
- 看工序闭环:滚齿、车削、CNC、铆压、激光焊接、组装是否厂内完成,核心齿轮是否自产。
- 看检测能力:齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元、二次元影像仪、洛氏硬度计、圆柱度仪是否齐全。
- 看质量方法:关键产品是否执行APQP,量产关键尺寸是否执行SPC,异常是否有闭环记录。
- 看服务指标:常规24小时、复杂48小时报价;标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日;批量25–35天。
采购决策不要只比单价,要算总拥有成本:来料良率、装配工时、返修率、停线风险、交期波动。一个背隙稳定在≤3arcmin、效率96%、噪音低于55dB的减速箱组件,即使单价略高,往往比低价但批量散差大的方案更省。
久顺精密专注小模数精密金属齿轮、精密减速箱与精密舵机的设计与制造,核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环。支持来图加工、非标定制,从设计咨询、样品制作到批量生产一站式交付。需要评估关节减速箱降本路径,可拨打13872641777(彭总),或查看精密减速箱、小模数精密齿轮,也可通过联系我们提交图纸。1个工作日内专属顾问联系,3个工作日内给工艺评审反馈。
常见问题
协作机器人关节行星减速箱背隙能做到多少?
行星减速箱背隙可定制至≤3arcmin,实际值取决于级数、齿轮精度和装配选配。模数0.1–1.0mm、滚齿JIS 5级以上、齿面Ra0.8以内,再配合齿形齿向报告与关键尺寸SPC,批量一致性更可控;若需要更低背隙,应在设计阶段减少串联级数并预留预紧调整。
国产化降本30%会不会牺牲寿命?
降本应来自工艺路线重排和全流程厂内闭环,而不是降低材料与热处理标准。高载荷齿轮仍用20CrMnTi、40Cr渗碳淬火HRC58–62,微型件用SUS420J2;通过减少外协周转、提高滚齿一次合格率、铆压选配和关键尺寸全检来控制总成本,效率96%、噪音低于55dB可以同时达成。
来图加工精密减速箱组件,需要提供哪些参数?
至少提供减速比、额定与峰值扭矩、背隙、工作温度、输入转速、安装接口、材料与热处理、寿命和噪音要求,有3D/2D图纸更好。久顺会在3个工作日内给工艺评审反馈,常规产品24小时、复杂定制48小时报价,标准齿轮样品7–15个工作日,复杂减速箱样品15–25个工作日。