小模数齿轮打样为什么建议先做工艺评审:APQP思维与采购决策
小模数齿轮打样,为什么“照图直接上机”容易返工?
图纸一发就上机,样品尺寸报告合格,装进减速箱却有异响、回差大、寿命不够;再回头改刀具、改装夹、改热处理,交期和成本都被动。小模数齿轮模数只有0.1–1.0mm,齿顶高、齿根圆角、刀具让刀和毛刺都在微米级放大,打样不是“把形状做出来”,而是验证工艺窗口和检测能力。用APQP思维,在报价和打样之间插入一次工艺评审,能把风险前移。
小模数齿轮制造有哪些容易被图纸掩盖的风险?
难点不在轮廓,而在尺度效应和基准一致性。常见风险有四类:
- 刀具与干涉:模数越小,滚刀齿顶圆弧和齿根过渡越敏感,齿数少时易根切或干涉;斜齿、双联齿、扇形齿的退刀空间必须提前评审。
- 装夹与让刀:细长轴、薄壁齿圈、微型行星架刚性不足,夹紧力稍大就变形,滚齿让刀量不稳定,出现“单件合格、批次漂移”。
- 热处理变形:20CrMnTi渗碳淬火到HRC58–62后齿形齿向会变化;不评审热处理路线和精整余量,精度可能从GB/T 7级掉到8级以外。
- 毛刺与检测基准:去毛刺空间小,毛刺会干扰啮合和齿厚测量;检测基准与装配基准不一致,会“测量合格但装不上”。
这些问题在图纸上看不出来,却是打样返工的主要来源。工艺评审的价值,就是在第一件样品之前,把“能不能稳定做、怎么检、检什么”说清楚。
工艺评审到底评什么?一张表看清关键项
有效的评审不是开会签字,而是围绕“特殊特性—工艺路线—检测方案”逐项闭环。以小模数精密齿轮定制为例:
| 评审项 | 关键问题 | 打样验证 | 输出 |
|---|---|---|---|
| 材料与热处理 | 不锈钢、碳钢、铜合金怎么选?是否渗碳淬火? | 材质证明、硬度报告、热处理后齿形复测 | 材料路线与热处理余量 |
| 刀具与参数 | 滚刀/CNC刀具是否干涉?走心机还是滚齿更合适? | 首件齿形齿向、齿面粗糙度Ra0.8以内 | 刀具清单与参数卡 |
| 装夹与基准 | 薄壁/细长件如何防变形?检测基准与装配基准是否统一? | 圆柱度、齿圈径向跳动、三次元测量 | 装夹方案与基准图 |
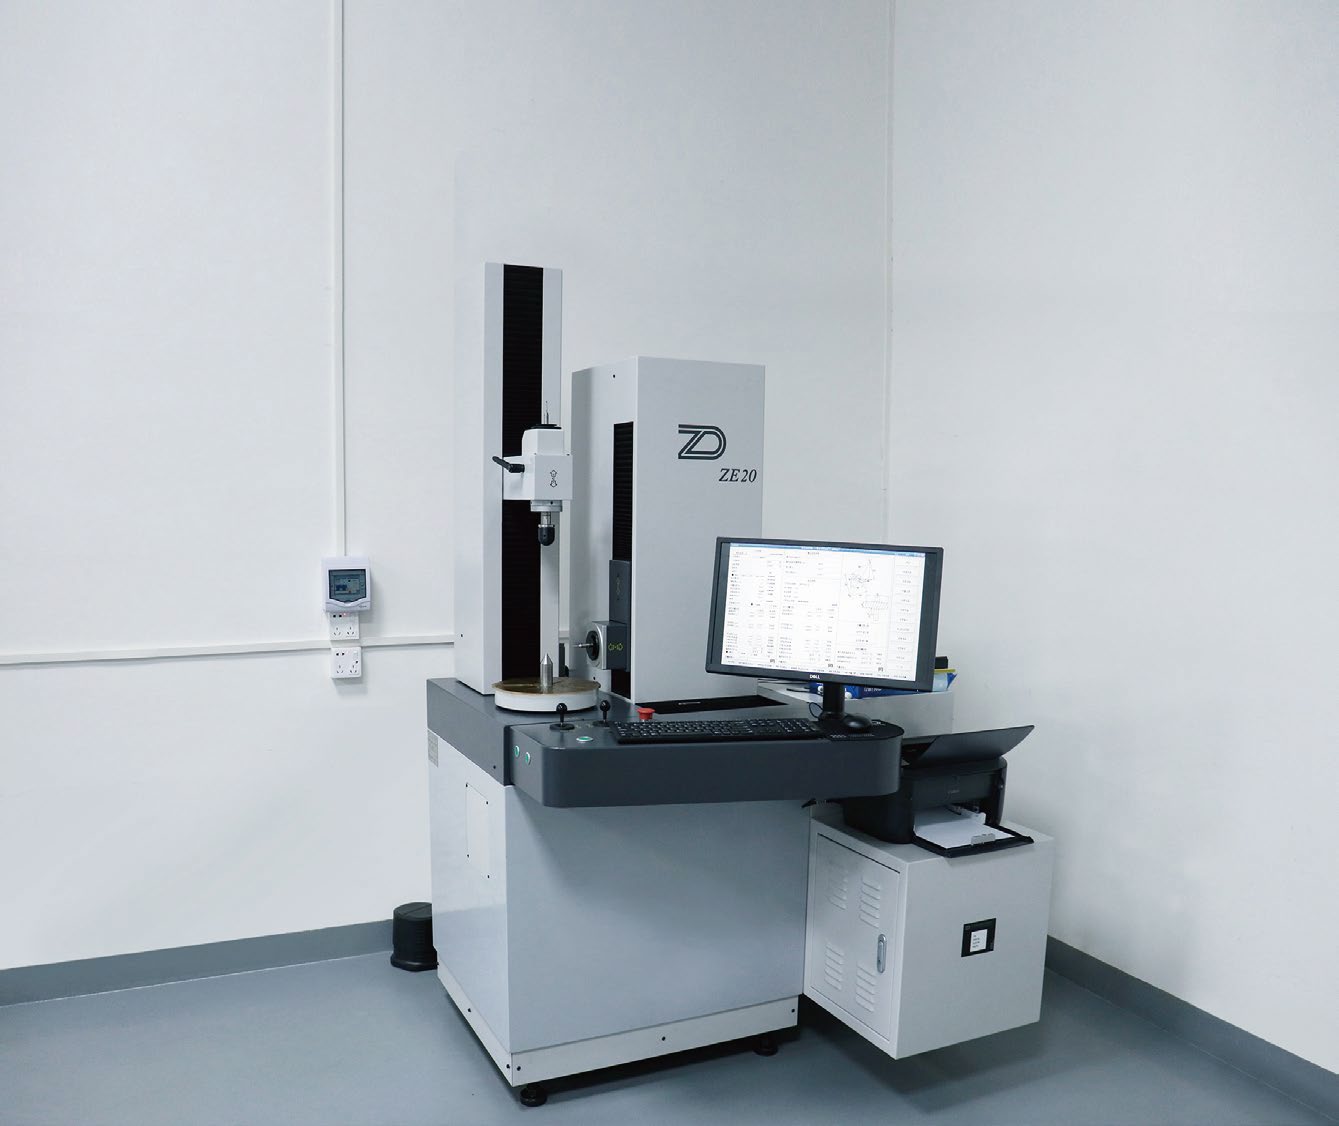
| 检测与MSA | 用齿轮测量中心还是ZE20?量具能力够不够? | 齿形齿向报告、尺寸报告、重复性验证 | 控制计划与检测规范 |
| 去毛刺与装配 | 毛刺怎么去?与行星架、壳体铆压件如何接口? | 啮合噪音、背隙、铆压后尺寸复测 | 去毛刺规范与接口清单 |
每一项都对应采购决策:材料路线决定单价和交期,刀具与装夹决定能否稳定量产,检测方案决定出货报告是否可信。评审清楚,比样品出来后反复修模更省时间。
APQP思维下,打样要提前锁定哪些特殊特性?
APQP的核心不是文件,而是“先期”:在设计冻结和量产之前识别特殊特性、做PFMEA、编控制计划、准备MSA和SPC。小模数齿轮打样阶段,建议把齿形齿向、周节累积、齿圈径向跳动、齿厚/公法线、齿面粗糙度、材料硬度、背隙和啮合噪音列入特殊特性清单;减速箱和舵机组件还要加上输出扭矩、角度精度、回差和寿命。
这些特性不能等量产才抓。打样阶段就要用齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计和圆柱度仪建立基线,确认量具重复性和再现性,再谈SPC。否则量产时关键尺寸波动,采购拿到的只是一张“合格报告”,却不知道工艺窗口有多宽。APQP思维下的打样交付,应包含样品、齿形齿向报告、尺寸报告、材质证明、硬度报告,以及可执行的工艺路线和检测计划。
久顺精密如何把工艺评审前置?
久顺精密专注小模数精密金属齿轮、精密减速箱和精密舵机的设计与制造,核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装在厂内闭环。公司有滚齿机70余台,其中瑞士瓦里进口滚齿机20余台,数控走心机20余台、CNC加工中心20余台,具备模数0.1–1.0mm、GB/T 6–8级、滚齿JIS 5级以上、齿面粗糙度Ra0.8以内的加工能力。关键产品执行APQP,量产关键尺寸执行SPC,并具备自研自动化加工与全检设备能力。
流程上,久顺精密承诺1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈;常规产品24小时内报价、复杂定制48小时内报价。标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日,批量交期25–35天。评审不是拖交期,而是把材料、刀具、装夹、检测和装配接口一次对齐。
实际项目中,灵巧手微型行星箱外径小于5mm、输出0.5N·m、采用SUS420J2,从设计到量产4个月;无人机云台舵机通过齿轮工艺优化,回差由1.2°降至0.5°,寿命由2000次提升到8000次以上;医疗输液泵SUS316L组件年供5万套,2年零投诉。共同点是打样阶段就把工艺窗口和检测基准定住了。
给采购和研发的打样决策建议
寻源小模数齿轮厂家时,把“是否愿意做工艺评审”纳入评估:第一,看能否在3个工作日内反馈可制造性意见,而不是只回价格;第二,看打样报价是否包含检测报告和工艺路线,避免后期隐形加价;第三,看关键特性是否纳入控制计划,量产能否提供SPC数据;第四,看齿轮、齿轮箱、铆压件是否厂内闭环,减少外协基准漂移。来图加工和非标定制尤其要把评审做在前面。
需要评估小模数齿轮打样方案?把2D/3D图纸、材料、精度等级、应用工况和预计年用量发给我们,久顺精密会在3个工作日内给出工艺评审反馈。电话13872641777(彭总),或访问联系我们;齿轮见/gear.html,减速箱见/reducer.html,舵机见/servo.html。
常见问题
小模数齿轮打样一般要多久?
标准齿轮样品通常7–15个工作日,复杂减速箱或舵机样品15–25个工作日;工艺评审一般3个工作日内反馈。若材料、热处理和检测方案在评审阶段一次确认,可减少反复修刀和复测。批量交期25–35天,可协调加急,具体以图纸和精度要求为准。
先做工艺评审会不会拖慢打样交期?
不会。评审通常与报价并行,3个工作日内反馈,重点是把材料、刀具、装夹、检测基准和装配接口一次对齐。小模数齿轮模数0.1–1.0mm,返工成本高;前置评审能减少“样品合格但装不上”的返工,反而更稳。久顺精密常规24小时、复杂定制48小时内报价。
打样前需要提供哪些资料?
建议提供2D/3D图纸、材料与热处理要求、精度等级(如GB/T 6–8级)、齿面粗糙度、应用工况(转速、扭矩、噪音、寿命)、装配接口、检测要求和预计年用量。有特殊特性清单更好。资料越完整,工艺评审越能给出可执行的刀具、装夹和检测方案。