数控走心机加工微型齿轮轴的工艺要点与公差控制
做微型齿轮轴采购和研发的人,大多踩过同一个坑:图纸上轴颈标h6、齿部标GB/T 7级、同轴度0.02mm,打样件送检全合格,一到批量就出现减速箱噪音忽大忽小、装配时齿轮轴压不进轴承位。追查原因,往往不是机床精度不够,而是装夹基准在工序之间被反复转换,加上细长轴让刀和热处理变形叠加,误差攒到了成品上。微型齿轮轴主流方案是数控走心机(瑞士型走心车床),但用好它,靠的是一整套工艺逻辑,而不是单台设备。
微型齿轮轴难在哪,走心机凭什么成为主流方案
典型的小模数齿轮轴,轴径常在2–5mm、总长20–40mm,长径比轻松超过8,属于典型的弱刚性零件。在传统走刀式车床上加工,棒料悬伸越长刚性越差,刀尖一让,中间段直径就鼓,锥度和圆柱度先失控,后面的齿轮加工再准也救不回来。
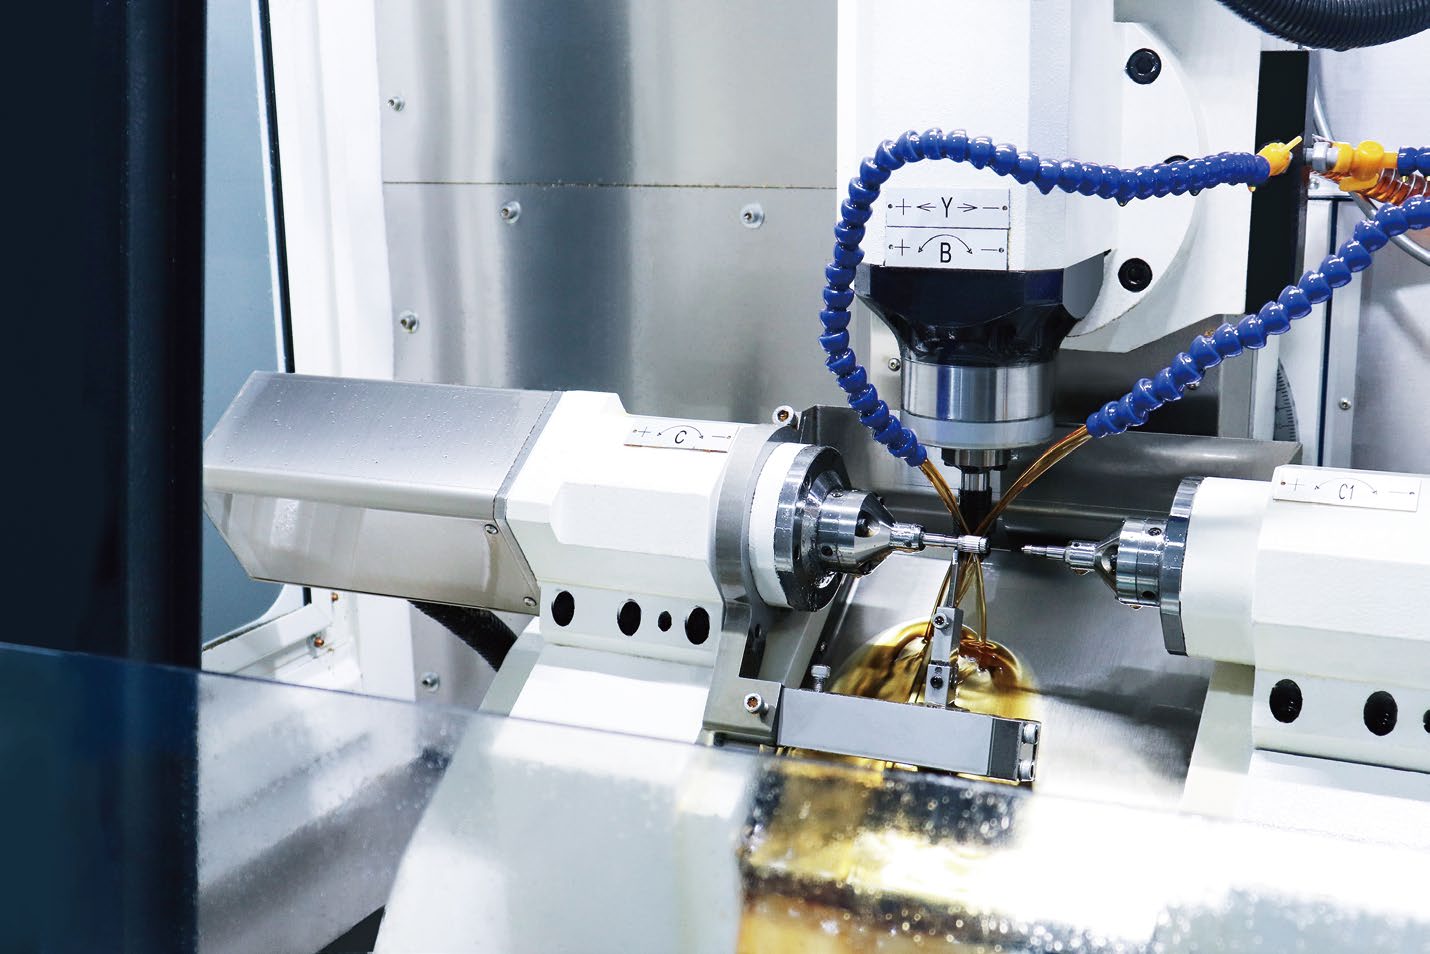
走心机的核心部件是导套。棒料在导套内被持续支撑,刀具只在导套出口极短的范围内切削,切削力臂被压到最短,这正是它对细长轴有天然优势的原因。更关键的是,走心机能在一次装夹中完成车外圆、车端面、倒角、铣扁位、钻销孔,甚至直接滚齿或铣齿,基准不转换,同轴度由机床几何精度保证,而不是靠夹具找正。对非标定制的齿轮轴一体件来说,这一点比单纯的转速和进给参数重要得多。
久顺精密配备20余台数控走心机,同厂还有70余台滚齿机(其中20余台瑞士瓦里进口滚齿机),车削与齿轮加工在同一车间闭环衔接,减少了零件在工序间周转带来的磕碰与基准丢失。
工艺路线怎么排:基准与热处理顺序决定成败
微型齿轮轴的典型路线可以拆成六步,每一步都在为下一步留基准:
- 棒料入厂检验:核对直径公差、直线度、材质证明,棒料一致性直接决定导套夹持是否稳定。
- 走心机一次装夹:车轴颈、端面、倒角、铣扁位、钻销孔,同时加工出后续齿轮加工的定位基准段。
- 滚齿或铣齿:以刚车出的轴颈为基准装夹,齿部与轴颈的同轴度在此工序成型。
- 热处理:碳钢件如20CrMnTi渗碳淬火至HRC58–62,不锈钢如SUS420J2淬火强化。
- 热处理后精加工基准或磨削:修正淬火变形,恢复基准精度。
- 去毛刺、清洗、全尺寸与齿形齿向检测。
其中最容易排错的是热处理位置。先滚齿后淬火,齿面效率高,但必须预留磨量并掌握材料的变形规律;先淬火后滚齿,齿面精度和齿向更好控制,但齿部与轴颈的同轴度要依赖磨过的基准来保证。精度要求到GB/T 6级、批量又大的产品,通常选后者;以成本与节拍优先的中等精度件,前者更划算。这一条工艺选择,来图加工时值得与齿轮厂家在评审阶段就谈定。
公差最容易失控的四个环节
| 控制项 | 常见失控表现 | 工艺对策 |
|---|---|---|
| 棒料一致性 | 导套夹持打滑或送料不到位,长度尺寸漂移 | 按h9/h11订购,同批同炉,控制直线度与表面状态 |
| 细长轴让刀 | 中间段直径偏大、出现锥度、圆柱度超差 | 分段车削、匹配刀尖圆弧与进给量、必要时多次走刀 |
| 热处理变形 | 轴弯曲、齿向偏、同轴度超差 | 预留磨量、约束淬火、按变形规律做预补偿 |
| 毛刺与齿顶倒角 | 装配刮伤密封件、啮合噪音升高 | 走心机在线倒角、专用去毛刺工序、出货前全检 |
还有一项常被忽略的是测量。轴径几毫米的零件,用卡尺量出来的数据和齿轮测量中心测出来的往往不是一回事。小模数齿轮的齿形齿向要用齿轮测量中心或ZE20齿轮测量仪,同轴度、圆柱度用三次元与圆柱度仪,高度方向用TESA-Hite高度仪,硬度和材质则分别用洛氏硬度计与材质证明交叉验证。检测手段不全的供应商,报告上的数字再漂亮也难以复现。
来图加工时,图纸上必须写清这六项
- 基准与同轴度:明确以哪一段轴颈为A基准,齿部相对基准的要求值。
- 轴颈公差带与表面粗糙度:常用h6/h7,配合面粗糙度需与轴承或齿轮孔匹配。
- 齿轮精度标准:写清是GB/T 6–8级还是JIS 5级以上,以及齿形齿向的具体要求。
- 材料与热处理:牌号、硬度范围、渗碳层深度、允许的变形量。
- 去毛刺标准:哪些棱边必须倒角、倒角大小、是否允许手工修整。
- 出货文件:齿形齿向报告、尺寸报告、材质证明、硬度报告是否随批提供。
采购决策上,建议优先选择核心工序自产的厂家:滚齿、车削、热处理前后加工与检测是否在同一质量体系内。可以用三个问题快速判断能力——齿胚和轴颈是不是一次装夹完成?首批能否提供完整齿形齿向报告?量产关键尺寸是否执行SPC统计过程控制?能清晰回答这三问的齿轮厂家,批量一致性通常更可控。
久顺精密在微型齿轮轴上的做法
久顺精密专注小模数精密金属齿轮、精密减速箱与精密舵机,齿轮模数覆盖0.1–1.0mm,精度达GB/T 6–8级,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内。滚齿、车削、CNC机加工、铆压、激光焊接与组装全流程厂内闭环,不依赖外协,材料覆盖SUS303/304/316L/420J2不锈钢、45#/20CrMnTi/40Cr碳钢、H62/H65/磷青铜与6061/7075铝合金。关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制。
实际项目里,这类能力是有验证的:无绳电钻齿轮采用20CrMnTi渗碳淬火HRC58–62,年供50万套、合作3年;医疗输液泵SUS316L组件年供5万套、2年零投诉;灵巧手微型行星箱做到外径小于5mm、0.5N·m,从设计到量产4个月;无人机云台舵机经齿轮工艺优化,回差由1.2°降至0.5°,寿命从2000次提升到8000次以上。这些产品对齿轮与轴的同轴度、齿面质量要求,与微型齿轮轴是同一套底层工艺。
服务节奏上,1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈,常规产品24小时内报价、复杂定制48小时内报价,标准齿轮样品7–15个工作日,复杂减速箱与舵机样品15–25个工作日,批量交期25–35天可协调加急。
手上有微型齿轮轴或齿轮箱一体的图纸?把2D图与关键公差发给我们,工程师会就基准、热处理顺序与检测方案给出可执行的评审意见。电话13872641777(彭总),或通过联系我们提交需求,也可直接查看小模数精密齿轮、精密减速箱与精密舵机产品页。
常见问题
微型齿轮轴该选数控走心机还是CNC加工中心?
看长径比与批量。轴径几毫米、长径比超过8的细长齿轮轴,走心机有导套支撑、一次装夹完成车铣钻齿,同轴度由机床保证,效率与一致性更好。CNC加工中心更适合短粗轴、复杂异形或多面加工件。若零件既有细长轴颈又有多面孔系,可走心机加CNC组合工艺,但基准要在评审阶段定清楚。
齿轮轴的热处理应该放在滚齿前还是滚齿后?
取决于精度与批量。要求GB/T 6级且批量大时,多采用淬火后以磨过的轴颈为基准滚齿,齿向与同轴度更稳;中等精度、成本敏感件可先滚齿后淬火,但需预留磨量并掌握材料变形规律。20CrMnTi渗碳淬火至HRC58–62时变形明显,建议在产品评审阶段就与厂家确认顺序与补偿量。
小模数齿轮轴的齿部与轴颈同轴度一般能做到多少?
在走心机一次装夹成型轴颈基准、再以该基准滚齿的工艺下,同轴度通常可稳定控制在0.01–0.02mm区间,具体取决于零件长径比、材料与热处理变形量。验证方式是用三次元或圆柱度仪测基准、齿轮测量中心测齿形齿向,并要求供应商随批提供尺寸报告与齿形齿向报告。