车铣复合加工如何缩短精密五金零部件交付周期?工艺解析
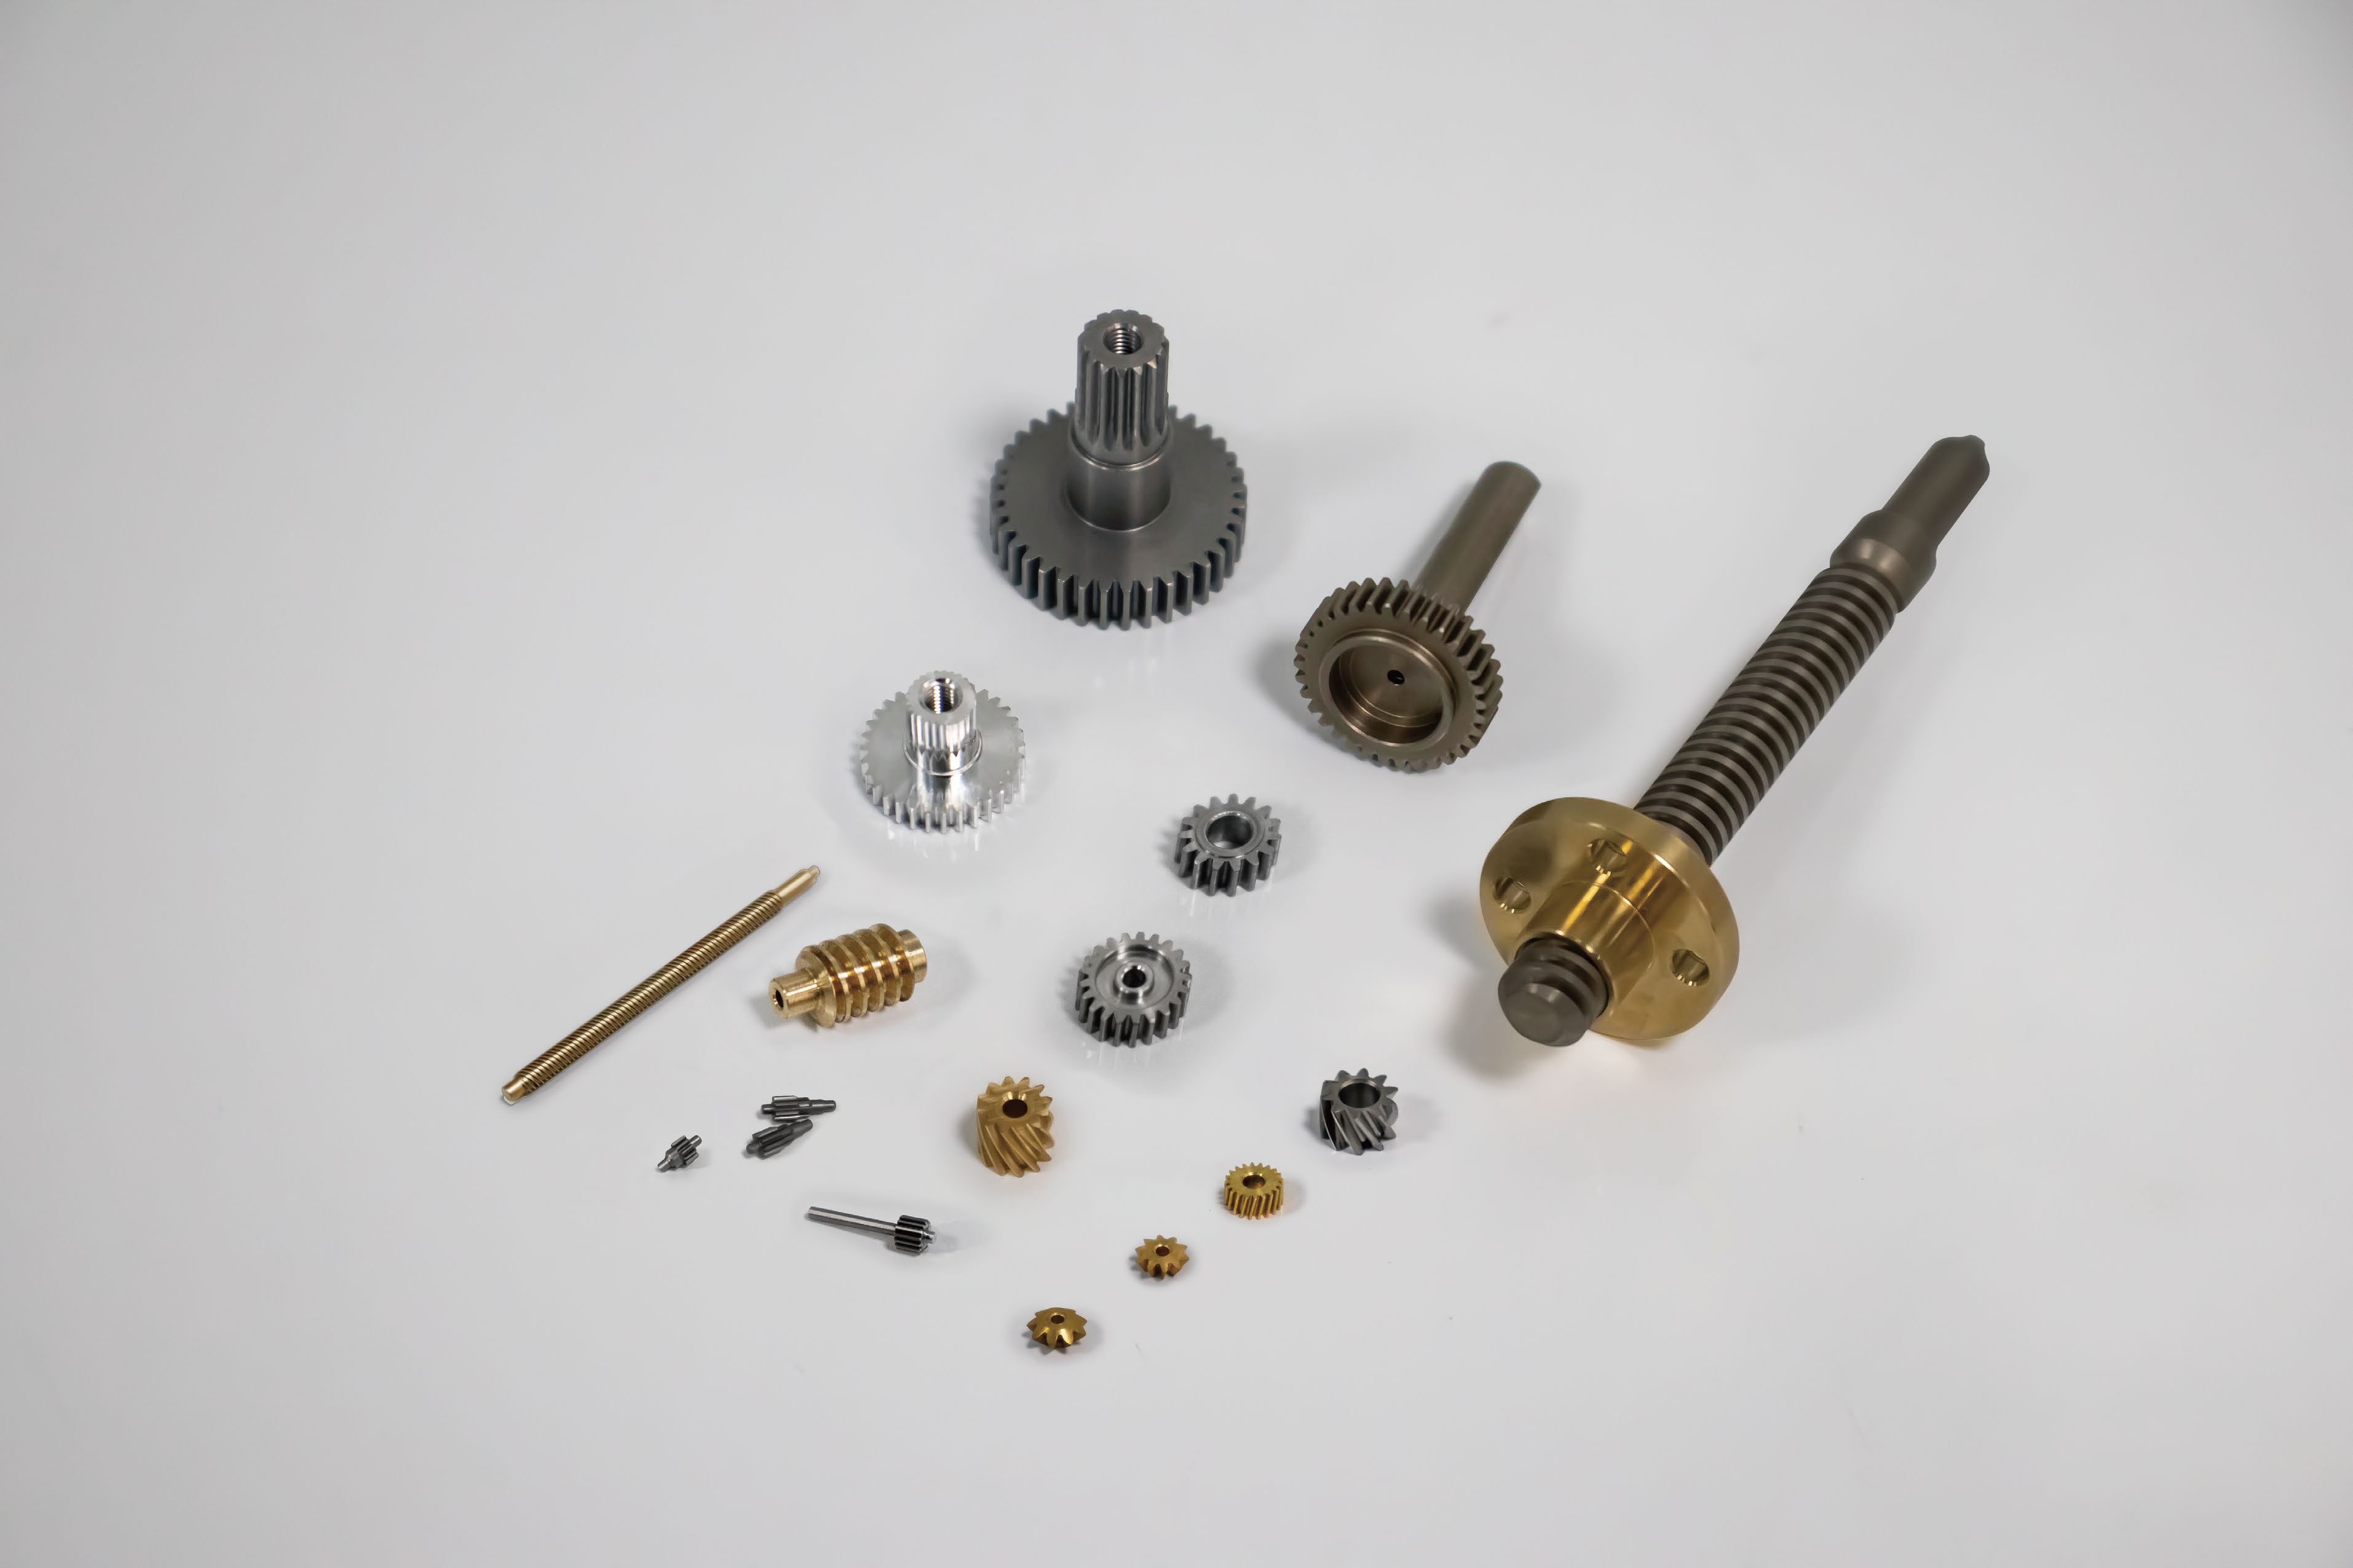
采购精密五金件时,交期往往不是“加工太慢”,而是慢在装夹、排队、外协物流和反复找正。尤其小模数齿轮轴、微型行星减速箱端盖、舵机壳体铆压件这类小尺寸、多特征零件,传统车、铣、钻、攻、去毛刺分多台设备做,每换一次设备就多一次等待和基准转换。车铣复合加工的价值,正是把这些“非切削时间”压下去。
车铣复合加工为什么能缩短交付周期?先看周期构成
把一批精密五金零部件的交付周期拆开:工艺准备与编程、材料准备、装夹与找正、切削加工、工序间等待、外协物流、检测与返工。车铣复合(含走心式车铣)不是单纯提高切削速度,而是把车外圆、端面、内孔、铣扁、钻孔、攻丝甚至部分去毛刺合并到一次装夹中完成。装夹次数减少,基准转换次数随之减少,工序间等待和外协物流被直接砍掉。
对小型轴套类零件,传统路线常见的动作是:车床加工外圆与端面→铣床铣扁位→钻床钻孔→攻丝→去毛刺→检测,零件在多台设备之间流转。车铣复合路线则把大部分特征放在同一台设备、同一基准下完成,首件确认后即可连续加工。加工单件工时未必最短,但总交付周期通常更短,因为等待和搬运不再叠加。
采购判断交期时,不要只问“切削快不快”,要问“零件要装夹几次、跨几台设备、有没有外协、基准是否统一”。这四个问题比机床转速更能决定交付周期。
哪些精密五金零部件最适合车铣复合加工?
车铣复合适合“回转体+多向特征”的零件,尤其是尺寸小、特征多、同轴度要求高的精密五金件。典型对象包括:
- 齿轮轴、输出轴、电机轴:外圆、轴肩、扁位、螺纹、中心孔一次装夹完成,再进入滚齿工序,齿坯基准更稳定。
- 微型行星减速箱法兰、端盖、轴套:外圆、端面、内孔、安装孔、沉孔合并加工,减少二次装夹带来的同轴度损失。
- 舵机壳体、铆压件、连接套:车铣复合完成回转面与侧向孔位,后续铆压与组装在厂内衔接。
- 智能门锁齿轮箱、医疗输液泵用不锈钢接头:SUS303/SUS316L等材料的小型件,一次装夹可减少反复清洗与周转。
需要说明:车铣复合并不替代滚齿。小模数齿轮的齿形精度仍要靠滚齿保证。久顺精密把齿坯车削、端面、内孔、扁位放在走心式车铣/CNC工序完成,齿形由70余台滚齿机(其中瑞士瓦里进口滚齿机20余台)加工,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内。前道基准稳,后道滚齿找正时间短,整条工艺链才快得起来。
采购如何评估一家齿轮厂家的车铣复合与交期能力?
验厂时只看设备清单不够,建议按下面清单问具体问题:
- 装夹方案:关键同轴度、垂直度特征能否在一次装夹内完成?如果仍要二次装夹,基准如何保证?
- 工序闭环:车铣、滚齿、铆压、组装是否厂内完成?外协比例越高,交期波动越大。
- 换型与排产:小批量非标定制如何排产?首件确认后能否连续加工?
- 检测前置:首件是否用齿轮测量中心、三次元、二次元影像仪确认?批量关键尺寸是否执行SPC?
- 报价透明度:材料、热处理、刀具、检测是否单列?避免后期加价拖慢节奏。
材料也会影响节拍与良率。SUS303易切削,适合走心机批量加工;SUS316L粘刀,需控制切削参数;40Cr、20CrMnTi可渗碳淬火至HRC58–62,车铣工序要预留热处理变形余量;6061/7075铝合金则要防毛刺与夹伤。采购在询价阶段把材料、硬度、关键尺寸、表面要求一次给全,工艺评审才能一次到位。
久顺精密怎样把“车铣+滚齿+铆压+组装”压进一个交期?
久顺精密位于东莞清溪,2020年9月成立,是国家高新技术企业,已通过ISO9001质量管理体系认证。现有员工130余人,生产车间2800㎡,核心设备100余台:数控走心机20余台、CNC加工中心20余台、滚齿机70余台、铆压机10余台、组装产线10余条。核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装在厂内闭环,不依赖外协,这是交期可控的基础。
在具体项目上,这种路线已经在跑:人形机器人灵巧手微型行星箱,外径
交期指标上,久顺常规产品24小时内报价、复杂定制48小时内报价;标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日;批量交期25–35天,可协调加急。品质异议24小时响应、3个工作日内给方案。检测端配齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F等,出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。关键产品执行APQP,量产关键尺寸执行SPC。
把图纸变成可执行交期,下一步怎么做?
如果你正在评估精密五金零部件的车铣复合工艺,建议直接拿一张“最难做”的图纸来试:标注材料、硬度、关键尺寸、同轴度、表面粗糙度、批量与目标交期。久顺会在1个工作日内安排专属顾问联系,3个工作日内给出工艺评审反馈,常规产品24小时、复杂定制48小时报价。可查看小模数精密齿轮、精密减速箱、精密舵机,或直接联系彭总13872641777,也可在联系页面提交图纸。
常见问题
车铣复合加工一定比分工序快吗?
不一定在单件切削工时上快,但在总交付周期上通常更有优势。它把装夹、找正、工序间等待和外协物流压缩掉;如果零件特征简单、批量极大,分工序专机可能更经济。判断标准是装夹次数、跨设备数量、同轴度要求和外协比例。建议让供应商按图纸给出工艺路线与装夹方案再比交期。
哪些精密五金件不适合车铣复合?
纯回转体、无侧向特征的大批量简单轴套,用走心机或数控车更划算;超大尺寸、超重零件受棒料与机床行程限制;需要极高齿形精度的齿轮,齿部仍应交给滚齿或磨齿,车铣复合只做齿坯。采购应看零件特征分布,而不是盲目追求“复合”。
询价车铣复合件需要提供哪些资料?
至少提供3D/2D图纸、材料牌号、热处理与硬度、关键尺寸及公差、同轴度/垂直度要求、表面粗糙度、批量与目标交期;有装配关系的,附配对件或装配图。资料越完整,工艺评审越快。久顺常规产品24小时内报价、复杂定制48小时内报价,1个工作日内顾问联系,3个工作日内工艺评审反馈。