小模数齿轮齿面Ra0.8对齿轮箱噪音与寿命意味着什么
做采购和结构的朋友常遇到一个场景:图纸齿面标了Ra0.8,供应商报价单上却只写“滚齿,Ra1.6”。价格差一截,交期差不多,看起来只差一道工序,实际上差的是整台齿轮箱的本底噪音、跑合期磨损量,以及批量一致性能不能守住。齿面粗糙度不是“越光越好”的审美问题,而是一项可以直接换算成噪音、寿命和挑货成本的功能指标。下面把机制拆开讲。
齿面粗糙度Ra0.8到底代表什么?先分清Ra、纹理方向与波纹度
Ra是轮廓算术平均偏差,只描述微观不平度的平均高度,不描述形状。同样标Ra0.8的两个齿轮,实际啮合表现可能差很多,因为还取决于三件事:
- 纹理方向:滚齿自然形成的进给刀纹沿齿向分布,对啮合相对滑动较“友好”;若后道用砂带、普通砂轮随意抛光,打成交叉纹甚至横纹,噪音反而会抬上去。
- 波纹度:周期更长的起伏会直接叠加到齿形齿向误差上,表现为啮合频率的边频,听感是“嗡嗡”而不是“沙沙”。
- 测量约定:测在齿宽中部还是齿端、测节圆附近还是全齿高、评定长度取多少,结果可能相差半个等级。
所以看到“Ra0.8”这三个字,专业做法是同时确认测量位置、测量方向与评定长度,否则验收时极易扯皮。
为什么齿面粗糙会让齿轮箱噪音变大?三条传导路径
路径一:啮合冲击与传动误差。微凸体让实际接触点偏离理论啮合线,每啮入一齿就产生一次高频激励。小模数齿轮齿数少、转速高,啮合频率常落在人耳敏感的频段,安静环境(智能门锁、电动窗帘、笔式电动螺丝刀)里最先暴露的就是这一层。
路径二:油膜建立。模数0.1–1.0mm的齿轮多为脂润滑,齿面滑移速度低、载荷轻,油膜厚度往往与微凸体高度处于同一数量级。粗糙度越大,混合润滑中微凸体直接接触的比例越高,摩擦阻力与振动激励同步上升,空载电流也跟着波动。
路径三:批次一致性。粗糙度分散度大,意味着摩擦系数分散,装配后表现为“有的静、有的响”,产线只能靠全检挑货,隐性成本远高于加工费差。
寿命是怎么被磨掉的:点蚀、跑合磨损与回差漂移
粗糙度对寿命的影响不是线性的,而是通过接触应力集中放大。刀纹谷底是应力集中源,点蚀往往就从这里起。对20CrMnTi渗碳淬火HRC58–62这类硬齿面(如无绳电钻齿轮),基体硬度高,尚可靠加工硬化抵挡一部分;但跑合期磨损量会明显加大,齿侧间隙随之变化,噪音在几百小时后反而回升。
对SUS420J2、SUS316L这类马氏体不锈钢或奥氏体不锈钢微齿轮,情况更严苛——外径不足5mm的灵巧手行星箱齿轮,几乎没有“跑合修复”的空间,齿面质量只能在加工阶段一次做到位。回差同理:磨损初期就会吃掉预紧量,这一项在舵机云台类产品上尤其敏感。
要把Ra0.8做稳定,工艺上要盯住这几个变量
- 滚刀刃口状态:模数越小,刀具磨损对齿面粗糙度越敏感,刃磨后的径向跳动必须可控,不能“用到崩刃再换”。
- 每齿进给与切削速度:走刀量偏大,刀纹会直接被“印”在齿面上,后道再怎么抛也只是把峰削平,谷底仍在。
- 机床刚性与进给稳定性:微小模数滚齿对主轴跳动、进给平稳度要求高,这是进口滚齿机与普通设备拉开差距的地方。
- 切削液与排屑:小模数齿槽窄,铁屑挤压会划伤齿面,形成随机深痕。
- 去毛刺:齿端毛刺是隐形噪音源,啮合瞬间被挤压、脱落,既产生异响也污染润滑脂。
- 后道精整而非“随便抛”:需要时用研磨、珩磨或精车保证Ra0.8以内,抛光必须受控,否则齿形精度先崩。
采购怎么把Ra0.8写进图纸、又怎么验得出来
只写“齿面Ra0.8”是不够的,建议在技术要求中补齐:测量位置(齿宽中部、节圆附近,取3点)、测量方向(沿齿向)、评定长度、判定规则(按上限判定而非平均值),并明确齿根圆角区是否同标准。
| 齿面状态 | 油膜承载 | 噪音表现(同精度等级) | 主要寿命风险 |
|---|---|---|---|
| Ra1.6以上、纹路杂乱 | 微凸体接触比例高 | 高频“沙沙”声明显,批次差异大 | 跑合磨损量大,间隙变大后噪音回升 |
| Ra0.8–1.6 | 部分微凸体接触 | 中低速可接受,静音场景偏响 | 点蚀易从刀纹谷底起源 |
| Ra0.8以内、纹路沿齿向 | 接近全膜或稳定混合润滑 | 本底噪音低,一致性更好 | 寿命主要取决于材料与热处理 |
验收环节,粗糙度仪只能回答“多粗”,齿轮测量中心才能回答“粗在哪里、齿形齿向是否同时守住”。两者要配套使用,并索取齿形齿向报告、尺寸报告、材质证明与硬度报告,形成可追溯的出货档案。
久顺精密在这件事上的做法
久顺精密专注模数0.1–1.0mm小模数精密金属齿轮、精密减速箱与精密舵机,齿面粗糙度可做到Ra0.8以内,滚齿精度JIS 5级以上,国标GB/T 6–8级。核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装在厂内闭环,70余台滚齿机(含20余台瑞士瓦里进口滚齿机)承担微小模数齿面的稳定输出。
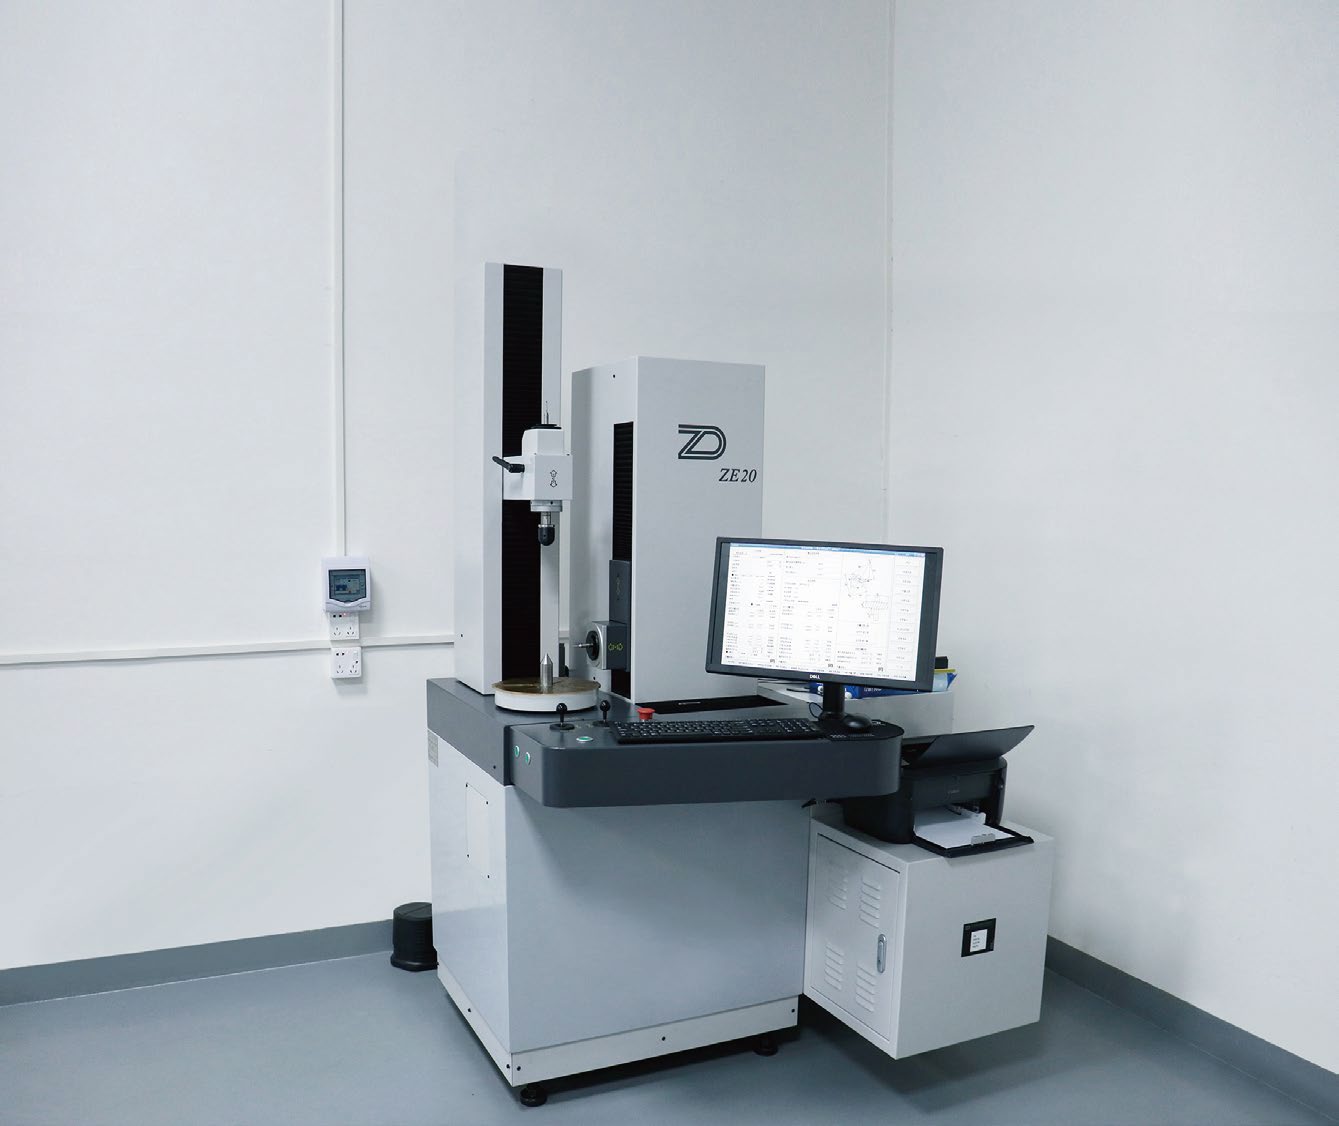
检测端配备齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计与圆柱度仪;关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制。落到项目上:笔式电动螺丝刀三级行星箱噪音控制在45dB以内;电动窗帘减速箱噪音低至37dB;无人机云台舵机经齿面与配合优化,回差由1.2°降至0.5°,寿命由2000次提升至8000次以上;灵巧手微型行星箱外径不足5mm、0.5N·m、SUS420J2材质,4个月完成从设计到量产。
如果你手上正有一张标了Ra0.8却没人说得清怎么验的齿轮图纸,可以直接把图纸发过来。常规产品24小时内报价、复杂定制48小时内报价;1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈。电话13872641777(彭总),或通过联系页面提交需求,也可先看小模数精密齿轮、精密减速箱、精密舵机的参数与供货形式。
常见问题
齿面粗糙度Ra0.8是越小越好吗?
不是。Ra过小会增加加工成本,且如果靠抛光实现,容易破坏齿形齿向精度、把刀纹打成交叉纹,反而放大噪音。合理做法是按工况定档:静音场景(门锁、窗帘、电动螺丝刀)建议Ra0.8以内并控制纹理沿齿向;一般传动场景Ra1.6可满足。关键是标注测量位置、方向与判定规则,而不是单纯追低数值。
来图加工时,图纸只写Ra0.8,供应商报Ra1.6合理吗?
属于典型的需求不对等。Ra1.6与Ra0.8在滚齿工序、刀具消耗与检测成本上差异明显,报价自然不同。建议要求供应商在报价中明确齿面粗糙度实测能力、测量设备与判定方式,并索取样品阶段的齿形齿向报告。若产品对噪音敏感,不要用“差不多”验收,应在图纸上补齐测量位置与上限判定规则。
小模数齿轮的齿面粗糙度用什么设备检测?
通常两套手段配合:粗糙度仪测Ra数值与纹理方向,齿轮测量中心(如ZE20齿轮测量仪)测齿形齿向偏差,判断粗糙度问题是否与齿形误差耦合。出货时可附齿形齿向报告、尺寸报告、材质证明与硬度报告。对模数0.1–0.3mm的微齿轮,取样位置建议在齿宽中部节圆附近取3点,避免齿端毛刺区干扰读数。