智能门锁齿轮箱为什么频繁失效?结构与材料改进实例
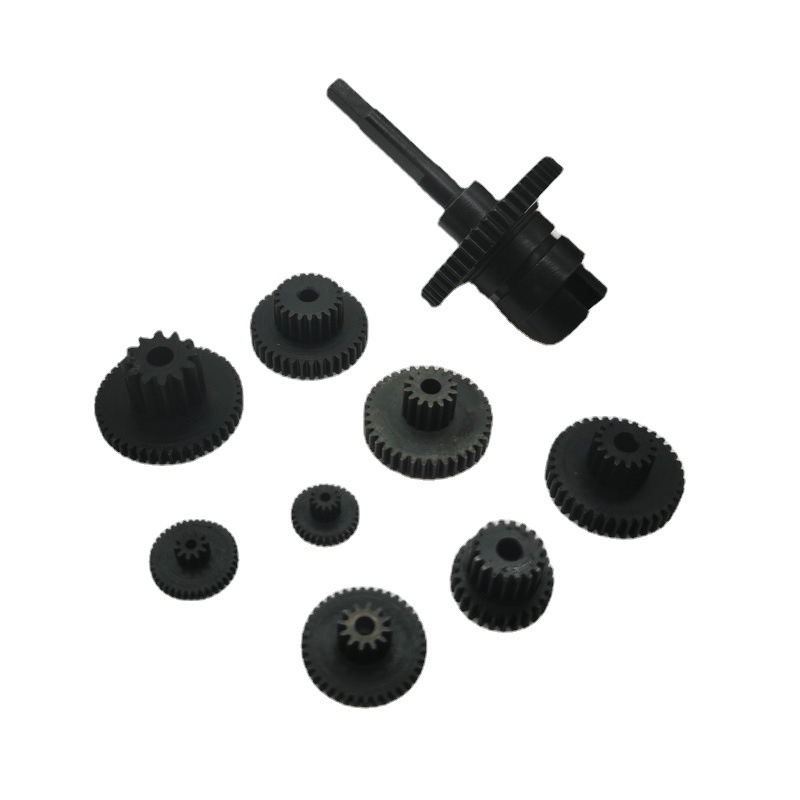
智能门锁的售后故障里,电机、指纹模组和齿轮箱是三块主要来源,但前两者通常有明确的电子故障码,齿轮箱失效却是「无报警失效」——用户某天回家,方舌转不动,或者锁舌伸出一半卡死。拆开锁体才发现齿轮已经扫齿、行星架开裂或输出轴打滑。对采购工程师来说,这类问题最难在来料检验环节拦住,因为它不是某个可量测尺寸超差,而是取决于设计裕度、材料匹配与工艺细节的系统性结果。
下面不谈「要用好材料」这类结论,而是把智能门锁齿轮箱的失效机理拆开,给出能直接落到图纸和工艺卡上的参数。
智能门锁齿轮箱为什么容易扫齿?先看真实载荷谱
把锁体齿轮箱当成匀速传动件来设计,是第一个误区。标称4.5V、输出2N·m,看起来余量充足,但方舌推出过程实际分三段:空行程段阻力小、电流低;贴合段锁舌接触锁扣板,阻力上升;卡滞段因门体下沉、密封条老化导致锁扣板错位,阻力瞬时可达额定的2~3倍,电机逼近堵转。堵转瞬间输出扭矩全部压在末级齿轮齿面上,而齿根弯曲应力近似与模数的平方成反比——模数从0.3mm降到0.25mm,齿根应力上升约44%。这就是为什么很多「参数够用」的方案,装到门体变形的老旧小区里,几个月就出问题。
更隐蔽的是疲劳累积:一次卡滞不会立刻扫齿,但齿根已经产生微裂纹,几千次开关门后突然断裂,售后表现为「用了一段时间才坏」,让人误判成偶发不良。
减速比怎么分配?末级模数与齿宽不能省
常见锁体齿轮箱用3~4级减速,总减速比几十到几百。扭矩逐级放大,末级承受的扭矩是首级的数十倍,但不少图纸为了压缩体积,把末级模数也压到0.2mm级别。更合理的分配原则是:
- 末级模数不低于0.4mm,前级可做到0.2~0.3mm,靠前级降速换取末级强度;
- 末级采用正变位齿轮,增加齿根厚度,齿顶适当削薄避免过渡干涉;
- 末级齿宽给到模数的4~6倍,用宽度换强度比用直径换体积更划算;
- 输出级用金属齿轮,输入级保留工程塑料以降低啮合噪音,形成「前塑后金」的混合结构。
材料与热处理:哪一级必须换成金属
| 失效模式 | 主要根因 | 改进方向 |
|---|---|---|
| 末级齿扫齿、断齿 | 齿根应力超限、模数偏小 | 模数放大+正变位,末级改用20CrMnTi渗碳淬火HRC58–62 |
| 输出轴打滑 | 轴与齿轮铆压/过盈量不足 | 改用SUS420J2输出轴+铆压工艺,控制同轴度 |
| 行星架开裂 | 塑料件长期交变载荷疲劳 | 行星架改金属件或金属嵌件包胶 |
| 噪音变大、发涩 | 齿面粗糙、润滑脂低温硬化 | 齿面Ra0.8以内,选宽温域润滑脂 |
材料没有绝对的优劣,关键看级位。输入级扭矩小,POM或增强工程塑料足够,还能省成本降噪;中间级可用H62、磷青铜兼顾耐磨与自润滑;末级与输出级建议SUS420J2、20CrMnTi或40Cr渗碳淬火。精密小模数齿轮的模数范围0.1~1.0mm,滚齿精度可达JIS 5级以上,这是金属末级能长期稳定工作的基础。
被忽略的工艺细节:齿根圆角、铆压同轴度与润滑脂
同一张图纸,不同齿轮厂家做出来的寿命可能差一倍,差别常在这三处:一是齿根圆角,渗碳淬火件若齿根圆角过小,会成为应力集中源,滚齿时应使用齿根全圆弧滚刀成形;二是铆压同轴度,多级行星架铆压后同轴度超差会造成齿轮偏载,一侧齿面先磨损失效,这也是很多「齿轮精度合格但整机寿命短」的真实原因;三是润滑脂的低温性能,工作温度覆盖-40℃至+120℃,选型不当会让冬天首开明显发涩、电流上升。
久顺精密的做法:4.5V、2N·m门锁齿轮箱年供30万套
在智能门锁齿轮箱这类大批量项目上,久顺精密采用的做法是:核心齿轮全部自产,滚齿、车削、CNC加工、铆压、激光焊接、组装全流程厂内闭环,不依赖外协,避免多工序流转带来的精度漂移;关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制;出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告,检测依托齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元与二次元影像仪VMS-3020F等设备。该门锁齿轮箱项目已稳定年供30万套,客户为来图加工+工艺评审的非标定制模式。
采购建议:比价时不要只看单套报价,先问三个问题——末级齿轮的模数与材料是什么?铆压后同轴度如何控制?能否提供齿形齿向与硬度报告?这三项决定了全生命周期的售后成本。
如您正在评估智能门锁齿轮箱或其它小模数精密齿轮项目,可致电13872641777(彭总)沟通,或访问精密齿轮产品页、精密减速箱产品页了解参数;常规产品24小时内报价、复杂定制48小时内报价,1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈,也可通过联系我们提交图纸。
常见问题
智能门锁齿轮箱的末级齿轮应该用什么材料?
末级承受的扭矩是首级的数十倍,且常遭遇卡滞冲击,建议用20CrMnTi或40Cr渗碳淬火至HRC58–62,或用SUS420J2不锈钢。输入级扭矩小,可保留POM等工程塑料降噪,形成前塑后金的混合结构,兼顾寿命与成本。
锁体齿轮箱噪音大、手感发涩,主要是什么原因?
常见原因有三:齿面粗糙度不足,建议控制到Ra0.8以内;润滑脂低温性能差,在冬季会明显发涩、电流上升;以及铆压后同轴度超差造成偏载。可从齿面工艺、宽温域润滑脂和铆压工装三方面排查。
非标定制的门锁齿轮箱打样和量产周期多久?
标准齿轮样品通常7–15个工作日,复杂减速箱或舵机组件样品15–25个工作日,批量交期25–35天并可协调加急。常规产品24小时内报价、复杂定制48小时内报价,工艺评审反馈在3个工作日内完成。