从SPC到齿轮测量中心:批量小模数齿轮品质一致性怎么保证
采购小模数精密齿轮时,最容易出问题的地方在于“样品合格、批量走样”:首件检测全部通过,第三批装进减速箱后噪音突然升高,回差从0.5°漂到0.9°,产线被迫挑选返工。这类问题通常与单件加工能力无关,根源在过程变差的控制能力,也就是两件事:SPC把变差控制在机台上,齿轮测量中心把变差测量出来。
为什么“单件合格”不等于“批量一致”?
齿轮尺寸是统计分布,并非一个固定值。同一台滚齿机、同一把刀,随着刀具磨损、机床热变形、材料批次硬度波动、装夹重复定位误差累积,齿厚与跨棒距会缓慢漂移。如果只做首件加末件抽检,中间几百件其实处于“失控但未被发现”的状态,等到装配端暴露,往往已经做完5000件。
衡量这种能力的指标是过程能力指数:Cp看分布宽度与公差带的比值,Cpk再看分布中心是否偏移。行业通行门槛是关键特性Cpk≥1.33,高一致要求场合做到1.67以上。Cpk=1.33对应的理论不良率在几十ppm量级,Cpk=1.0则在千ppm量级,放到百万级出货量上差距是几十倍。批量一致性好不好,本质上是问供应商:你的Cpk是多少,怎么算出来的。
SPC在齿轮产线上怎么落地
SPC要落实到三件事上,而不是只挂一块看板:选对特性、定好抽样、明确反应流程。
- 选特性:模数0.1–1.0mm的小模数齿轮,优先管控跨棒距或公法线长度(间接控制齿厚)、齿顶圆直径、径向跳动、同轴度与齿面粗糙度。模数越小齿厚公差带越窄,0.01mm的漂移就可能改变侧隙与回差。
- 定抽样:量产阶段按固定时间间隔或固定件数抽取,子组容量通常3–5件,绘制均值-极差控制图;换刀、换料、换程序后必须重做首件并纳入新的子组。
- 判异与反应:除点超出控制限外,连续7点上升或下降、连续7点落在中心线同侧等规则同样触发停机。反应计划要写清“谁在多长时间内做什么”——调刀补、换刀、隔离可疑批次,不能先继续生产再讨论。
前置条件是测量系统分析:量具的重复性与再现性GR&R一般要求≤10%,最多不超过30%,否则数据本身不可信,控制图画出的只是量具噪声。
齿轮测量中心测什么,为什么卡尺不够用
卡尺和千分尺只能测“尺寸”,测不出“形状”。齿轮的啮合性能由齿形总偏差、齿向总偏差、齿廓形状偏差、径向跳动、单齿偏差与累积偏差共同决定。齿形中凸或齿向螺旋角误差会造成接触斑点偏载,表现为噪音与早期磨损,这些用卡尺完全看不出来。
| 检测项目 | 主要设备 | 典型频次 | 判定依据 |
|---|---|---|---|
| 齿形、齿向、径向跳动、单齿偏差 | 齿轮测量中心、ZE20齿轮测量仪 | 首件、换刀、每批抽检 | GB/T 6–8级,滚齿JIS 5级以上 |
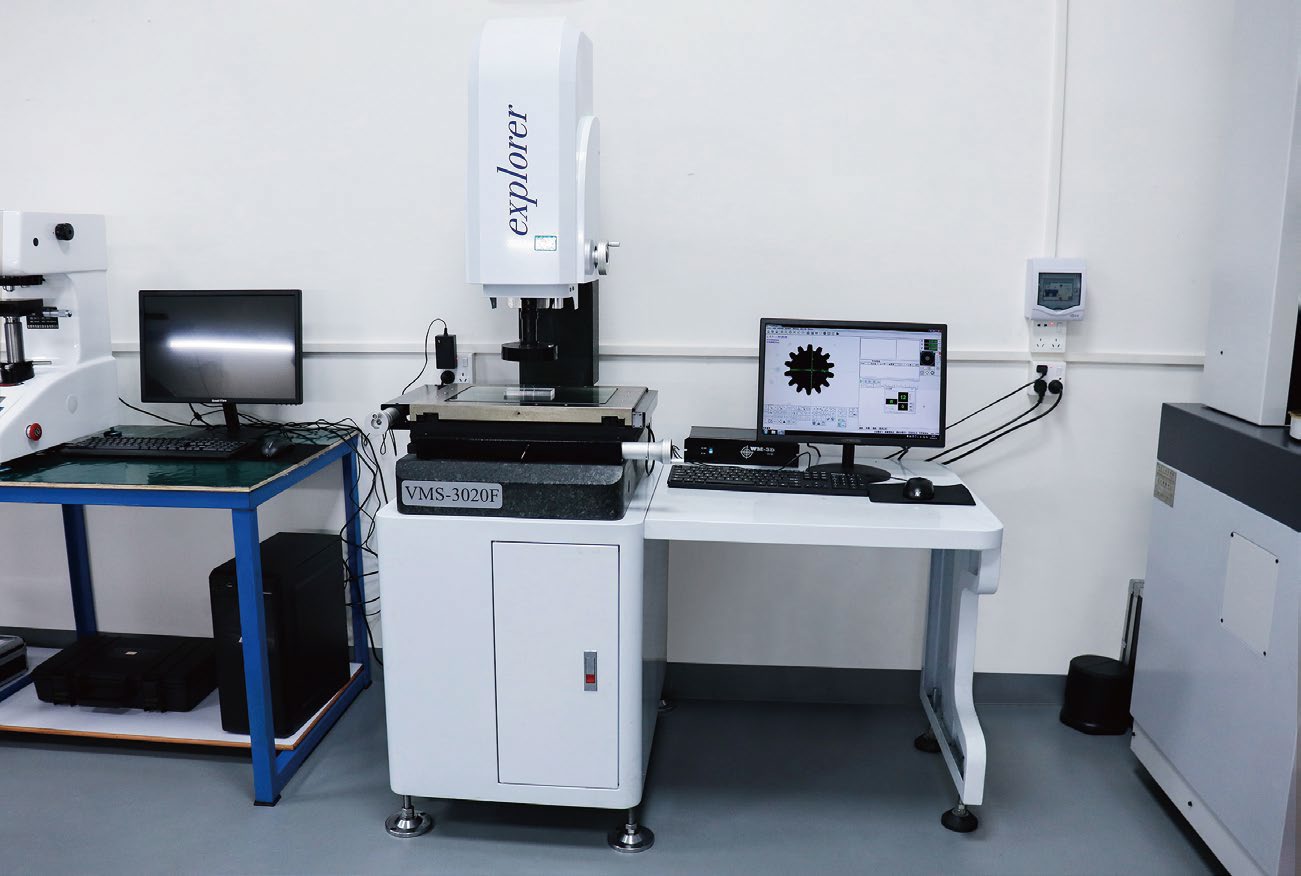
| 跨棒距、齿厚、外径 | 二次元影像仪VMS-3020F、千分尺 | SPC子组 | 图纸公差,Cpk≥1.33 |
| 同轴度、位置度、平面度 | 海克斯康三次元INSPECTOR S | 首件与周期抽检 | 图纸形位公差 |
| 硬度(渗碳淬火件) | 洛氏硬度计 | 每炉批 | 如20CrMnTi HRC58–62 |
| 圆柱度、圆度 | 圆柱度仪 | 抽检 | 图纸要求 |
| 高度、台阶尺寸 | TESA-Hite高度仪 | 抽检 | 图纸公差 |
齿轮测量中心的价值不只是精度高,更在于可追溯:齿形齿向曲线能反推是刀具刃磨问题、装夹偏心还是机床几何精度问题,把检测从“判合格与不合格”变成“给工艺提供改进依据”。
测量数据如何用于工艺改进
数据不用于改进,检测就只是成本。有效的做法是:齿向曲线整体倾斜,检查刀架角度与工件安装端跳;齿形出现规律性波纹,核查滚刀槽数与进给量匹配、刀具磨损状态;跨棒距控制图单侧漂移,触发刀补或换刀;跳动超差集中出现,检查夹具定位面与重复定位精度。把这些对应关系写进作业指导书,换人也能按图索骥。
采购决策建议:三天内判断一家齿轮厂的一致性能力
- 要数据不要证书:索取近3个月关键件的SPC控制图与Cpk计算表,看有没有失控点及处理记录。
- 问测量能力:有没有齿轮测量中心、能否出齿形齿向报告、GR&R有没有做过。
- 问追溯颗粒度:材料炉批号、刀具寿命记录、设备编号能否对应到具体出货批次。
- 把一致性写进协议:约定关键特性Cpk门槛、AQL抽样方案,出货随附齿形齿向报告、尺寸报告、材质证明与硬度报告。
久顺精密的做法
久顺精密(东莞市久顺精密科技有限公司)专注模数0.1–1.0mm小模数精密金属齿轮、精密减速箱与精密舵机,核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装在厂内完成闭环。生产车间2800㎡、核心设备100余台,其中滚齿机70余台(含瑞士瓦里进口滚齿机20余台),设备一致性是批间一致性的第一道基础。
质量方法上,关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制;检测端配备齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计与圆柱度仪,出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。齿轮精度覆盖GB/T 6–8级、滚齿JIS 5级以上,齿面粗糙度可达Ra0.8以内。
这些能力在项目上有结果:无人机云台舵机项目把回差由1.2°压到0.5°、寿命从2000次提升到8000次以上;无绳电钻齿轮采用20CrMnTi渗碳淬火HRC58–62,年供50万套、已合作3年;医疗输液泵SUS316L组件年供5万套、2年零投诉。批量场景能长期稳定,靠的是过程控制,不是终检挑选。
手上有一份批量齿轮图纸需要评估一致性风险?把模数、精度等级、材料与年用量发给我们:常规产品24小时内报价、复杂定制48小时内报价,3个工作日内给工艺评审反馈。电话13872641777(彭总),或在询价页面提交需求,也可先查看小模数精密齿轮、精密减速箱、精密舵机的产品参数。工作时间周一至周六8:00–18:00。
常见问题
小模数齿轮的批量一致性主要看哪些指标?
优先看跨棒距或公法线长度、齿形总偏差、齿向总偏差、径向跳动、单齿偏差与累积偏差,以及齿面粗糙度。判断一致性用Cpk而非单件是否合格,通行门槛是关键特性Cpk≥1.33。采购时可要求供应商提供近几个月SPC控制图与齿形齿向报告,比只提供合格证更能反映真实能力。
为什么样品检测合格,批量却不稳定?
样品通常是单件加工甚至挑选件,而批量生产受刀具磨损、机床热变形、材料批次硬度波动、装夹重复定位误差影响,尺寸分布会缓慢漂移。没有SPC、换刀与换料后的首件复检机制,中间批次就处于失控状态。建议在协议中约定Cpk门槛、抽样方案与失控批次的处理与赔偿责任。
齿轮测量中心和三次元测量有什么区别?
三次元测几何形位,如孔位、同轴度、平面度;齿轮测量中心专测齿部参数,包括齿形齿向曲线、单齿偏差与累积偏差、径向跳动,能反推刀具磨损与机床几何问题。两者互补,再配合二次元影像仪、高度仪与硬度计,才构成完整的来料与出货验收链。