行星减速箱背隙怎么测?原理、工艺控制与采购验收
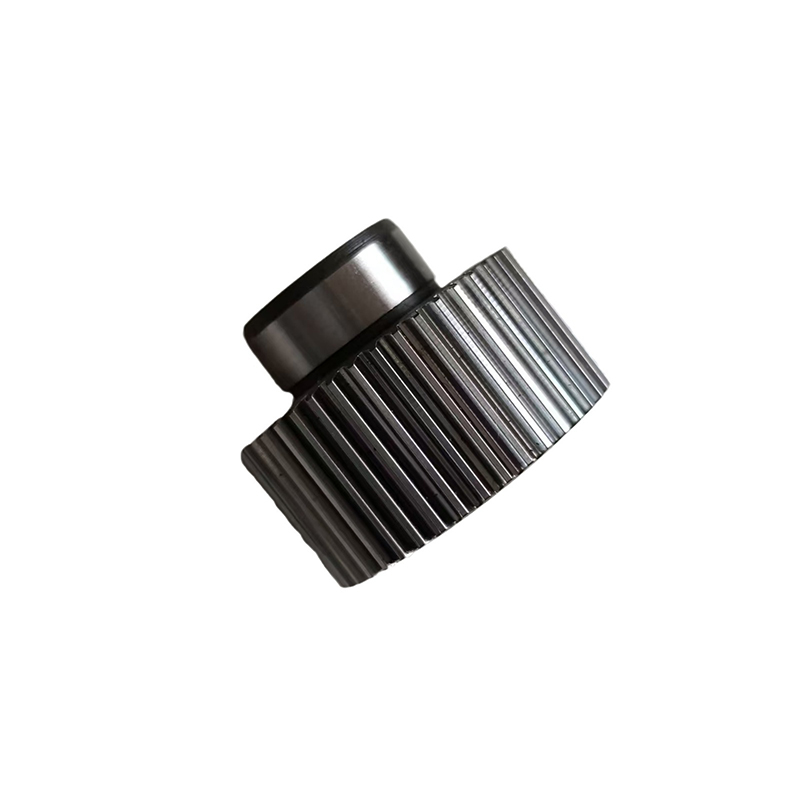
“图纸写背隙≤3arcmin,装到关节上却明显回差。”这是行星减速箱采购常见争议。问题常不在数字,而在测试条件、齿侧隙分配和装配一致性没写清。对小模数精密齿轮、协作机器人关节和舵机齿轮箱,背隙影响定位精度、噪音、寿命与成本,要从原理、测量、工艺一起看。
背隙是什么?为什么不能只看一个数字
背隙又称回程间隙,通常指输入轴固定时,输出轴正、反加载产生的角度差。它不是孤立齿轮参数,而是齿侧隙、中心距偏差、轴承游隙、壳体刚度、装配同轴度、润滑膜厚与温升共同作用的结果。
- 齿侧隙:配对齿厚与中心距决定,是小模数齿轮最直接可控项。
- 轴承游隙与预紧:预紧不足放大回差,过紧则发热、效率下降。
- 装配同轴度与壳体刚度:偏载会让圆周不同位置背隙不一致。
- 温升与润滑:工作温度-40℃至+120℃时,热膨胀和油膜会改变实测值。
换算:1arcmin=1/60°,在100mm臂长约0.029mm切向位移;3arcmin约0.087mm。灵巧手、云台舵机短臂结构会放大背隙,协作机器人关节则直接吃掉末端精度。采购不能只问“能做多少”,还要问“什么条件下测、批量一致性如何”。
背隙怎么测?加载方式不统一,数据就没可比性
常见静态测量是固定输入端,在输出端施加正、反约定扭矩,用高精度编码器或百分表读角度差。关键在条件统一:加载扭矩取额定值多少、是否跑合、温度是否约20℃、圆周取几点。不同厂家加载不同,“3arcmin”和“5arcmin”可能不在同一坐标系。
| 测量要素 | 建议约定 | 对结果的影响 |
|---|---|---|
| 加载扭矩 | 按额定扭矩±2%或双方约定 | 过小测不出轴承游隙,过大引入弹性变形 |
| 跑合状态 | 空载跑合、热平衡后测 | 新件与跑合件可差一个等级 |
| 测量位置 | 输出端圆周均布3–5点 | 偏心与同轴度误差会显形 |
| 温度与记录 | 20±2℃;正反向重复3次 | 热膨胀改变侧隙,重复性看批次一致性 |
做精密齿轮定制或来图加工验收,建议把条件写进图纸或质量协议,并要求附齿形齿向、尺寸报告。久顺出货可提供齿形齿向、尺寸、材质与硬度报告,量产关键尺寸执行SPC,让背隙数据可追溯,而不是只给一个合格章。
工艺上怎么压住背隙?小模数齿轮的五个控制点
背隙控制不是装配时“拧紧一点”能解决,它贯穿齿轮加工、CNC机加工、热处理和组装。
- 齿厚与侧隙分配:按配对中心距反算齿厚公差,避免单件合格、配对超差;模数0.1–1.0mm齿轮,齿厚微米级调整就会改变回差。
- 齿轮精度与齿面质量:滚齿精度JIS 5级以上、齿面Ra0.8以内,减少跑合磨损带来的背隙增长。
- 中心距与同轴度:壳体孔距、轴承位同轴度用CNC加工中心保证,避免偏载造成圆周背隙不均。
- 轴承预紧与铆压:预紧力、垫片选配、铆压变形纳入工艺窗口,压力与位移监控比事后挑选可靠。
- 跑合与润滑:跑合去毛刺和微观高点,润滑脂黏度与填充量影响油膜厚度,进而影响实测回差。
材料也影响长期背隙:20CrMnTi渗碳淬火HRC58–62提升耐磨性,SUS420J2适合微型耐蚀场景,铜合金与铝合金要评估热膨胀匹配。久顺核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装厂内闭环,背隙这种系统级参数出问题能追到齿厚、中心距或装配工位,不必在多家外协间扯皮。
采购决策:背隙指标怎么写,才能避免量产扯皮?
建议把背隙拆四项写进协议:定义与测量条件(加载扭矩、温度、跑合、取点);初始背隙与寿命后增长上限;批次一致性用SPC或抽检约束;异常判定与复测方法。对舵机齿轮箱、电动工具齿轮箱,背隙不是越小越好,过小会发热、效率下降、装配困难,应按整机回差预算反推。
实际项目里,协作机器人关节行星减速箱兼顾效率96%、噪音<55dB和降本约30%,背隙要和齿形修形、轴承预紧、润滑一起做;灵巧手微型行星箱外径<5mm、输出0.5N·m、SUS420J2,从设计到量产4个月,靠齿轮、壳体、铆压件同步开发和检测闭环。只采购标准件拼装,很难在微小空间同时压住回差与一致性。
询价前准备:额定扭矩与转速、允许回差及测量条件、安装空间与接口图。久顺1个工作日内专属顾问联系,3个工作日内工艺评审反馈,常规产品24小时、复杂定制48小时报价。可查看行星减速箱与精密齿轮,或联系13872641777(彭总)、联系我们。
常见问题
行星减速箱背隙越小越好吗?
不是。背隙过小会压缩齿侧隙和轴承游隙,带来发热、磨损加快、效率下降甚至卡滞;过大会影响定位精度和回差。应按整机回差预算、负载、温升和润滑条件确定合理区间,并把初始值、寿命后增长和批次一致性一起考核。对舵机、电动工具等成本敏感产品,量产一致性往往比单台极限值更重要。
背隙测量为什么要规定加载扭矩?
不同加载扭矩下,轮齿接触位置、轴承游隙和壳体弹性变形状态不同,测出的角度差不可直接比较。若供应商用极小扭矩测、整机厂用额定扭矩附近测,数据会打架。建议在图纸或质量协议中明确加载方向、扭矩大小、温度、跑合状态和取点数量,并要求重复测量记录,才能判断真实回差与批次稳定性。
小模数行星减速箱背隙能做到多少?
久顺精密行星减速箱背隙可定制至≤3arcmin,具体取决于减速比、材料、齿轮精度、轴承预紧和结构刚度。齿轮模数0.1–1.0mm,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内,量产关键尺寸执行SPC。建议提供额定扭矩、允许回差、工作温度和接口图,由工艺评审确认测量条件与验收方案。