小模数齿轮滚齿加工齿形齿向误差成因与控制方法
做小模数齿轮定制的采购和研发工程师,大多踩过同一个坑:供应商寄来的样品,外径、内孔、齿数全部合格,装进减速箱后却噪音偏高、回差超差、正反转不一致。追根溯源,问题往往不在尺寸,而在齿形误差(fa)和齿向误差(fβ)——这两项在模数0.1–1.0mm的齿轮上,公差常常只有3–6μm。
为什么模数越小,齿形齿向误差越难控制?
尺度的缩小并不等比缩小误差源。滚齿机的刀具主轴径向跳动、工作台分度误差、装夹偏心,对m1齿轮和m0.2齿轮是同一个绝对量级,但后者的公差带被压缩到前者的四分之一左右。
举例:m0.2标准直齿轮全齿高约0.45mm,齿廓工作段只有零点几毫米。按GB/T 10095,6级精度齿形公差约4μm、齿向公差约5μm(齿宽10mm以内)。同一台机床上加工m1齿轮时绰绰有余的2–3μm跳动,到了m0.2上就吃掉了一半公差。
热变形同样不可忽略。钢的线膨胀系数约11.5×10⁻⁶/℃,连续滚齿时工件温升可达5–8℃。以直径10mm的齿轮计,升温8℃带来的尺寸变化约0.9μm,已占6级齿形公差的20%以上,且随加工节拍系统性漂移。
齿形误差fa偏大,通常出在哪几个环节?
齿形误差反映齿廓实际形状与理论渐开线的偏离,常见形态有中凸、中凹、齿顶塌角和压力角偏差。按影响权重排序,主要来自四个环节:
- 滚刀本身:滚刀齿形角误差、重磨后齿形失真会直接复印到工件上。小模数滚齿应选AA级或A级滚刀,重磨后必须复检齿形,累计重磨到一定程度应报废而非继续使用。
- 滚刀安装偏心:刀轴径向跳动与端面跳动会让刀齿每转"时深时浅",形成周期性齿形波动,通常要求刀轴径向跳动控制在3μm以内。
- 切削参数与积屑瘤:进给量过大或切削速度落在积屑瘤活跃区,齿面会被犁出毛刺,齿形曲线出现不规则台阶,加工SUS304、SUS316L时尤其明显。
- 材料与刀具匹配:SUS303、H62黄铜、45#钢切削性稳定;SUS316L与未热处理的20CrMnTi需要涂层滚刀和更保守的参数。
齿向误差fβ:倾斜、鼓形、两端翘,成因完全不同
齿向误差决定齿轮沿齿宽的接触状态,直接影响承载均匀性与噪音。同样是fβ超差,形态不同解决方向完全相反,下面这张对照表在现场排查中最实用:
| 误差形态 | 典型表现 | 主要成因 | 控制措施 |
|---|---|---|---|
| 单向倾斜 | 齿宽一端紧一端松,呈线性 | 滚刀安装角设定偏差、刀架倾斜不准 | 按滚刀螺旋升角±工件螺旋角精确设定,误差≤±1′ |
| 对称鼓形或中凹 | 齿宽两端偏差大、中间小 | 工艺系统刚性不足,切削中让刀 | 缩短悬伸、增加尾架支撑、降低每齿进给 |
| 两端翘曲 | 齿宽端部突变 | 夹紧变形、端面定位面垂直度差 | 端面+内孔双定位,控制夹紧力 |
| 整圈周期性波动 | 齿距累积误差Fp偏大 | 工作台分度蜗轮副误差、芯轴配合间隙 | 机床检定与补偿,芯轴配合间隙≤5μm |
安装角的敏感度值得单独算一笔账:安装角每偏差1角分,在10mm齿宽上产生的齿向倾斜约2.9μm。也就是说,1′的设定误差就足以让6级精度齿轮齿向超差。这就是小模数滚齿的对刀与角度校准必须依靠光学或数显手段,而不能靠目测经验的原因。
渗碳淬火之后,齿形齿向还能保住吗?
20CrMnTi渗碳淬火到HRC58–62是常见要求,难点在热处理变形。淬火后齿形齿向通常变化几微米到十几微米,且带有随机性。可行路线有两条:一是"精滚—渗碳淬火—磨齿/珩齿"的完整链条,用后道工序修正;二是把变形量摸清后做反向修形补偿,适合批量稳定、精度要求在7级以内的产品。采购时若只写"渗碳淬火HRC58–62"而不约定热处理后的齿形齿向要求,批量阶段很容易出现精度漂移。
久顺精密在小模数滚齿上的具体做法
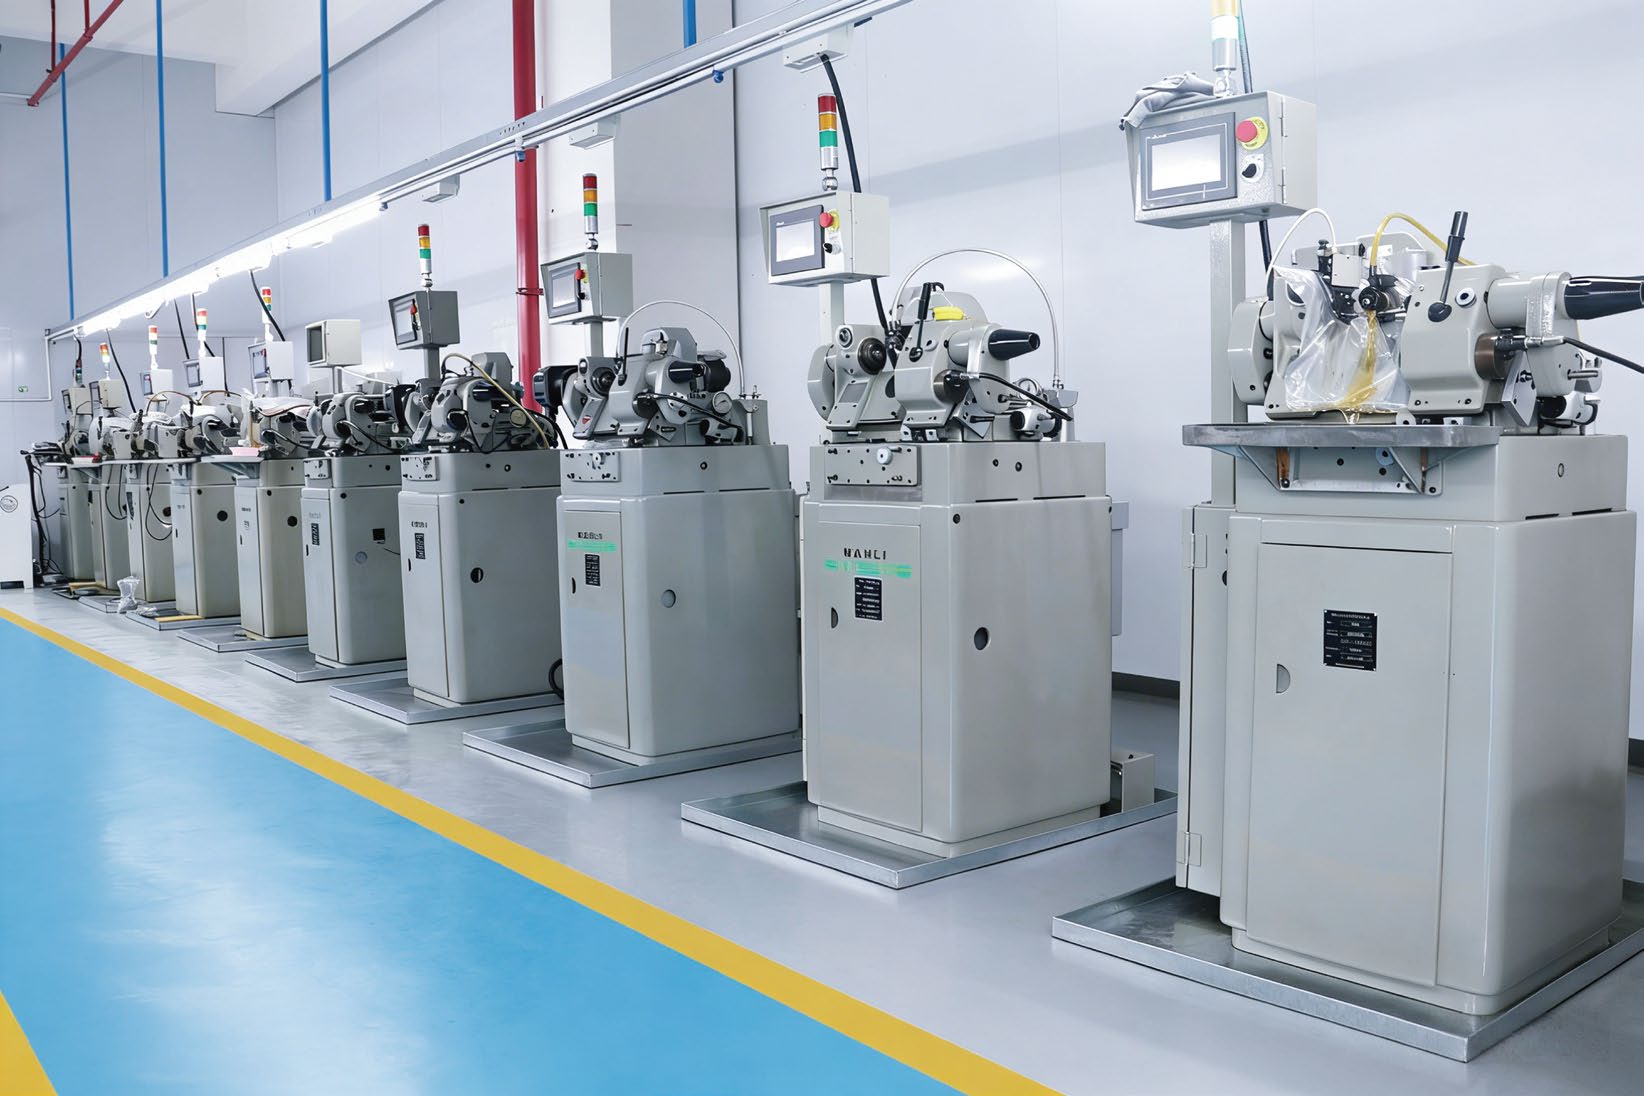
东莞市久顺精密科技有限公司专注小模数精密金属齿轮与精密减速箱,生产车间2800㎡,核心设备100余台,其中滚齿机70余台,含瑞士瓦里进口滚齿机20余台。滚齿精度可达JIS 5级以上,齿面粗糙度Ra0.8以内,齿轮精度覆盖GB/T 6–8级,模数范围0.1–1.0mm,材质涵盖SUS303/304/316L/420J2不锈钢、45#、20CrMnTi、40Cr碳钢、H62/H65磷青铜及6061/7075铝合金。
检测端配置齿轮测量中心与ZE20齿轮测量仪逐项评价齿形、齿向、齿距,海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计与圆柱度仪覆盖尺寸与材质验证。关键产品执行APQP先期策划,量产关键尺寸执行SPC统计过程控制,出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环、不依赖外协,这也是齿形齿向这类工艺链累积误差能被控住的前提。
采购小模数齿轮,验收齿形齿向要看哪几点?
- 先约定标准与等级:GB/T 6级与JIS 5级不是同一套判定,图纸需写明标准号、精度等级与检测齿数,含糊的"高精度"无法验收。
- 索要齿形齿向报告:应给出fa、fβ、Fp的实测值与公差值,而不是一句"合格"。
- 样品阶段做装机验证:报告合格不等于装机无噪音,行星减速箱、舵机等对回差敏感的场景应同步验证回差与噪音。
- 热处理件单独约定:明确是否含磨齿或珩齿工序,以及热处理后的精度验收方式。
久顺精密提供从设计咨询、样品制作到批量生产的一站式小模数齿轮定制服务:常规产品24小时内报价、复杂定制48小时内报价,标准齿轮样品7–15个工作日,批量交期25–35天。齿轮类需求可查看 精密齿轮产品页,减速箱与舵机可分别访问 减速箱、舵机 页面。工艺评审与来图加工咨询请联系 13872641777(彭总),或通过 在线联系页面 提交图纸。
常见问题
小模数齿轮滚齿后齿形齿向超差,最优先该排查什么?
优先排查滚刀安装偏心与安装角设定。刀轴径向跳动超过3μm,或安装角偏差1角分,就会在10mm齿宽上产生约2.9μm的齿向倾斜,足以吃掉6级精度的全部余量。确认这两项后再查滚刀重磨质量、芯轴配合间隙与切削参数,顺序颠倒会浪费大量调试时间。
渗碳淬火后齿形齿向变化大,采购时怎么约定?
建议明确三点:热处理后是走磨齿/珩齿修正还是靠变形补偿;最终精度按GB/T还是JIS判定、等级是多少;验收是否需提供热处理后的齿形齿向报告。精度要求高的产品应采用精滚—渗碳淬火—磨齿链条,批量产品可用反向修形补偿,但需先做变形量统计。
索要齿形齿向报告时,应该重点看哪些数据?
至少包含齿形总偏差fa、齿向总偏差fβ、齿距累积总偏差Fp,并标注标准号、精度等级、检测齿数以及实测值与公差值的对照。只写"合格"结论的报告看不出精度余量,也无法用于批量一致性对比。对于配对使用的齿轮,还应关注齿厚与侧隙数据。