齿面粗糙度Ra0.8对齿轮箱噪音与寿命意味着什么
做精密齿轮定制时,图纸上大多只写模数、齿数、精度等级和背隙,齿面粗糙度往往一句“Ra0.8 以内”带过。可等样机装好,问题常出在这里:空载尚可,加载后某个频段冒出尖锐的啮合噪声;运行一段时间后齿面出现亮斑与微点蚀;同一批零件,A 样安静、B 样偏吵。作为齿轮厂家,我们更愿意把 Ra0.8 当成一个系统性指标来谈——它同时约束噪音、寿命、成本与可制造性。
Ra0.8 在小模数齿轮上是什么量级?
Ra 是评定长度内轮廓偏距绝对值的算术平均,反映微观不平度的“平均高度”,却不告诉你会不会出现个别深谷——那要看 Rz 和 Rmax。对于模数 0.1–1.0mm 的小模数齿轮,齿面有效啮合区往往只有几十到几百微米宽,一个 Rz 偏大的沟槽就足以让接触应力局部翻倍。
行业经验量级大致是:普通滚齿 Ra1.6–3.2;精滚配好刀具与参数可到 Ra1.6 上下;再叠加研齿、抛光或精整工序,小模数钢齿做到 Ra0.8 以内是可达的。这也是为什么“滚齿精度 JIS 5 级以上 + 齿面 Ra0.8 以内”通常要一起提——精度管宏观几何,粗糙度管微观形貌,缺一项,齿轮箱的 NVH 表现就不稳定。
齿面粗糙度是怎么变成噪音的?
齿轮噪音不是“表面越光越静”这么简单,它由三条路径叠加:
- 啮合刚度波动:一对齿从进入啮合到退出,参与承载的齿对数周期性变化,本身就是激励源。齿面粗糙度会放大这种刚度突变的幅值。
- 微观形貌激励:粗糙峰在啮合瞬间被反复挤压、犁削,把宽频能量注入结构,在啮合频率及其倍频两侧形成边频带,听感上就是“啸叫”或“沙沙声”。
- 润滑状态变化:膜厚比 λ = 最小油膜厚度 / 综合粗糙度。λ 大于 3 接近全膜润滑,动压油膜能把粗糙峰隔开;λ 小于 1 进入边界润滑,峰与峰直接接触,摩擦与振动同时上升。
所以同样的结构、同样的装配,粗糙度从 Ra1.6 收到 Ra0.8,往往不只是分贝数下降,而是把原本散落在宽频的随机激励压下去,让噪音主峰更集中、批次一致性更好。我们在无人机云台舵机项目上做过这类联动优化,最终把回差从 1.2° 降到 0.5°,寿命从 2000 次提升到 8000 次以上——回差、齿形修形与齿面状态是相互影响的。
对寿命的影响:不是“更光更耐磨”这么简单
粗糙度对寿命的作用集中在三个失效模式:
- 微点蚀:粗糙峰顶部局部压力极高,油膜一旦破裂就萌生微裂纹,多见于硬齿面渗碳淬火齿轮,例如 20CrMnTi 渗碳淬火 HRC58–62 的电动工具齿轮。
- 磨损与齿厚损失:边界润滑区反复犁削,齿厚缓慢减薄,背隙逐渐变大,噪音往往先降后升。
- 胶合与擦伤:高速轻载或润滑不足时,粗糙峰瞬时高温焊合再撕开,属于不可逆损伤。
把 Ra 从 1.6 压到 0.8,接触峰数量与高度都下降,膜厚比 λ 提高,点蚀萌生期会明显后移。但若表面过于光滑又没有足够油膜或合适的粗糙度纹理(交叉纹理有储油作用),反而容易出现无油膜咬死。因此我们更推荐“可控的 Ra0.8 + 合理 Rz 上限”,而不是一味追求镜面。
工艺上怎么把 Ra0.8 稳定做出来?
粗糙度不是某一道工序的结果,而是齿轮加工全流程累积出来的:
- 材料与硬度匹配:SUS303/SUS304/SUS316L 不锈钢、H62/H65 铜合金与 45#、40Cr、20CrMnTi 碳钢切削机理差别很大,铜合金易粘刀,不锈钢易加工硬化,参数必须分别标定。
- 滚刀与切削参数:小模数齿轮滚刀切削刃细小,刀具磨损几十微米就会直接刻到齿面。公司配置瑞士瓦里进口滚齿机 20 余台,可承担精度与表面要求较高的批次。
- 去毛刺与齿顶修整:齿顶棱边毛刺会在啮合中刮伤对齿齿面,制造出“二次粗糙”。
- 精整与抛光:研齿、抛光可以降低 Ra,但会轻微改变齿形,必须与齿形修形一起评估。
- CNC 机加工与走心机衔接:带轴、双联/多联齿类零件的基准跳动会直接转化为啮合偏载,表面再光也白搭。
检测:Ra 数值怎么才算“有效”?
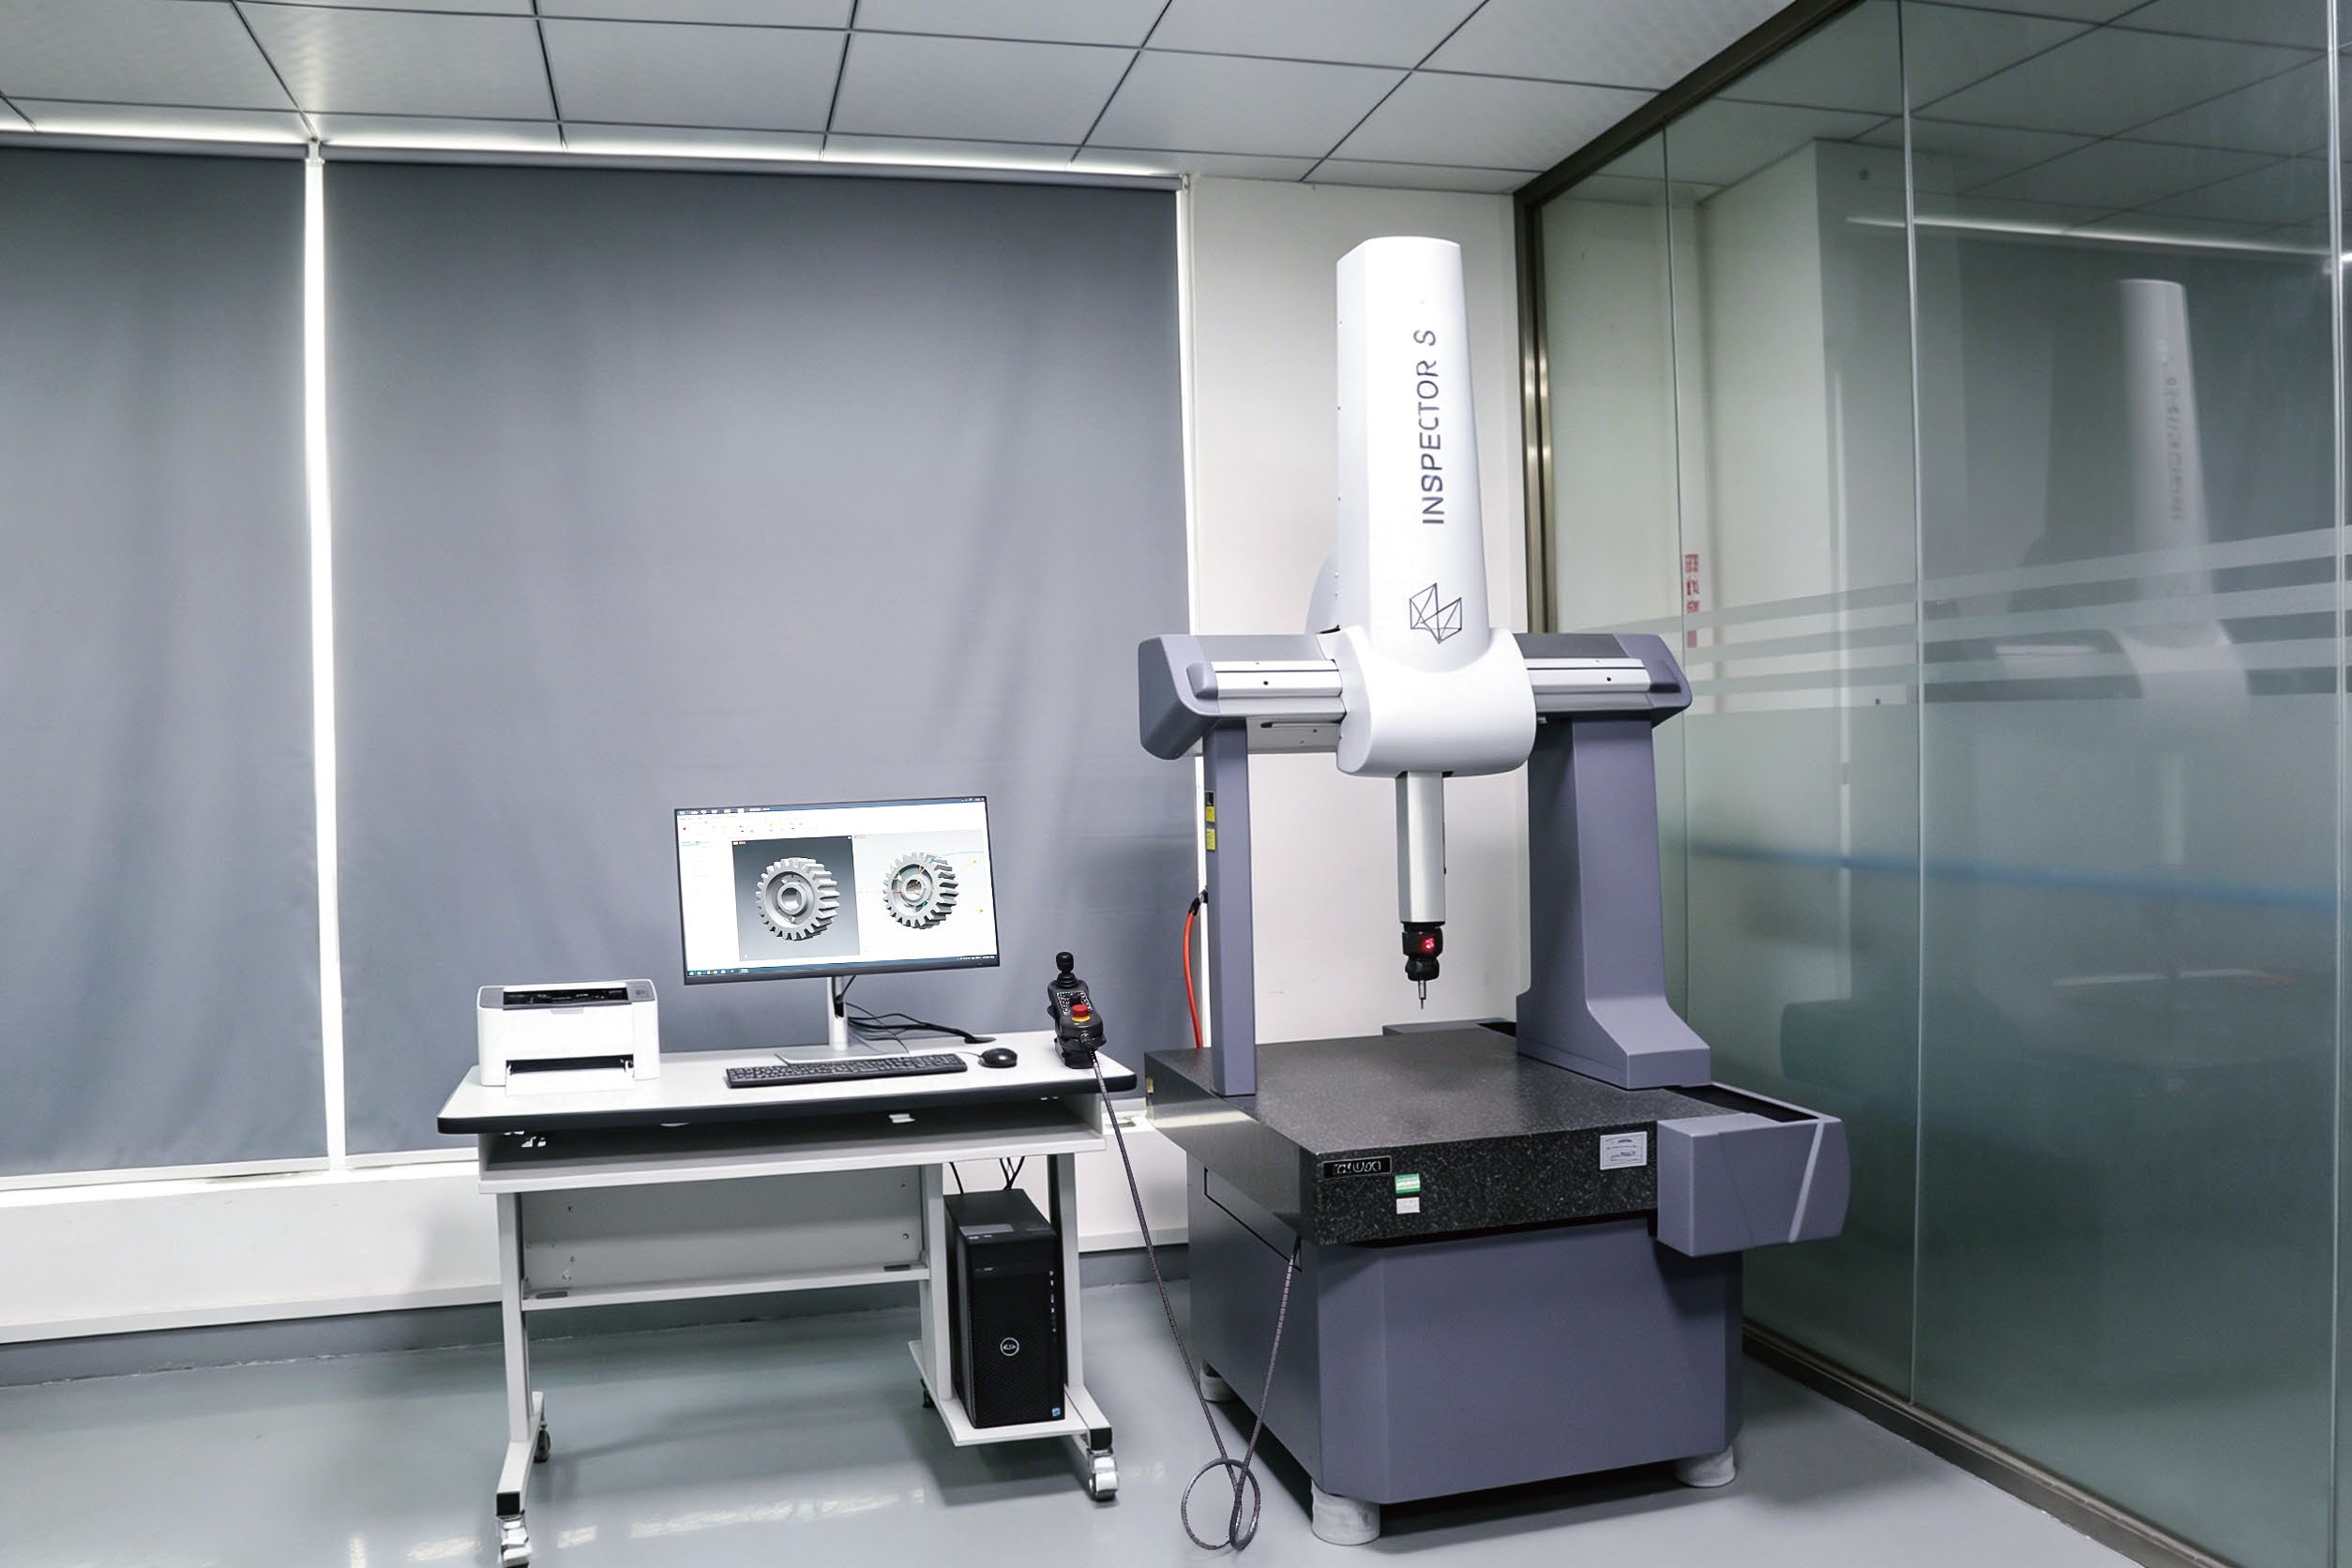
粗糙度最容易踩的坑是“报告有数、结论不成立”。要拿到可比较的数据,至少约定评定长度与截止波长(小模数齿面常用 λc 0.8mm)、测量位置(分度圆附近齿面中部,避开齿顶边缘与齿根过渡区)、测量方向(沿齿廓与齿向分别评)以及抽样比例。我们出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告;检测端配置齿轮测量中心、ZE20 齿轮测量仪、海克斯康三次元 INSPECTOR S、二次元影像仪 VMS-3020F、TESA-Hite 高度仪、洛氏硬度计与圆柱度仪,粗糙度数据可与齿形齿向信息交叉判断。
采购决策:什么时候值得为 Ra0.8 加成本?
不是所有齿轮都该做到 Ra0.8,可参考三条判断依据:
| 应用场景 | 建议粗糙度目标 | 理由 |
|---|---|---|
| 高速低噪音:舵机、关节行星减速箱、电动窗帘减速箱 | Ra0.8 以内,必要时 Ra0.4 | 噪音与膜厚比敏感,表面直接决定可听质量 |
| 重载频繁启停:无绳电钻、汽车座椅调角器齿轮 | Ra1.6 上下 + 渗碳淬火 | 核心是接触疲劳与齿根强度,过度抛光收益低 |
| 低速轻载、一次性装配的传动件 | Ra1.6–3.2 | 成本优先,粗糙度不构成瓶颈 |
更实操的做法是:图纸上同时标注 Ra 与 Rz 上限,指定测量基准和评定长度,样件阶段要求齿形齿向与粗糙度同报告。来图加工或非标定制时把这些写进 RFQ,供应商报价口径才可比,也能避免“按图合格、装起来不静音”的争议。
久顺精密专注小模数精密金属齿轮、精密减速箱与精密舵机的设计与制造:模数 0.1–1.0mm,滚齿精度 JIS 5 级以上,齿面粗糙度可达 Ra0.8 以内;核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装厂内闭环。关键产品执行 APQP,量产关键尺寸执行 SPC。笔式电动螺丝刀三级行星箱做到噪音 <45dB,电动窗帘减速箱低至 37dB,协作机器人关节行星减速箱效率 96%、噪音 <55dB。
如果你正在为齿轮箱噪音或早期磨损找原因,把齿面粗糙度、齿形齿向与装配基准一起核对,通常比换材料更快见效。欢迎把图纸或样品交给我们做工艺评审:常规产品 24 小时内报价、复杂定制 48 小时内报价,3 个工作日内给出评审反馈。电话 13872641777(彭总),邮箱 sales@jiushun.cn,或通过 联系我们 提交需求;产品页:小模数精密齿轮、精密减速箱、精密舵机。
常见问题
图纸上只写一个 Ra0.8 够吗?
不够。Ra 是算术平均偏差,无法反映个别深谷与峰顶。建议同时标注 Rz 或 Rmax 上限,并约定评定长度、截止波长、测量位置与方向。对模数 0.1–1.0mm 的小模数齿轮,在分度圆附近齿面中部、沿齿廓与齿向分别评定更有意义。来图加工时把这些写进询价单,供应商的报价口径才具备可比性。
齿面越光滑,齿轮寿命就越长吗?
不一定。适度粗糙与合理纹理有储油作用,过度镜面且润滑不足时反而更易胶合,关键是膜厚比 λ。高速轻载的舵机与行星减速箱通常收益明显;重载频繁启停的齿轮更应关注渗碳淬火硬度与齿根强度,Ra 做到 1.6 上下已足够,把成本花在热处理与齿形修形上更划算。
如何判断供应商报的 Ra0.8 是否可信?
看三件事:一是检测设备与报告,是否有粗糙度仪并与齿形齿向报告同批出具;二是抽样比例与测量位置是否明确;三是工艺链条是否完整,能否覆盖滚齿、去毛刺、精整与装配。建议先小批量验证,比较空载与加载噪声、温升及背隙变化。久顺出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。