车铣复合加工如何缩短精密五金零部件交付周期?工艺拆解
做精密五金零部件采购的人,大多遇到过这种局面:图纸上是一个外径几毫米到几十毫米的小件,既有回转特征,又有铣扁、铣槽、横向孔和齿部,供应商排产时却要拆成车、铣、钻、热处理、滚齿、去毛刺多道工序,每道都要转序、排队、重新装夹。交期一拖就是几周。问题往往不在某一台设备慢,而在工序之间的“等待”和“反复找正”。车铣复合加工(含数控走心机)正是为压缩这类隐性时间而存在。
为什么多工序外协是精密五金件交期的隐形杀手?
传统分工序路线中,一个非标小件从棒料到成品,通常要经过3–6次装夹、5–8道工序。每增加一次装夹,就增加三件事:基准转换误差、装夹等待时间、因尺寸超差而返工的几率。对于模数0.1–1.0mm的小模数齿轮、舵机输出轴、行星减速箱内部件而言,同轴度、端面跳动和齿坯基准尤其敏感,二次装夹后找正略偏,齿形齿向就可能不稳定。
采购决策上,建议把“供应商能否在厂内闭环完成车、铣、钻、滚齿、铆压、组装”作为交期评估的第一道筛子。外协环节越多,不可控变量越多;报价再低,若交期不可承诺,综合成本往往更高。
车铣复合加工到底省掉了哪些环节?
车铣复合的核心逻辑是“一次装夹,多面成形”。以久顺精密使用的数控走心机与CNC加工中心为例,棒料或毛坯在一次装夹中即可完成外圆车削、端面、倒角、铣扁、铣槽、钻孔、攻牙甚至切断;对于带轴肩、法兰、横向孔的异形件,还能在同一基准下完成多面特征。省掉的不是某一刀的时间,而是工序间流转、二次装夹与重复对刀。
| 对比维度 | 传统多工序方式 | 车铣复合/走心机方式 | 对交付周期的影响 |
|---|---|---|---|
| 装夹次数 | 3–6次 | 1–2次 | 减少找正与等待 |
| 工序流转 | 5–8道 | 1–2道 | 缩短在制周转 |
| 基准误差 | 多次转换累积 | 同一次装夹基准 | 降低返工与报废 |
| 换型时间 | 多工序重复换型 | 一次编程集中换型 | 小批量多品种更灵活 |
| 适合场景 | 超大批量简单件 | 精密小件、非标定制 | 打样到量产衔接更快 |
需要说清楚的是,车铣复合不是万能替代。超大批量、形状极简单的回转件,用专用机床分工序可能更经济;复杂型腔、深腔壳体仍以CNC加工中心为主。真正适合车铣复合的是“小而精、多特征、批量中等偏小、交期紧”的精密五金零部件。
哪些精密零部件适合用车铣复合来抢交期?
- 齿轮轴与双联/多联齿坯:一次完成轴颈、台肩、内孔与铣扁,为后续滚齿提供稳定基准。
- 舵机输出轴与齿轮箱组件:输出轴、壳体铆压件、微型行星架常带横向孔、扁位和螺纹,适合一次装夹多面成形。
- 材料适配:SUS303/SUS304/SUS316L/SUS420J2不锈钢、45#/20CrMnTi/40Cr碳钢、H62/H65/磷青铜、6061/7075铝合金,均可按切削特性调整参数。
- 精度适配:小模数精密金属齿轮模数0.1–1.0mm,精度GB/T 6–8级,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内。
采购时可按“多面特征+年用量+交期”分类:多面特征多、年用量几千到几十万件、交期紧的,优先走车铣复合;年用量百万级以上且形状单一的,再评估专机分工序方案。
久顺精密如何把交期落实到可承诺的节点?
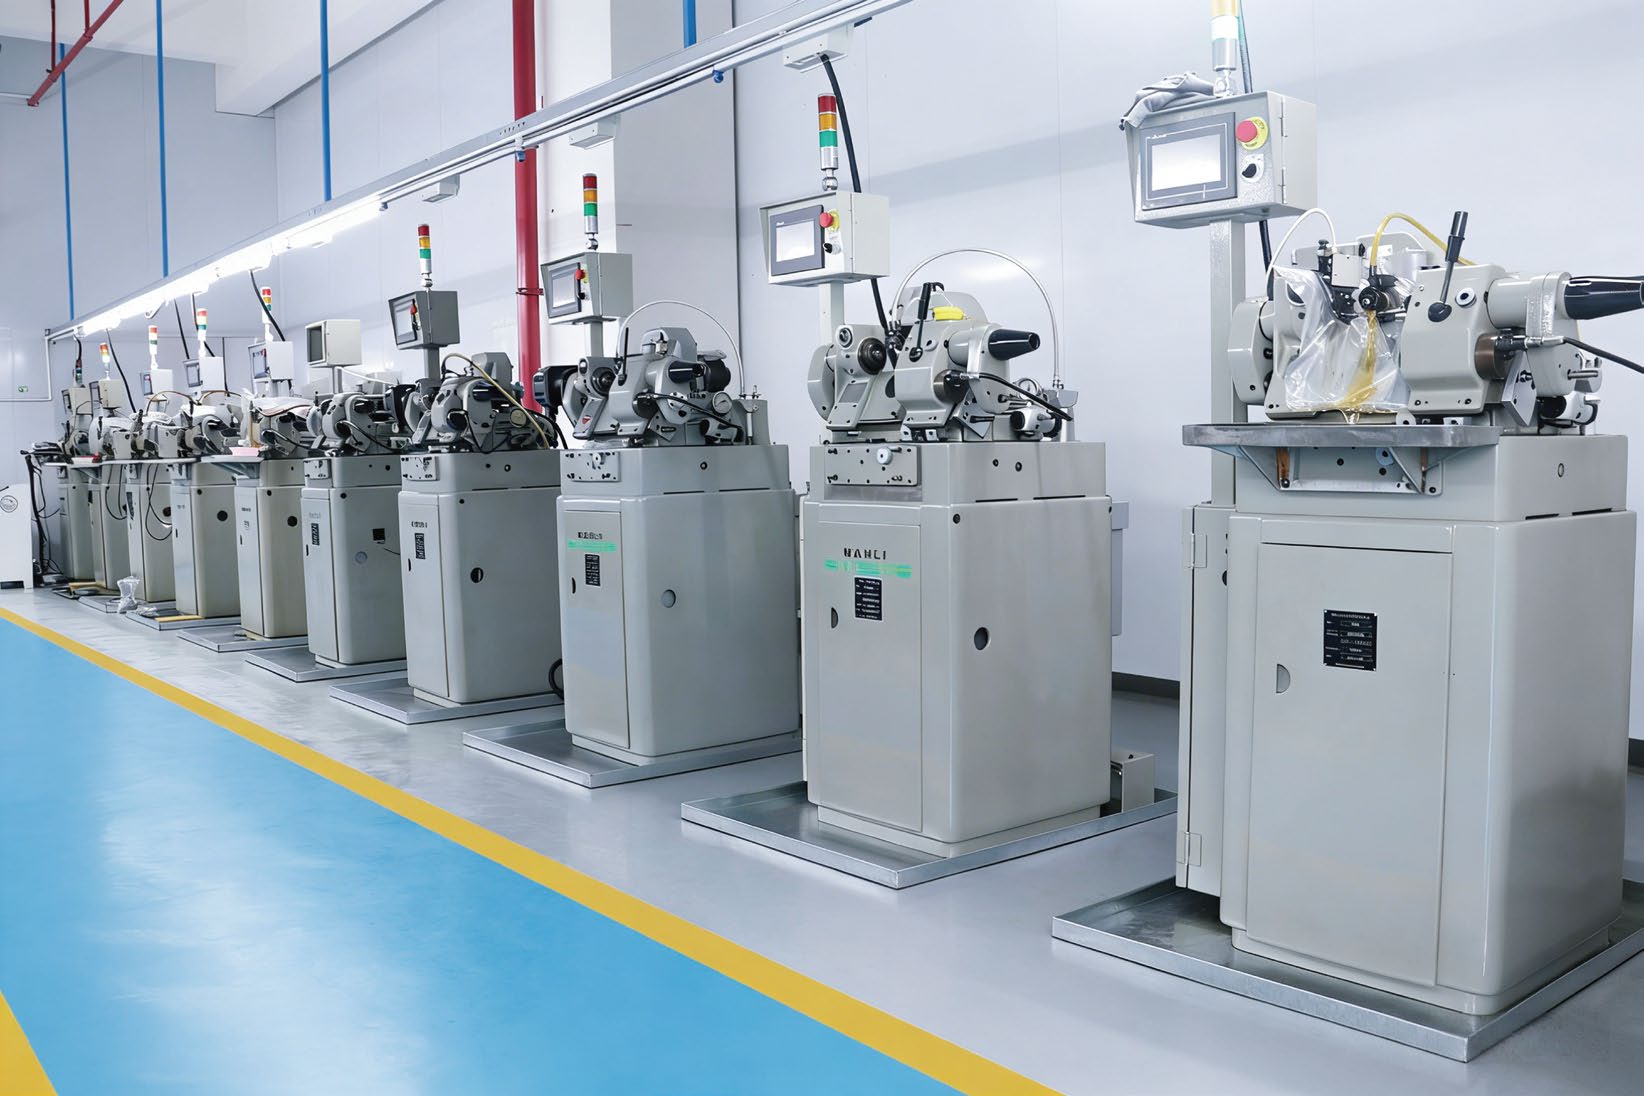
久顺精密2020年9月成立于东莞清溪,是国家高新技术企业,已通过ISO9001质量管理体系认证。车间2800㎡,员工130余人,核心设备100余台:滚齿机70余台(含瑞士瓦里进口滚齿机20余台)、数控走心机20余台、CNC加工中心20余台、铆压机10余台、组装产线10余条。核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环,不依赖外协——这正是车铣复合缩短交付周期的前提。
流程指标上,久顺承诺:1个工作日内专属顾问联系;3个工作日内工艺评审反馈;常规产品24小时内报价、复杂定制48小时内报价,报价透明无隐形加价;标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日;批量交期25–35天,可协调加急;品质异议24小时响应、3个工作日内给方案。
检测端配备齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计、圆柱度仪,出货可附齿形齿向报告、尺寸报告、材质证明、硬度报告。关键产品执行APQP,量产关键尺寸执行SPC。
案例方面,人形机器人灵巧手微型行星减速箱外径小于5mm、输出0.5N·m、材料SUS420J2,从设计到量产4个月完成;无人机云台舵机把回差由1.2°降至0.5°,寿命由2000次提升至8000次以上;无绳电钻齿轮采用20CrMnTi渗碳淬火HRC58–62,年供50万套并合作3年;电动窗帘减速箱噪音低至37dB;医疗输液泵SUS316L组件年供5万套、2年零投诉。
下单车铣复合件前,建议采购工程师问清哪几个问题?
- 一次装夹能完成哪些特征?关键同轴度与端面跳动基准是否在同一次装夹中建立?
- 齿坯之后谁来滚齿?滚齿精度能否达到JIS 5级以上,能否提供齿形齿向报告?
- 材料是否有批次可追溯证明?热处理硬度是否可附洛氏硬度报告?
- 报价是否包含去毛刺、清洗、铆压、检测与包装,是否存在后道外协加价?
把这些问题问透,比单纯比价更能判断一家精密齿轮厂家是否真能压缩交付周期。久顺精密提供从设计咨询、样品制作到批量生产的一站式定制服务,支持来图加工与非标定制。电话13872641777(彭总),也可通过联系页面提交图纸,或查看小模数精密齿轮、精密减速箱、精密舵机参数。常规产品24小时内报价、复杂定制48小时内报价,工艺评审3个工作日内反馈。
常见问题
车铣复合加工和普通CNC车床加工有什么区别?
车铣复合(含数控走心机)能在一次装夹中完成车外圆、端面、铣扁、铣槽、钻孔、攻牙及切断,减少装夹与转序;普通CNC车床通常只完成回转特征,铣削特征需二次装夹。对精密五金小件,减少装夹可降低基准转换误差,缩短在制周转,更利于交期与一致性。
小模数精密齿轮用车铣复合加工后,还需要滚齿吗?
需要。车铣复合主要完成齿坯外圆、端面、内孔、轴颈等回转与辅助特征;齿形通常由滚齿完成。久顺精密滚齿精度JIS 5级以上,小模数齿轮模数0.1–1.0mm,精度GB/T 6–8级,车铣复合保证齿坯基准与齿部同轴度,减少后续装夹找正时间。
定制精密五金零部件的交期一般多久?
久顺精密常规产品24小时内报价、复杂定制48小时内报价;1个工作日内专属顾问联系,3个工作日内工艺评审反馈。标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日,批量交期25–35天,可协调加急。品质异议24小时响应、3个工作日内给方案。