小模数齿轮滚齿加工:齿形齿向误差成因与控制方法
做小模数齿轮定制的研发和采购工程师,大多遇到过同一类问题:供应商样品拿来,齿形报告看着不错,装进减速箱或者舵机后却出现噪音大、回差偏大、寿命一致性差。拆开复检,往往卡在齿形误差和齿向误差上——这两项在模数0.1–1.0mm范围内的放大效应,比中大模数齿轮明显得多。下面从滚齿工艺角度,把成因和对策讲透。
为什么小模数齿轮的齿形齿向误差更难控制?
齿轮的误差评价是“按比例放大”的。同样0.005mm的刀具磨损或装夹偏移,在模数3mm的齿轮上可能只是一小段齿廓偏差,但在模数0.3mm的齿面上,齿高只有零点几毫米,误差占齿廓总高的比例被放大数倍。同时小模数齿槽窄,滚刀齿顶刃口圆弧、齿形角误差几乎按1:1复制到工件齿廓上;齿宽普遍较窄,齿向误差直接影响齿长接触率,轻则噪音上升,重则单侧受力、早期点蚀。这就是小模数齿轮必须看齿形齿向报告的原因。
齿形误差看“齿廓形状”,齿向误差看“齿宽方向”。前者多与滚刀和切深有关,后者多与机床几何精度和装夹有关。
齿形误差(profile error)的主要成因
- 滚刀本身的齿形精度与重磨质量。滚刀齿形角偏差、刃口毛刺、重磨后前角变化,会直接“印”到齿廓上。小模数滚刀建议用AAA级并做涂层,重磨后需复检齿形。
- 滚刀安装偏心与径向跳动。刀杆跳动、垫圈端面不平行、螺母锁紧力不均,都会造成周期性齿形波动和齿距偏差。
- 中心距与切深控制。切深过大导致齿根过渡曲线异常、齿顶变尖;切深不足则齿廓不完整,检测时齿形曲线首尾偏差明显。
- 机床传动链与热变形。分度蜗轮副磨损、进给丝杠间隙、主轴热伸长,在长时间批量加工中造成齿形漂移,表现为首件合格、末件超差。
- 材料切削力波动。SUS303、SUS316L等不锈钢加工硬化倾向强,切削力波动会通过工艺系统让刀具与工件之间产生相对位移,齿面出现波纹。
齿向误差(lead error)的来源与对策
齿向误差通常表现为齿长方向的倾斜、鼓形或扭曲,其根源多数不在刀具,而在机床几何精度与装夹。
| 误差源 | 典型表现 | 控制方法 |
|---|---|---|
| 刀架轴向进给与工作台轴线不平行 | 齿向整体倾斜、左右齿面偏差不对称 | 校准机床几何精度,必要时做齿向修形补偿 |
| 工件装夹偏心、顶尖跳动 | 齿向周期性波动、齿距累积误差 | 采用涨套或液压夹具,精车基准面后一次装夹加工 |
| 细长轴类零件刚性不足 | 齿向鼓形、中间齿厚偏大 | 跟刀架辅助、分段进给、降低轴向进给量 |
| 差动挂轮或差动链误差 | 斜齿轮螺旋角偏差 | 检查挂轮啮合间隙,首件用齿轮测量中心验证螺旋角 |
| 热变形 | 批量加工中齿向缓慢漂移 | 恒温车间、切削液温控、SPC监控关键尺寸 |
工艺窗口与参数怎么定
小模数滚齿不追求“一刀到底”。常规做法是粗滚留0.05–0.1mm余量、精滚成形,精滚时适当降低轴向进给量并提高切削速度,让切削力平稳。对薄壁件、双联齿、扇形齿,装夹方案比参数更关键:先加工定位基准,再以基准装夹滚齿,避免夹紧变形被带入齿向。斜齿轮的螺旋角补偿、齿顶修缘和齿向鼓形量,要根据减速箱的背隙与承载方向来定,而不是照搬标准值。
久顺精密在小模数滚齿上的控制做法
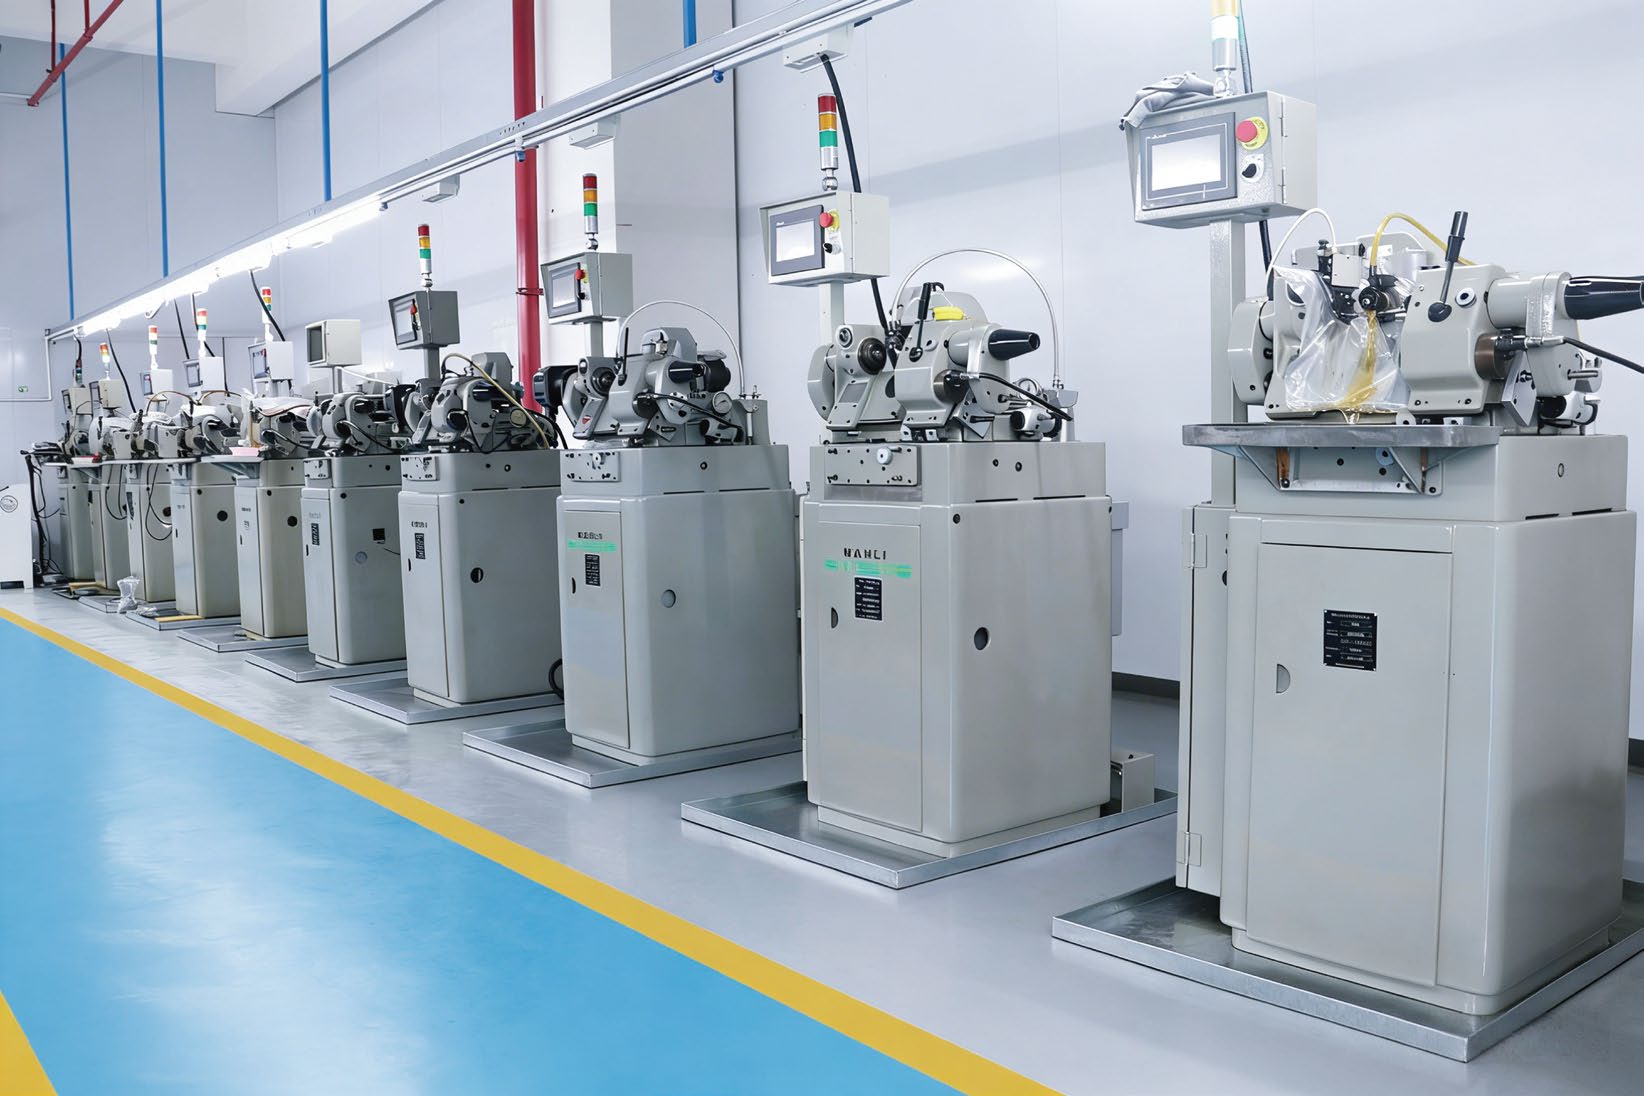
东莞市久顺精密科技有限公司专注模数0.1–1.0mm小模数精密金属齿轮,滚齿机70余台,其中瑞士瓦里进口滚齿机20余台,精度可达国标GB/T 6–8级、滚齿精度JIS 5级以上,齿面粗糙度可控制在Ra0.8以内。检测端配齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元等设备,出货可按要求附齿形齿向报告、尺寸报告、材质证明与硬度报告。关键产品执行APQP先期策划,量产关键尺寸用SPC监控,出现齿形漂移能追溯到刀具重磨批次与机床状态。曾为灵巧手微型行星减速箱提供外径<5mm、SUS420J2材质的齿轮组件,从设计到量产约4个月;无人机云台舵机齿轮箱把回差从1.2°压到0.5°,寿命由2000次提升到8000次以上。
采购工程师该问供应商哪几个问题?
- 齿形、齿向精度按什么标准验收,能否随货提供齿形齿向报告?
- 滚刀等级与重磨管理方式如何,重磨后是否复检齿形与安装跳动?
- 装夹方案是否考虑薄壁、细长件变形,首件与末件如何保证一致性?
- 批量交期与异常响应机制是什么?
如果你正在做小模数齿轮来图加工或非标定制,可以把图纸与精度要求发给我们:常规产品24小时内报价、复杂定制48小时内报价,工艺评审3个工作日内反馈。电话13872641777(彭总),邮箱sales@jiushun.cn,也可通过在线询价联系我们,或查看小模数精密齿轮、精密减速箱、精密舵机页面了解参数。
常见问题
小模数齿轮的齿形误差和齿向误差有什么区别?
齿形误差是同一齿廓在渐开线方向上的形状偏差,主要反映滚刀齿形、切深控制与系统振动;齿向误差是沿齿宽方向的偏差,主要反映机床几何精度、装夹偏心与零件刚性。二者都会影响噪音、回差与齿长接触率。小模数齿轮建议随货提供齿形齿向报告,用齿轮测量中心验证。
模数0.1–1.0mm的齿轮滚齿能达到什么精度?
常规可稳定做到国标GB/T 6–8级、滚齿精度JIS 5级以上,齿面粗糙度Ra0.8以内,具体取决于模数、齿宽、材料与结构刚性。不锈钢等加工硬化明显的材料需优化滚刀与切削参数。精密件可用ZE20齿轮测量仪或齿轮测量中心全检、抽检。
批量加工中齿形齿向漂移,通常先查什么?
优先查滚刀重磨后的齿形精度与安装跳动,其次查机床分度链、进给链间隙,再查工件装夹是否偏心、切削液与车间温度是否稳定。量产关键尺寸用SPC监控,结合首件与末件对比,即可判断问题出在刀具、机床还是装夹环节。