从SPC到齿轮测量中心:批量齿轮品质一致性如何保证
做小模数齿轮采购的人大多遇到过这种情况:样品阶段齿形齿向报告很漂亮,量产后第三批、第四批开始出现装配异响、回差超标,甚至整机卡滞。问题往往不在“能不能做出来”,而在“能不能每一批都做出来一样”。批量齿轮的品质一致性,本质是把单件精度转化为可预测的分布精度,需要SPC统计过程控制与齿轮测量中心两类工具配合使用。
为什么单件检测合格,批量装机还是会出问题?
单件检测是“点”,批量一致性是“分布”。同一台滚齿机、同一把刀具,随着刀具磨损、热变形与材料批次硬度波动,齿厚会缓慢漂移。若只在首件做全尺寸检测,漂移可能在几万件之后才被发现。对模数0.1–1.0mm的小模数齿轮,这个问题会被放大:m=0.3的齿轮齿厚公差常只有0.01–0.02mm量级,刀具磨损几个微米就已占掉可观比例的公差带。
- 刀具维度:滚刀磨损直接改变齿厚与齿廓形状,应按件数或SPC趋势预警换刀,而不是等超差。
- 材料维度:20CrMnTi渗碳淬火件的热处理变形、SUS303/SUS316L的切削硬化倾向,都会带来批次内偏移。
- 设备维度:多台滚齿机并行生产同一料号时,机台间的系统性差异必须用统一基准校准。
小模数齿轮的SPC,到底控哪几个特性?
不是所有尺寸都值得上SPC。实用做法是选3–5个对功能影响最大的关键特性,设定控制限与CPK目标,其余尺寸用首件加巡检覆盖。
| 关键特性 | 测量手段 | 控制方式 |
|---|---|---|
| 跨棒距/齿厚 | 齿轮测量中心、测齿千分尺 | SPC,CPK≥1.33 |
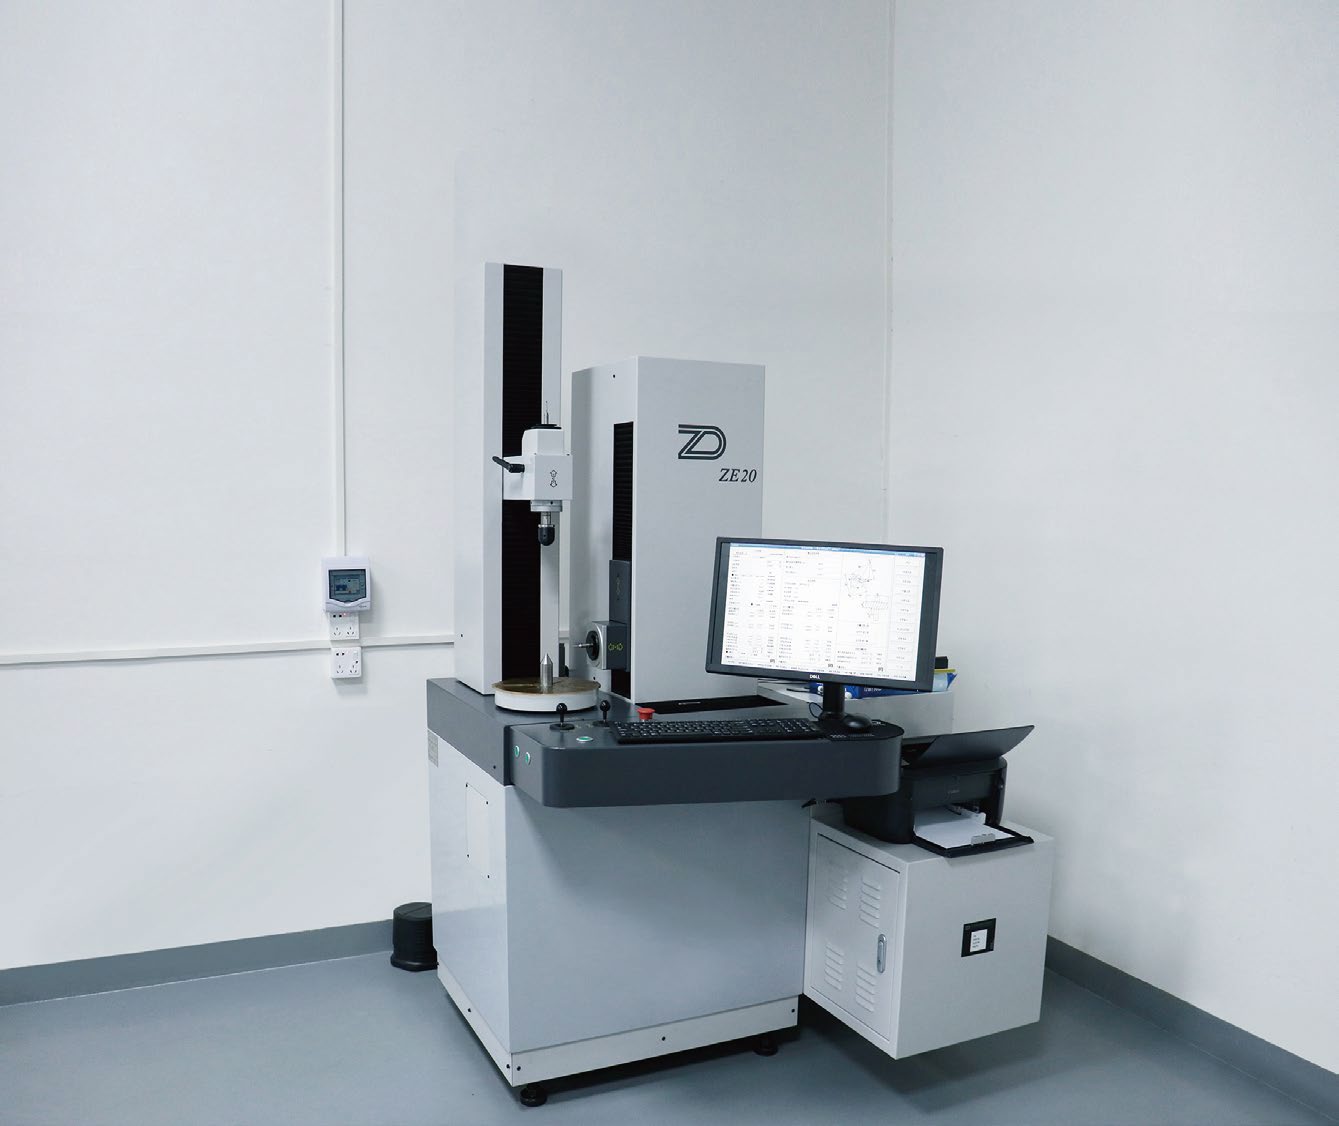
| 齿形总偏差Fα、齿向总偏差Fβ | ZE20齿轮测量仪 | 定时抽检+趋势图 |
| 齿面粗糙度Ra | 粗糙度仪 | 换刀后验证,可达Ra0.8以内 |
| 同轴度/端面跳动 | 海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F | 首件+抽检 |
| 硬度(渗碳件) | 洛氏硬度计 | 随炉试样+抽检 |
CPK≥1.33意味着过程能力能容忍批次内正常波动;对舵机齿、行星齿这类直接影响回差与噪音的零件,建议把CPK目标提到1.33–1.67。
齿轮测量中心不是“更贵的卡尺”,它解决的是形状问题
齿厚可以用量具测,但齿形齿向必须靠齿轮测量中心或ZE20这类专用仪器——齿面是渐开面,任何单点尺寸都描述不了它的形状。测量中心能给出齿形总偏差Fα、齿形形状偏差ffα、齿向总偏差Fβ、齿距累积偏差Fp等参数并生成可追溯报告。
采购方拿到齿形齿向报告时,建议重点看三件事:一是评定范围是否与图纸一致(起评点、终评点直径);二是齿距累积偏差Fp是否稳定,它直接决定多齿啮合时的传动平稳性与噪音水平;三是跨批次报告中同一参数是否出现系统性漂移。测量中心的价值不在于“证明这一件合格”,而在于给出跨批次可比的数据。
采购决策建议:把一致性写进验收条款
- 在图纸或技术协议中明确关键特性的CPK要求、抽检频次与判定规则。
- 约定齿形齿向报告、尺寸报告、材质证明与硬度报告随批提供并可追溯。
- 明确品质异议的响应与处理时限,避免批次问题拖成停线事故。
- 优先选择工艺链闭环的齿轮厂家:滚齿、车削、CNC机加工、铆压、组装都在厂内完成,少一个外协环节,就少一个波动源。
久顺精密在批量一致性上的具体做法
久顺精密(东莞市久顺精密科技有限公司,2020年成立,国家高新技术企业,已通过ISO9001认证)关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制,并具备自研自动化加工设备与全检设备能力。厂内配置齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计与圆柱度仪,出货可附齿形齿向报告、尺寸报告、材质证明与硬度报告。
生产端,2800㎡车间、100余台核心设备,其中滚齿机70余台(含瑞士瓦里进口滚齿机20余台),核心齿轮全部自产,不依赖外协。以无绳电钻齿轮项目为例,材料20CrMnTi渗碳淬火HRC58–62,年供50万套,已连续合作3年;智能门锁齿轮箱(4.5V、2N·m)年供30万套;医疗输液泵SUS316L组件年供5万套,两年零投诉。这些长期批量项目能稳住,靠的正是SPC趋势预警加齿轮测量中心抽检的双轨机制。
常规产品24小时内报价、复杂定制48小时内报价;标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日;批量交期25–35天,可协调加急。品质异议24小时响应,3个工作日内给方案。
如果你正在为批量小模数齿轮的一致性发愁,或需要来图加工、非标定制的精密齿轮与行星减速箱,欢迎把图纸与关键特性要求发给我们:致电13872641777(彭总),或通过在线询价提交需求;也可先了解精密齿轮定制、行星减速箱与精密舵机的常规能力。1个工作日内专属顾问联系,3个工作日内给出工艺评审反馈。
常见问题
小模数齿轮量产时,SPC主要监控哪些参数?
通常只选3–5个对功能影响最大的关键特性:跨棒距/齿厚用齿轮测量中心或测齿千分尺做连续SPC,CPK目标≥1.33;齿形总偏差Fα、齿向总偏差Fβ与齿距累积偏差Fp用ZE20齿轮测量仪定时抽检并画趋势图;渗碳件硬度用洛氏硬度计按炉批抽检。其余尺寸用首件加巡检覆盖即可,避免为控而控。
供应商给的齿形齿向报告,采购方应该重点看什么?
重点看三点:评定范围(起评点、终评点直径)是否与图纸一致,否则数值没有可比性;齿距累积偏差Fp是否稳定,它直接关系到多齿啮合的回差与噪音;同一参数在连续几批报告中是否出现系统性漂移。单批数据漂亮不代表批产稳定,跨批次趋势比单件合格更有判断价值。
批量齿轮出现批次波动,多久能拿到处理方案?
以久顺精密为例,品质异议24小时内响应,3个工作日内给出处理方案。因为滚齿、车削、CNC加工、铆压到组装全流程在厂内闭环,刀具、机台、材料三个变量都能直接追溯,定位根因通常比多环节外协的模式更快,也能同步评估是否需要调整换刀周期或收紧SPC控制限。