齿轮渗碳淬火HRC58-62:如何兼顾齿面硬度与芯部韧性
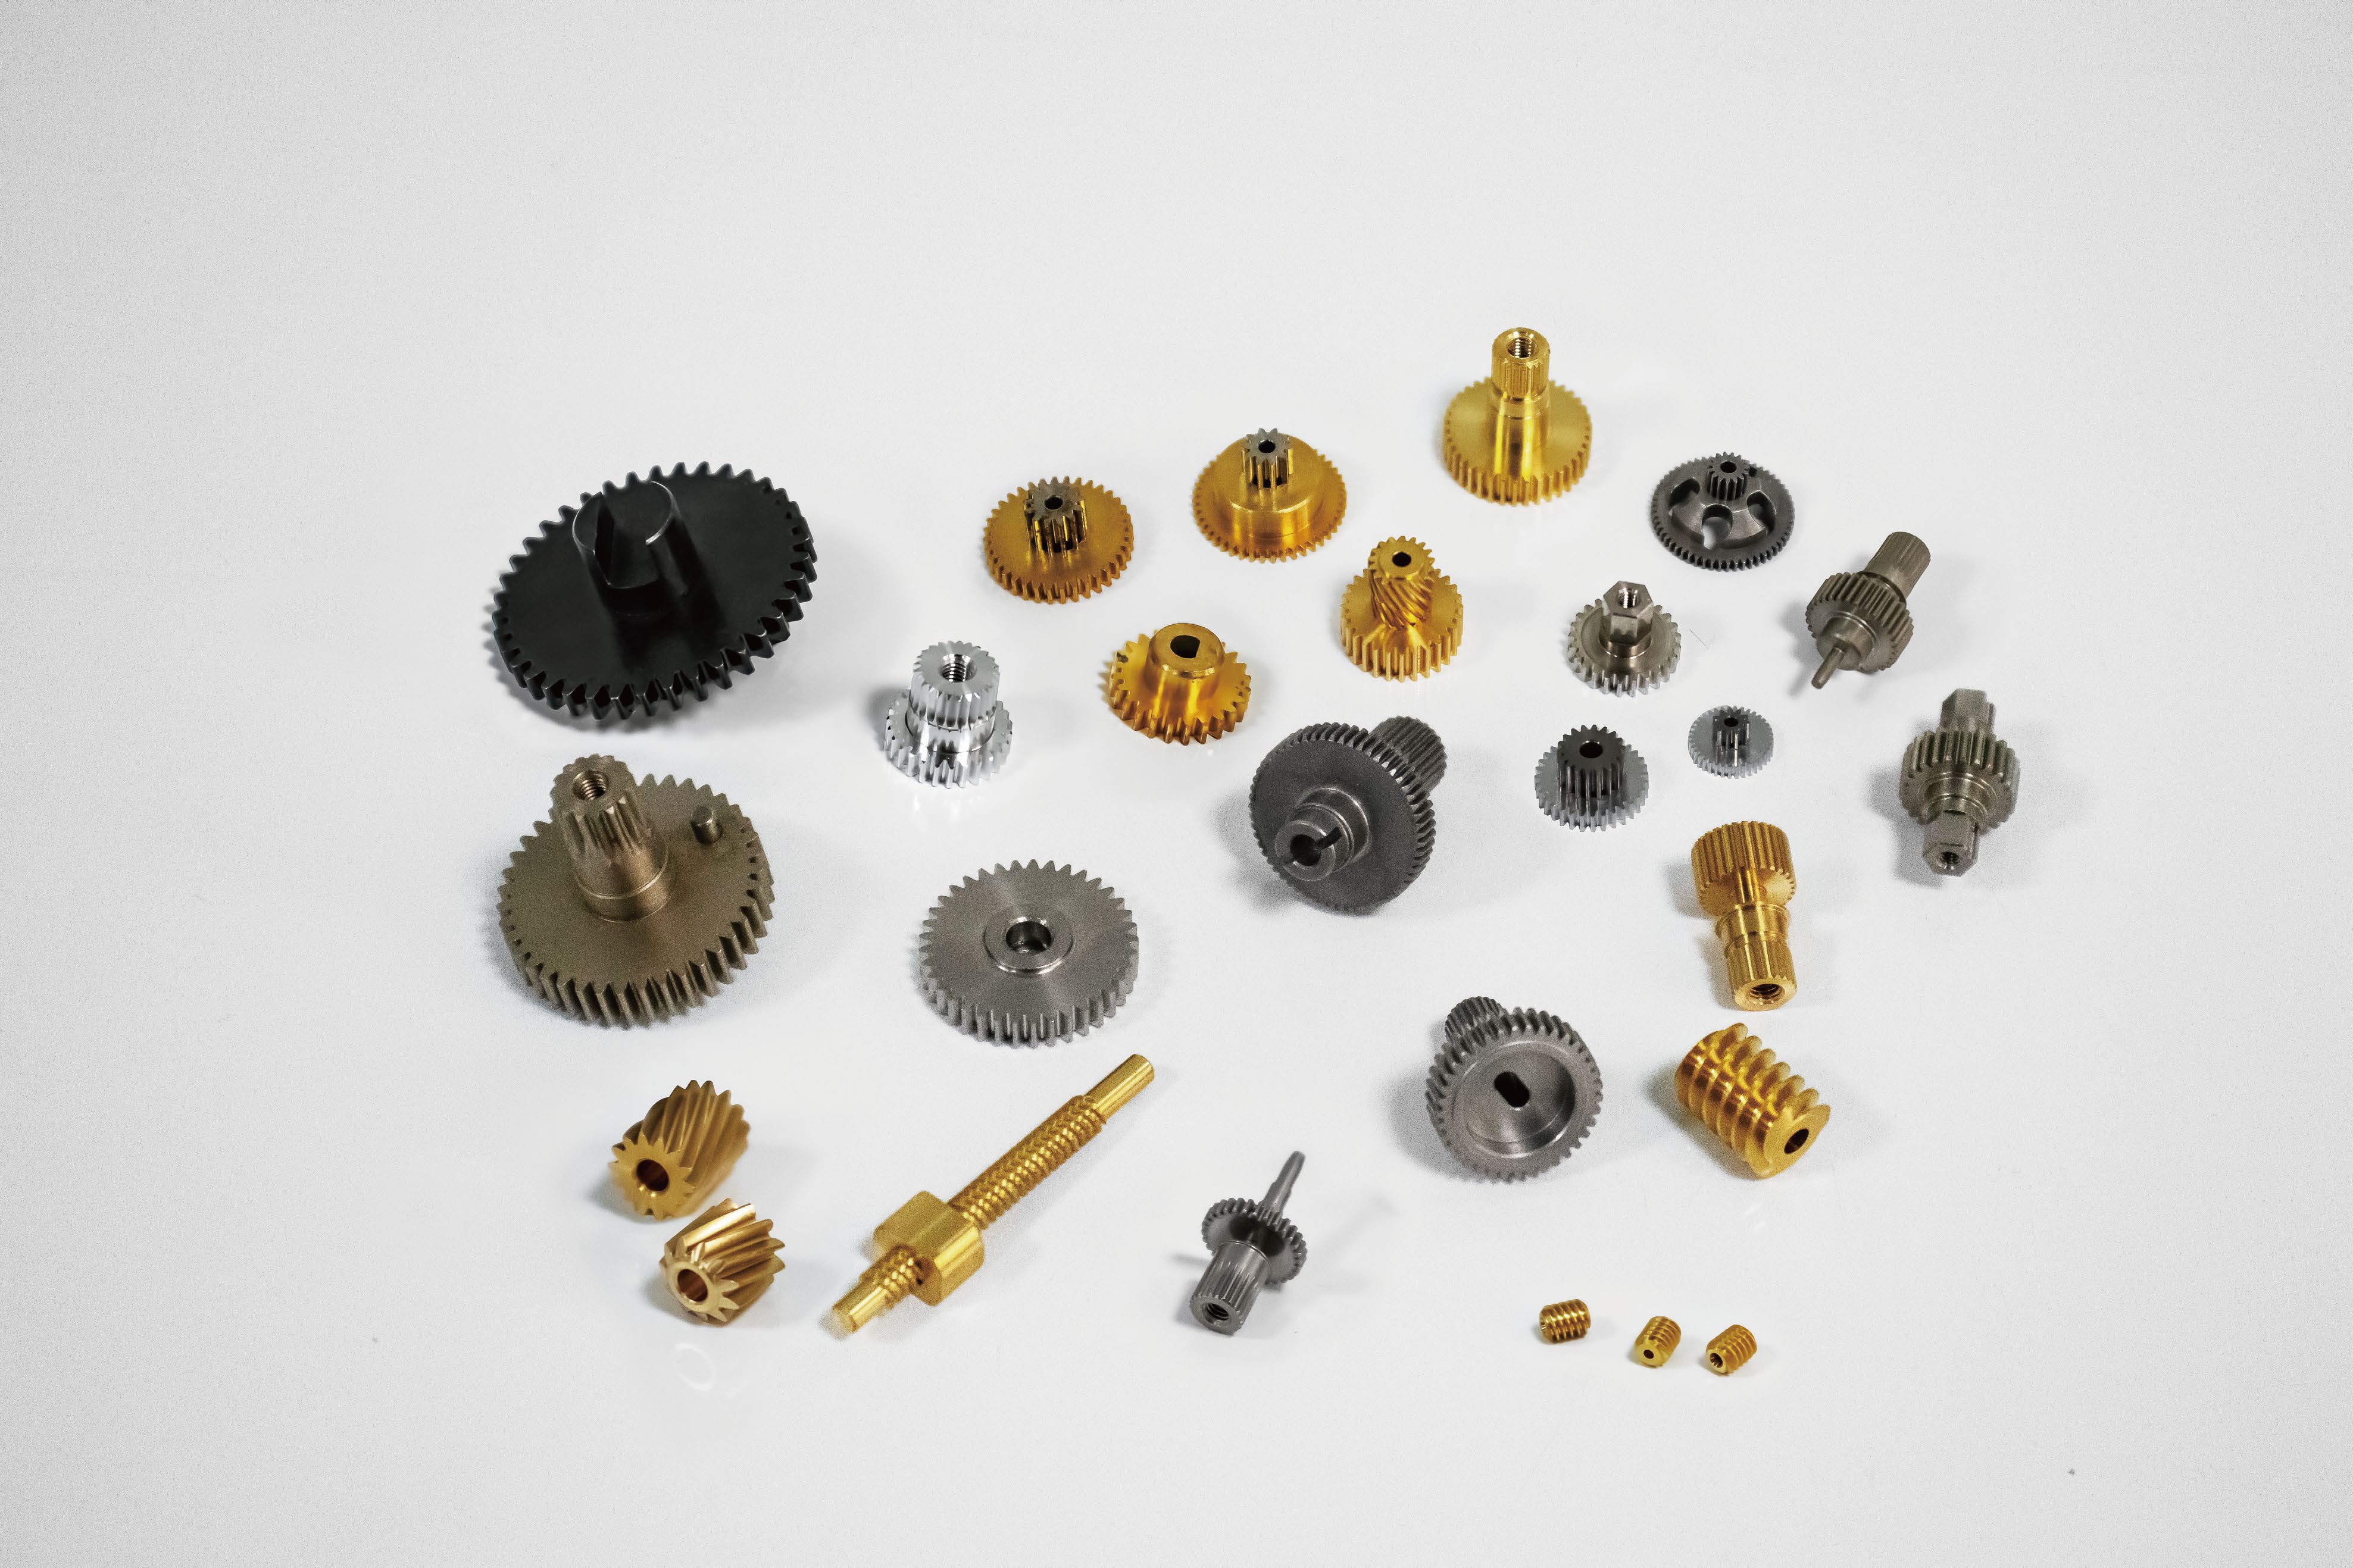
做精密齿轮采购或研发的工程师,大多遇到过这样的两难:图纸要求齿面硬度HRC58-62,供应商送来的样件硬度达标了,装机做冲击测试却出现齿根断裂;反过来,把芯部硬度降下来保韧性,齿面又很快磨损、点蚀。问题往往不在“有没有渗碳淬火”,而在渗碳淬火工艺窗口有没有被真正控制住。
渗碳淬火为什么能让齿面硬、芯部韧?
20CrMnTi等低碳合金钢的含碳量通常只有0.17%-0.23%,整体淬火很难达到HRC58以上。渗碳是把零件放进富碳气氛中,在900-930℃让活性碳原子渗入表层,使表面碳含量提高到0.75%-1.0%,芯部仍保持低碳。随后淬火,表面形成高碳马氏体加细小碳化物,硬度可达HRC58-62;芯部形成低碳马氏体或贝氏体,硬度通常在HRC30-45,韧性好,能吸收冲击。最后用低温回火消除应力、稳定尺寸。
所以,HRC58-62从来不是单一指标,而是“表面硬度+芯部韧性+渗层梯度”三者匹配的结果。只盯表面硬度,很容易做出“硬而脆”的齿轮。
HRC58-62背后,真正要管控的四个参数
| 参数 | 典型控制范围 | 失控后果 |
|---|---|---|
| 表面碳浓度 | 0.75%-1.0% | 过高:残余奥氏体多、网状碳化物;过低:硬度不足 |
| 有效硬化层深度CHD | 小模数齿轮常按模数的0.15-0.25倍或齿厚的10%-20%初选 | 过深:齿顶脆断、变形大;过浅:耐磨层薄、早期点蚀 |
| 芯部硬度 | 20CrMnTi常见HRC30-45 | 过高:韧性下降;过低:齿根承载不足 |
| 残余奥氏体与晶粒度 | 残余奥氏体通常≤20%-25%,奥氏体晶粒度6-8级 | 过多:尺寸不稳定、硬度虚高 |
这张表里,采购最容易忽略的是CHD和芯部硬度。很多图纸只写“HRC58-62”,供应商按洛氏硬度打齿面,合格就出货,结果齿根没有足够韧性,一上冲击工况就断。
小模数齿轮渗碳淬火,难点在“比例”
模数0.1-1.0mm的小模数齿轮,齿厚只有零点几毫米到两三毫米。如果照搬大模数齿轮的渗层深度,齿顶可能被整体渗透,淬火后齿顶像玻璃一样脆。我们通常按模数m的0.15-0.25倍初选CHD,再结合齿厚、载荷和台架验证修正。比如m=0.5mm时,CHD可先按0.08-0.12mm试制,最终以硬度梯度曲线(550HV1界限)和金相组织确认。
另外,小模数齿轮齿槽窄,渗碳气氛流动性差,装炉方式、炉内风道、夹具都会影响渗层均匀性。同一炉零件如果摆放太密,齿面碳浓度可能差出0.1%以上,硬度散差随之放大。这也是齿轮加工里“热处理比滚齿更考验厂家功底”的原因。
从装炉到回火,哪些工艺细节决定成败
- 渗碳温度与碳势:强渗段常用900-930℃、碳势1.0%-1.2%,扩散段降到0.7%-0.9%,避免碳黑和网状碳化物。碳势传感器和炉气循环必须定期校准。
- 淬火:小模数齿轮变形敏感,多用分级淬火或热油淬火,油温60-100℃,搅拌速度与装炉量匹配;必要时用压淬或夹具淬火控制齿形变形。
- 回火:160-200℃保温2-4小时,降低残余奥氏体、稳定尺寸。回火不足会导致磨削后开裂或长期尺寸漂移。
- 局部防渗:不需要硬化的轴颈、螺纹用防渗涂料保护,或留余量后车掉,避免后续CNC机加工崩刀。
- 检测闭环:硬度梯度、有效硬化层深度、芯部硬度、金相组织、齿形齿向都要有数据,不能只打一个齿面洛氏硬度。
采购决策建议:图纸和验收怎么提
如果你是研发或采购,建议在图纸和技术协议里写清四件事:
- 材料与热处理方式:如20CrMnTi,渗碳淬火+低温回火。
- 表面硬度及检测位置:HRC58-62,注明检测节圆附近齿面,小模数齿轮建议用维氏硬度计检测后换算,避免洛氏压头压到齿根。
- CHD及检测标准:按GB/T 9450,界限硬度550HV1,给出深度范围。
- 芯部硬度与金相要求:芯部硬度范围、马氏体级别、残余奥氏体比例、碳化物形态。
验收时,不要只看一份“硬度合格”报告。要求供应商提供硬度梯度曲线、有效硬化层深度报告、芯部硬度报告、金相照片和齿形齿向报告。批量阶段最好执行SPC,把热处理炉次、装炉位置和硬度数据关联起来,方便追溯。考察齿轮厂家时,也要看对方有没有热处理后的齿轮测量能力,而不只是前段滚齿能力。
久顺精密的做法
久顺精密专注小模数精密金属齿轮、精密减速箱(含行星减速箱)和舵机的设计与制造,核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环。针对20CrMnTi渗碳淬火齿轮,我们把材料、滚齿、热处理和检测放在同一条链条上管控:滚齿机70余台,其中瑞士瓦里进口滚齿机20余台,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内;热处理后由齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元、洛氏硬度计等完成验证。关键产品执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制。
以无绳电钻齿轮为例,材料20CrMnTi,渗碳淬火HRC58-62,年供50万套,已合作3年;汽车座椅调角器齿轮通过10万次循环测试,合作18个月。这些案例说明,齿面硬度和芯部韧性不是靠“赌炉子”,而是靠材料、工艺窗口和检测数据一起锁定的。
如果你正在选渗碳淬火齿轮供应商,或者图纸上的硬度、渗层深度拿不准,可以把零件图和应用工况发给我们。久顺精密提供精密齿轮定制、来图加工与非标定制,常规产品24小时内报价,复杂定制48小时内报价,3个工作日内给工艺评审反馈。电话13872641777(彭总),邮箱sales@jiushun.cn,也可访问小模数精密齿轮、精密减速箱、精密舵机了解产品,或通过联系我们提交需求。
常见问题
20CrMnTi渗碳淬火齿轮要求HRC58-62,芯部硬度应该定多少?
对20CrMnTi小模数齿轮,芯部硬度通常控制在HRC30-45。芯部过高(超过45HRC)韧性下降,冲击工况容易断齿;过低(低于28HRC)齿根承载不足,容易塑性变形。建议图纸同时标注表面硬度和芯部硬度范围,并要求供应商提供硬度梯度报告。
小模数齿轮的有效硬化层深度CHD怎么确定?
常用经验是按模数的0.15-0.25倍初选,再结合齿厚、载荷和台架测试修正。例如m=0.5mm,CHD可先按0.08-0.12mm试制;过深会让齿顶渗透变脆,过浅则耐磨层不足。最终以550HV1界限的硬度梯度曲线和金相组织确认。
验收渗碳淬火齿轮,除了硬度还要看什么?
至少看四项:表面硬度(注明检测位置)、有效硬化层深度、芯部硬度、金相组织(马氏体级别、残余奥氏体、碳化物形态)。批量还应附齿形齿向报告和尺寸报告。久顺精密出货可附齿形齿向报告、尺寸报告、材质证明和硬度报告。