非标小批量齿轮订单怎么管?生产管理与品质保障要点
做过非标采购的工程师都有体会:一张只有几十件到几百件的非标小模数齿轮订单,往往比年用量几十万套的大单更难落地。报价等一周、样品来回改三轮、到货后齿形一致性差、装进齿轮箱噪音超标——问题多数不在“能不能做”,而在生产管理与品质保障的颗粒度。下面从工艺原理和现场管理两个角度,把这类订单的坑和解法讲透。
为什么非标小批量齿轮订单最容易“翻车”?
批量越小,分摊到单件的隐性成本和隐性风险就越高,问题集中在三个层面:
- 工艺准备占比过高:一件模数0.4mm、齿数18的斜齿轮,刀具、工装、程序准备的时间可能是实际切削时间的3–5倍。供应商若没有现成刀具库,就要外购或改磨滚刀,交期与成本立刻失控。
- 换型频繁导致一致性差:小批量订单常在多台设备间流转,首件还没锁定就上量,第二台滚齿机的齿向偏差最终会变成装配后的噪音与回差。
- 检测环节被“省掉”:小单利润薄,部分厂家跳过齿轮测量中心,只用卡尺抽检齿顶圆与公法线,齿形齿向问题往往到整机装配才暴露。
小批量的钱到底花在哪里?四类成本拆开算
| 成本项 | 典型表现 | 可控手段 |
|---|---|---|
| 刀具与工装 | 非标滚刀、夹具、铆压模,容易被重复计费 | 优先选用规格接近的标准滚刀并自行修磨,工装做可调式模块化设计,一套夹具兼容多个齿数 |
| 程序与调机 | 换型时间与设备台数成反比,小单最容易“排队等机” | 把小批量订单集中排到同一台设备连续生产,减少重复对刀 |
| 检测与报告 | 齿形齿向报告、材质与硬度报告常被忽略 | 按APQP做首件确认,关键尺寸执行SPC统计过程控制 |
| 小批量摊销 | 数量越少,单件固定成本越明显 | 采用阶梯报价,报价单上明确工装、刀具是否一次性收取 |
工艺细节:小模数齿轮的精度靠什么落在设备上
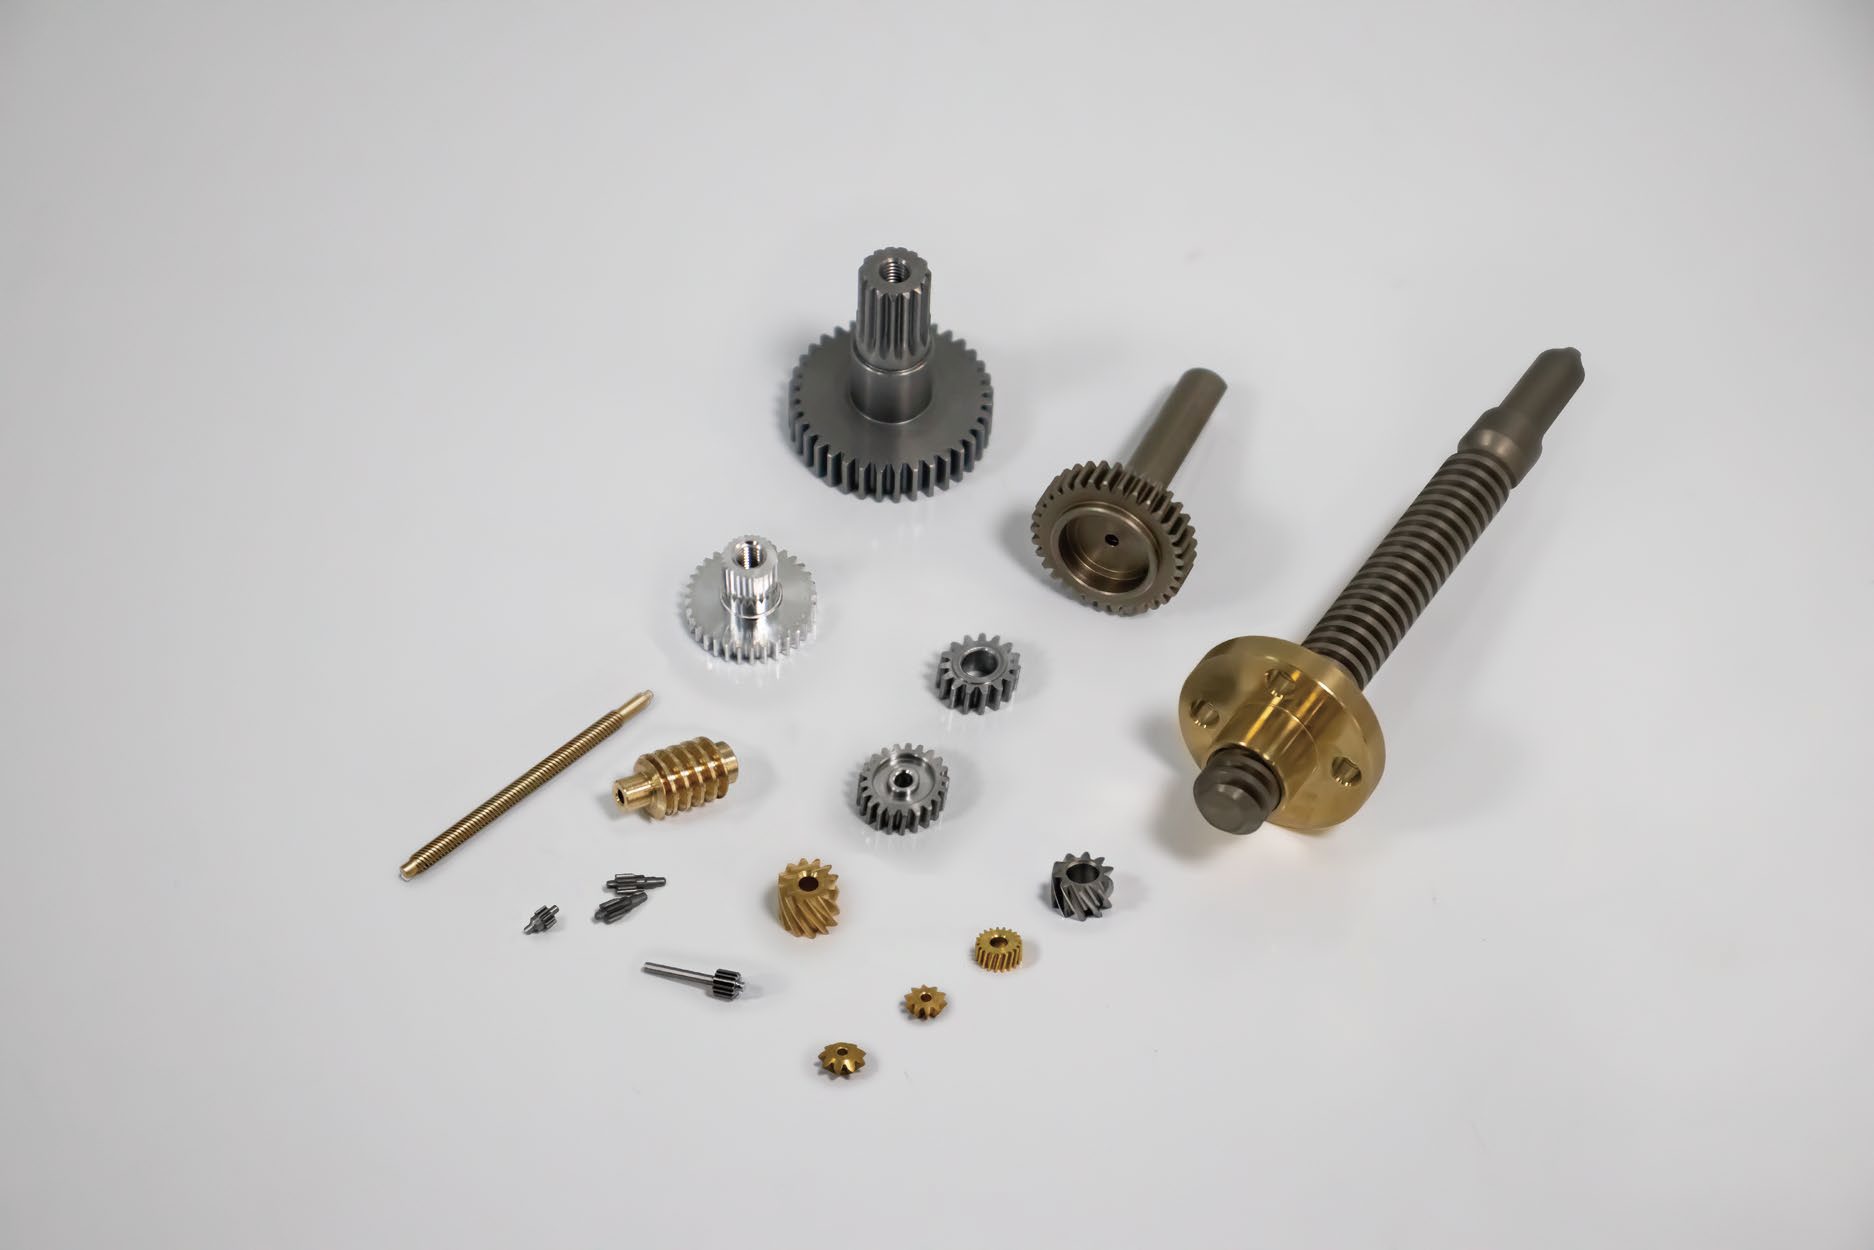
模数0.1–1.0mm的齿轮齿槽窄、齿高小,切削力敏感,滚齿稳定性主要取决于四点:主轴回转精度、刀具跳动、工件装夹刚性、冷却与排屑。常规能力上,国标精度为GB/T 6–8级,滚齿精度可达JIS 5级以上,齿面粗糙度可控制在Ra0.8以内;直齿、斜齿、锥齿、蜗轮蜗杆、行星齿、扇形齿、齿条、双联/多联齿均在可加工范围内。
更关键的是全流程厂内闭环。滚齿、车削、CNC、铆压、激光焊接、组装都在自有车间完成,不依赖外协。对非标小批量订单而言,这意味着改一次图、加一次急,不必重新和外部供应商谈排期,出现工艺偏差时责任主体唯一,追溯链条短。
材料与热处理怎么选,决定非标件的失效模式
| 材料 | 适用场景 | 选型注意点 |
|---|---|---|
| SUS303 / 304 / 316L | 防腐、医疗、食品设备传动件 | 316L耐蚀性最佳但成本高,切削易粘刀,需匹配刀具与参数 |
| SUS420J2 | 需淬硬的小模数齿轮、微型行星箱 | 热处理后硬度提升,磨削后精度稳定 |
| 45# / 40Cr / 20CrMnTi | 电钻、调角器等动力传动件 | 20CrMnTi可渗碳淬火至HRC58–62,兼顾耐磨与抗冲击 |
| H62 / H65 / 磷青铜 | 蜗轮蜗杆及低噪音场合 | 自润滑性好,与钢蜗杆配对噪音更低 |
| 6061 / 7075铝合金 | 轻量化结构件、壳体 | 齿面硬度低,不宜承受高载荷齿面接触 |
品质保障:非标小批量订单必须盯住的五个动作
- 工艺评审前置:图纸到手先评审齿形参数、材料热处理与装配接口,3个工作日内给出反馈,避免打样后返工。
- 首件全尺寸锁定:首件用齿轮测量中心确认齿廓、齿向、齿距累计偏差,确认合格后再批量复制,锁定设备与程序。
- 关键尺寸SPC:对中心距、跨棒距、同轴度等关键特性做统计过程控制,及时发现刀具磨损趋势。
- 出货随附报告:可按需求提供齿形齿向报告、尺寸报告、材质证明、硬度报告。
- 异议快速响应:品质异议24小时内响应,3个工作日内给出处理方案。
久顺精密在小批量非标订单上的做法
东莞市久顺精密科技有限公司2020年9月成立,位于东莞清溪,是国家高新技术企业并通过ISO9001认证,员工130余人、生产车间2800㎡、核心设备100余台,其中滚齿机70余台(含瑞士瓦里进口滚齿机20余台)、数控走心机20余台、CNC加工中心20余台、铆压机10余台、组装产线10余条,关键齿轮全部自产。检测端配备齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计与圆柱度仪,为小批量非标件的首件确认提供了硬件基础。
实际项目中,曾完成15g航模舵机20天打样、45天量产5000套;为灵巧手配套的微型行星齿轮箱外径小于5mm、输出0.5N·m、采用SUS420J2,从设计到量产共用4个月;协作机器人关节行星减速箱做到效率96%、噪音低于55dB,综合降本约30%。这些案例的共同点是:早期工艺评审介入,用打样阶段把齿形与装配问题解决掉,再进入批量。
给采购工程师的三条决策建议
- 报价单问清工装归属:明确刀具、夹具、铆压模是否为一次性费用,后续返单是否重复收取,避免二次隐性加价。
- 要求首件附齿形齿向报告:只看尺寸报告无法反映齿形与齿向偏差,而这两项直接决定噪音与回差。
- 先小批量试流再放量:用几十到几百件验证装配适配性与一致性,确认工艺稳定后再谈批量价格与交期。
服务节奏上,常规产品24小时内报价、复杂定制48小时内报价,报价透明无隐形加价;标准齿轮样品7–15个工作日,复杂减速箱与舵机样品15–25个工作日,批量交期25–35天并可协调加急,1个工作日内会有专属顾问联系对接。
常见问题
非标小批量齿轮订单报价为什么比大批量贵很多?
贵的主要不是材料,而是刀具工装、程序调机、首件检测这些固定成本被少量数量分摊。比如滚齿的准备时间可能是切削时间的3–5倍。若供应商有现成刀具库、能用可调式模块化工装,并把小批量订单集中到同一台设备连续生产,单件成本就会明显下降。询价时务必确认工装与刀具是否一次性收取。
非标小批量齿轮如何保证批次一致性?
核心是首件锁定加过程管控。首件用齿轮测量中心确认齿廓、齿向与齿距偏差,合格后固定设备、程序与刀具再复制生产;关键尺寸如跨棒距、中心距执行SPC统计过程控制,跟踪刀具磨损趋势。出货时随附齿形齿向报告与尺寸报告,可把批次差异控制在装配可接受范围内。
小模数非标齿轮样品一般要多久,能不能加急?
以久顺精密为例,标准齿轮样品通常7–15个工作日,复杂减速箱或舵机样品15–25个工作日,批量交期25–35天并可协调加急。决定交期的关键在图纸评审与刀具准备,若齿形参数接近现有滚刀规格,打样会更快;如需专用刀具,则需预留制刀时间。