协作机器人关节国产化:精密减速箱降本30%的工艺路径
协作机器人关节是整机的性能与成本核心。很多采购工程师在选型时都会遇到同一个矛盾:进口谐波减速器精度高但价格贵、交期长;想国产化,又担心背隙、噪音和寿命。其实,在3:1–1000:1这个常用速比区间里,精密行星减速箱已经能覆盖大量协作关节需求,而且通过工艺重构,综合成本可以下降约30%。关键不是“换一种减速器”,而是把齿轮加工、热处理、装配和检测这条链真正打通。
协作机器人关节的减速器,为什么长期被进口件占据?
先看原理。谐波减速器依靠柔轮、刚轮和波发生器,让柔轮产生可控弹性变形,齿数差通常为2,单级就能实现大速比。它的优点是体积小、速比大,但柔轮反复变形,对材料疲劳与热处理要求极高,效率与发热控制也更难。行星减速箱则是太阳轮驱动多颗行星轮,行星轮同时与内齿圈啮合,载荷被多路分流,刚性好、传动效率高,我们实测协作机器人关节行星减速箱效率可达96%、噪音低于55dB。
协作关节真正需要的指标是:低背隙、高刚性、低噪音、可反向驱动,以及轻量化。行星方案通过多级串联,减速比覆盖3:1–1000:1,背隙可定制至≤3arcmin,工作温度覆盖-40℃至+120℃,在多数关节上并不比谐波逊色。成本差异主要来自柔轮材料、齿形加工与装配难度,而不是“行星一定低端”。
降本30%的路径:把成本拆到齿面、材料和装配上
降本不是偷工减料,而是减少外协、减少配磨、减少废品。下面这张表是我们在协作关节项目评审时常用的成本拆解框架:
| 成本要素 | 传统外协模式 | 厂内闭环做法 | 对成本的影响 |
|---|---|---|---|
| 齿轮模数 | 沿用较大模数保安全 | 按扭矩匹配0.1–1.0mm小模数 | 材料省、切削轻、惯量低 |
| 齿面精度 | 滚齿后研齿或配磨 | 滚齿精度JIS 5级以上,齿面Ra0.8以内 | 减少研齿工时与废品 |
| 材料热处理 | 普通调质,寿命余量不足 | 20CrMnTi渗碳淬火HRC58–62 | 耐磨寿命提升,可减重 |
| 装配 | 人工选配、反复拆装 | 铆压加关键尺寸SPC | 一次合格率提升 |
| 检测 | 出货抽检 | 齿形齿向报告加三次元全尺寸 | 降低退货与索赔风险 |
真正吃掉利润的,往往是“外协—返工—再检测”的循环。小模数齿轮一旦精度不稳定,装配时就要靠选配和研磨补救,单台工时可能翻倍。把滚齿、车削、CNC、铆压、激光焊接、组装放在同一个厂内闭环,交期和成本才可控。
从图纸到量产:协作关节行星箱的4个工艺节点
1. 齿形设计与修形
来图加工并不等于照图开切。我们会先做齿轮副接触分析,确定变位系数、齿顶修缘和齿向修鼓量,控制载荷下的接触区,避免边缘应力集中。对于非标定制关节,速比、级数、输出扭矩和安装接口需要一起评审,否则齿轮强度和背隙很难同时达标。
2. 齿轮加工与热处理
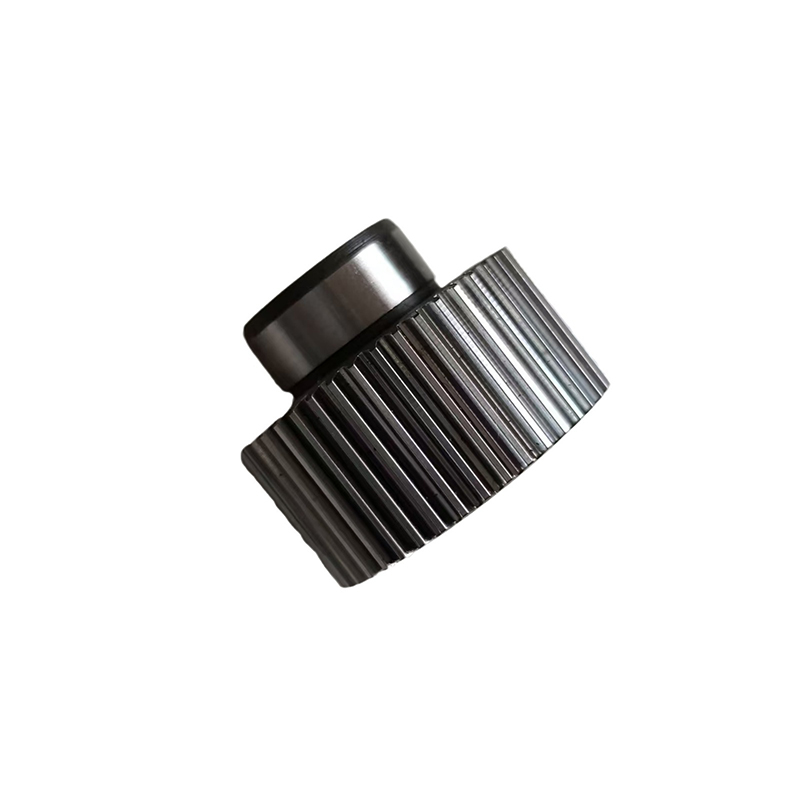
小模数精密金属齿轮模数0.1–1.0mm,类型覆盖直齿、斜齿、锥齿、蜗轮蜗杆、行星齿、扇形齿、齿条、双联或多联齿。材料可选SUS303、SUS304、SUS316L、SUS420J2不锈钢,45#、20CrMnTi、40Cr碳钢,H62/H65/磷青铜铜合金,以及6061/7075铝合金。碳钢件可渗碳淬火至HRC58–62,适合高负载关节;不锈钢件更适合微型、防锈场景。
3. 铆压与组装
行星架的铆压质量直接决定背隙和噪音。我们使用铆压机与组装产线,对行星销轴、输出轴、壳体铆压件做同轴度与压装力控制,关键尺寸纳入SPC统计过程控制。这样做的结果是,批量一致性比人工敲装稳定得多,噪音也能压到55dB以下。
4. 检测与放行
齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元INSPECTOR S、二次元影像仪VMS-3020F、TESA-Hite高度仪、洛氏硬度计、圆柱度仪构成检测闭环。出货可附齿形齿向报告、尺寸报告、材质证明、硬度报告。对协作关节客户来说,这些报告不是“可选资料”,而是装配线免检或低抽检的前提。
采购决策清单:选精密减速箱厂家,先问这6个问题
- 齿轮是否全流程自产?滚齿、车削、CNC、铆压、激光焊接、组装是否厂内闭环,直接决定交期与成本底线。
- 滚齿精度和齿面粗糙度能否稳定?国标GB/T 6–8级、JIS 5级以上、Ra0.8以内,这些指标要能落到批量件上。
- 背隙能否实测并出报告?≤3arcmin是定制目标,样品阶段就应给出实测曲线,而不是只给理论值。
- 是否执行APQP与SPC?关键产品做产品质量先期策划,量产关键尺寸做统计过程控制,是批量稳定性的管理保障。
- 样品与批量交期是否透明?标准齿轮样品7–15个工作日,复杂减速箱或舵机样品15–25个工作日,批量25–35天,加急可协调。
- 品质异议响应多快?24小时响应、3个工作日内给方案,比“口头承诺”更值得写进采购合同。
久顺精密的做法:把30%降在厂内,而不是降在材料上
东莞市久顺精密科技有限公司位于广东东莞清溪,2020年9月成立,是国家高新技术企业,已通过ISO9001质量管理体系认证。公司员工130余人,生产车间2800平方米,核心设备100余台,其中瑞士瓦里进口滚齿机20余台、滚齿机总数70余台,数控走心机20余台,CNC加工中心20余台,铆压机10余台,组装产线10余条。核心齿轮全部自产,不依赖外协。
在协作机器人关节项目中,我们采用行星减速箱方案,实现效率96%、噪音低于55dB,综合降本约30%。在灵巧手微型行星箱项目中,外径做到小于5mm,输出扭矩0.5N·m,材料选用SUS420J2,从设计到量产用时4个月。这些数据背后,是自研自动化加工设备与全检设备能力,以及齿轮测量中心、ZE20、海克斯康三次元等检测手段的配合。我们可以只供齿轮或齿轮箱组件,也可以配套输出轴、壳体铆压件,支持来图加工与非标定制。
如果你正在做协作机器人关节、灵巧手或舵机齿轮箱的国产化替代,可以把图纸、速比、背隙、扭矩和寿命要求发给我们。1个工作日内专属顾问联系,3个工作日内给工艺评审反馈;常规产品24小时内报价,复杂定制48小时内报价。电话13872641777(彭总),或访问精密减速箱、小模数精密齿轮、精密舵机页面,也可通过联系我们提交需求。
常见问题
协作机器人关节用行星减速箱,背隙能做到多少?
久顺精密行星减速箱背隙可定制至≤3arcmin,具体取决于级数、齿轮精度与装配工艺。我们通过齿形修形、中心距控制和铆压一致性来稳定批量背隙,样品阶段即可提供实测数据与齿形齿向报告、尺寸报告。若关节要求更低回差,可提高齿轮精度等级或增加预紧结构,但需平衡效率与温升,建议先小批量验证。
小模数齿轮热处理后变形怎么控制?
对20CrMnTi等碳钢件,可渗碳淬火至HRC58–62,热处理前预留加工余量,采用合适装炉与淬火工艺,热处理后通过内孔研磨、精滚或珩磨修正。不锈钢SUS420J2件则侧重尺寸稳定与耐蚀。整个过程用ZE20齿轮测量仪、三次元与洛氏硬度计复核,确保齿形齿向和硬度都在图纸范围内。
协作关节减速箱从图纸到批量要多久,成本能降多少?
常规产品24小时内报价,复杂定制48小时内报价;复杂减速箱样品15–25个工作日,批量交期25–35天,可协调加急。降本幅度取决于原方案与外协比例。久顺精密协作机器人关节行星减速箱案例综合降本约30%,主要来自核心齿轮自产、减少外协与配磨,以及SPC控制废品率。