齿轮渗碳淬火HRC58-62:齿面硬度与芯部韧性如何兼顾
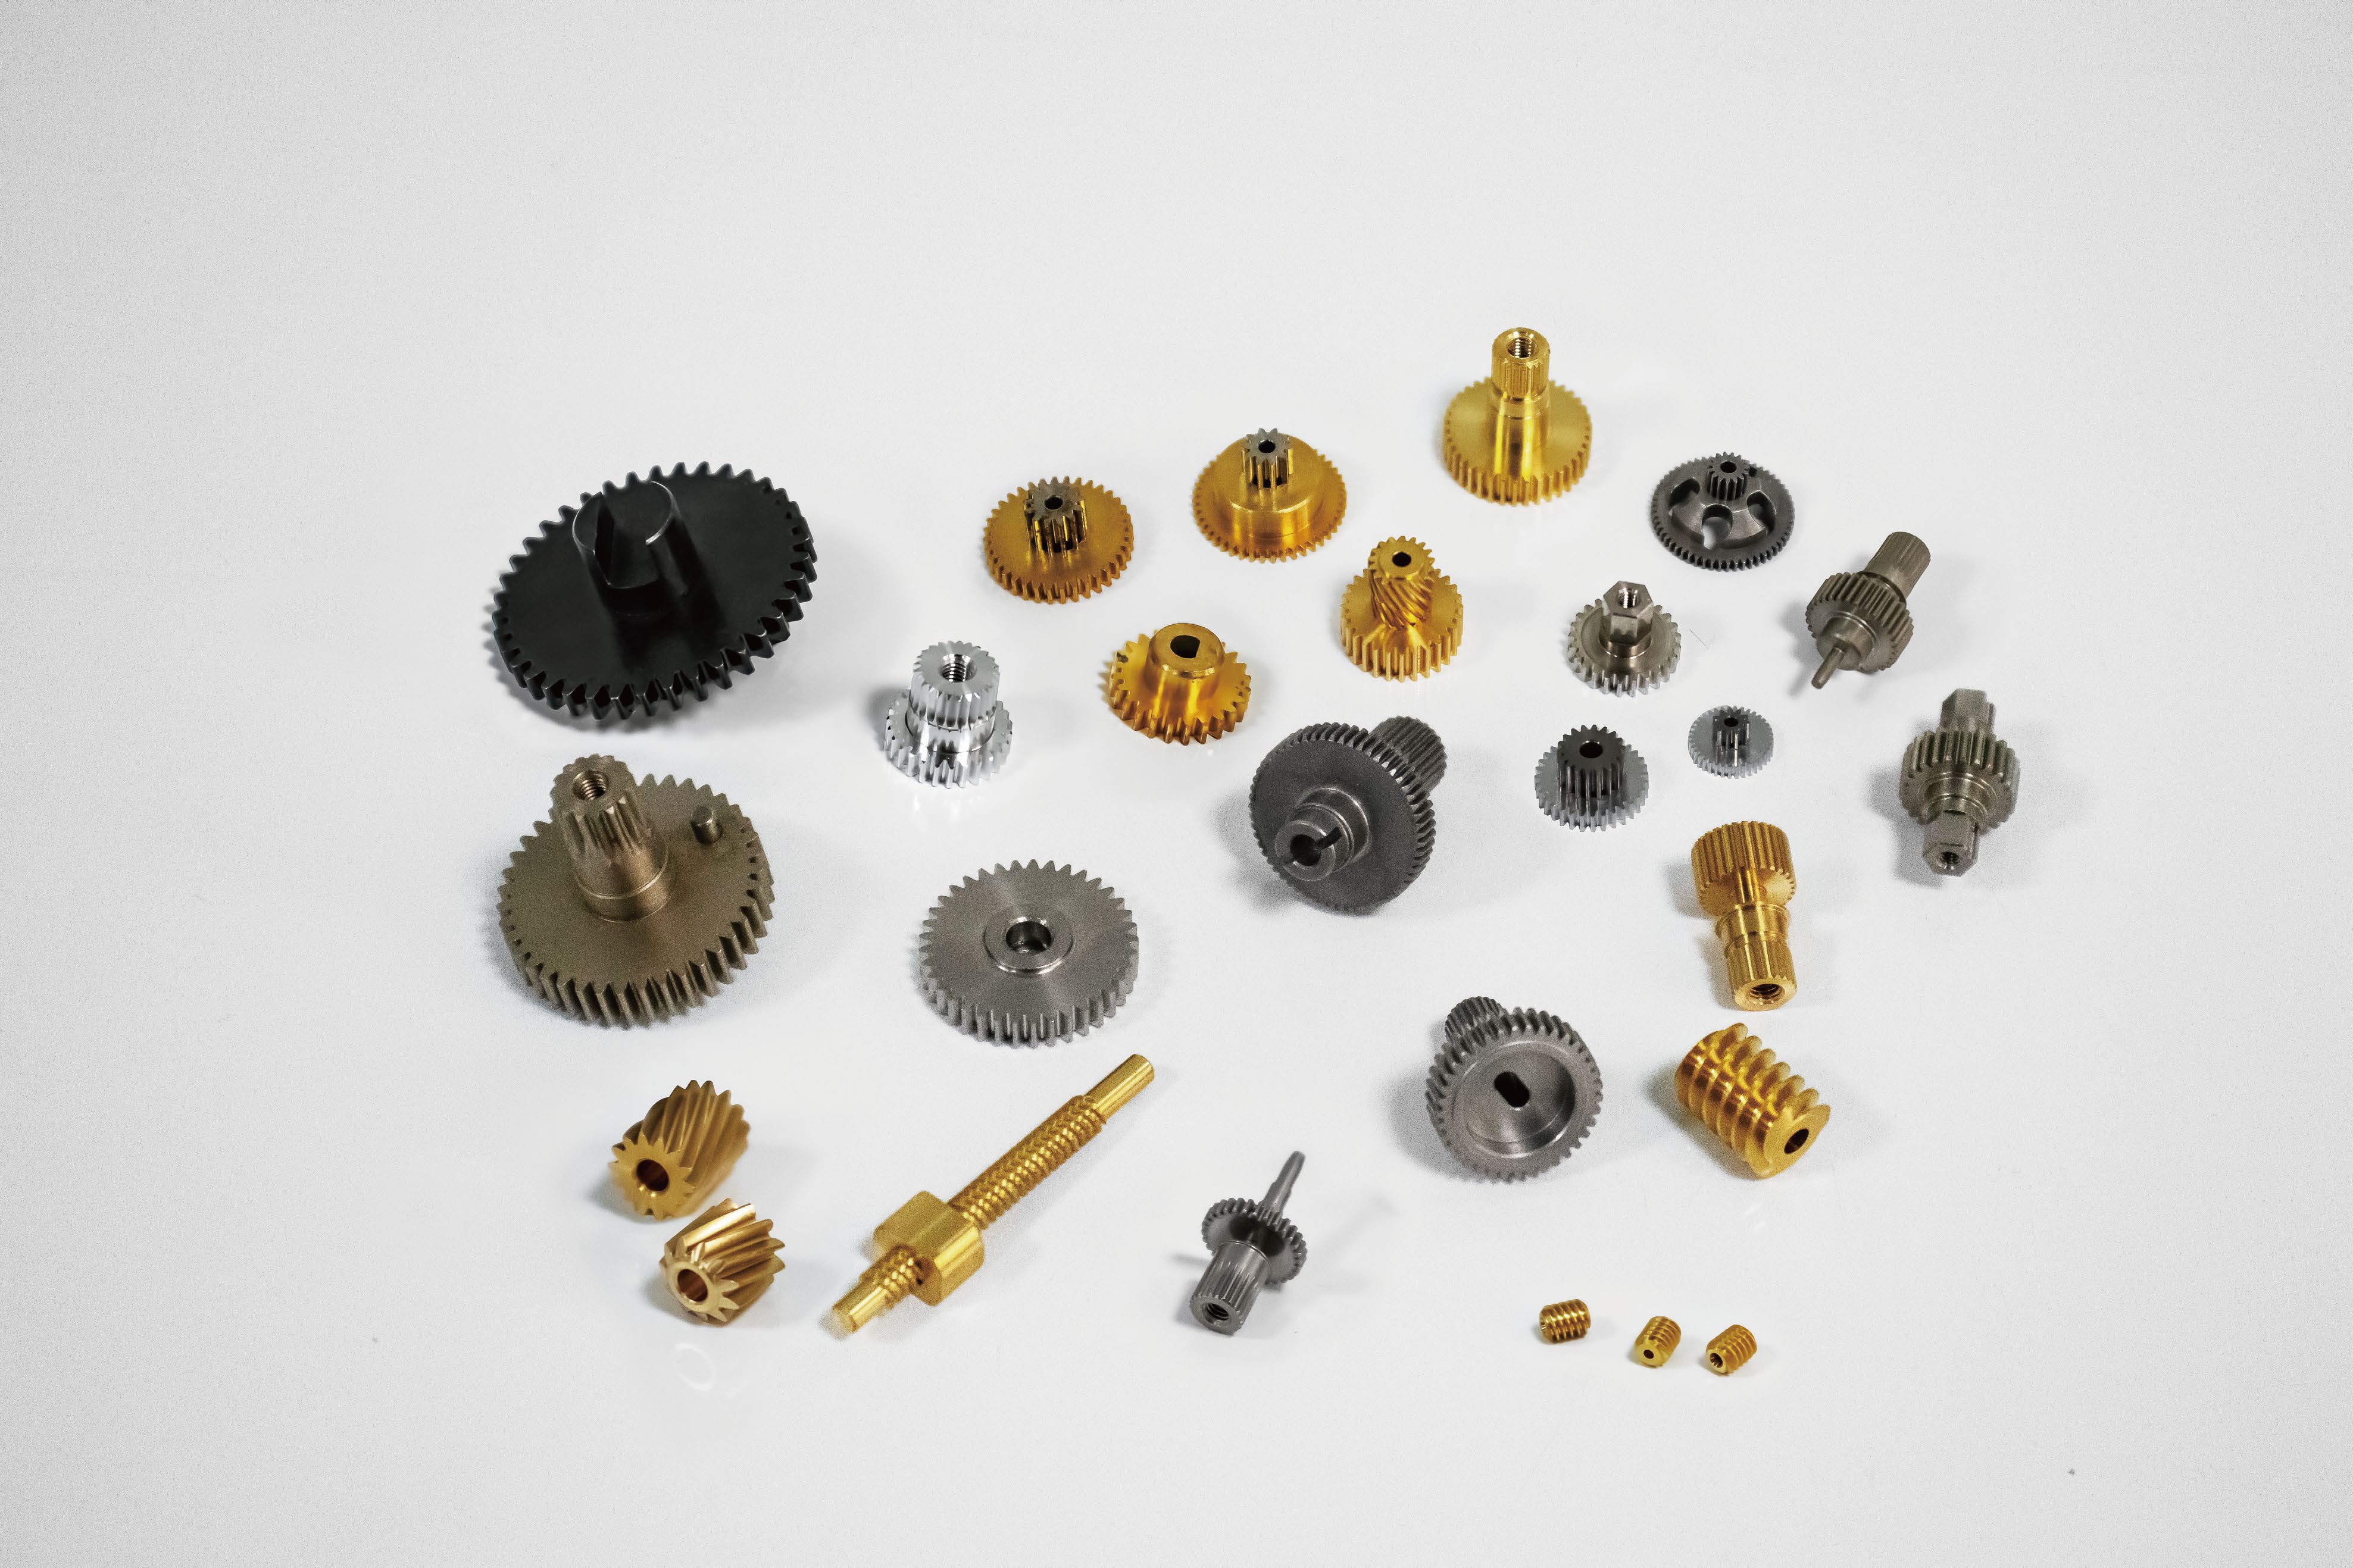
在精密齿轮来图加工中,图纸上写“20CrMnTi,渗碳淬火HRC58-62”很常见。但不少采购工程师后来发现:同样标HRC58-62,有的齿轮装上就噪音偏大、齿面早期点蚀,有的在冲击工况下齿根崩裂。问题往往不在硬度值本身,而在齿面硬度与芯部韧性是否形成了合理的梯度配合。
为什么同样标HRC58-62,齿轮寿命却差很多?
渗碳淬火的本质,是让低碳钢齿轮表面增碳后淬火,得到高碳马氏体硬化层,芯部则保留低碳马氏体或贝氏体组织。表面硬,负责耐磨、抗接触疲劳;芯部韧,负责承受弯曲应力和冲击。只写表面HRC58-62,相当于只规定了“表皮”,没有规定“里子”。
对小模数齿轮来说,这种模糊尤其危险。模数0.1–1.0mm的齿轮,齿根尺寸小、齿厚薄,有效硬化层深度偏浅,齿面容易压碎或剥落;层深偏深,齿根韧性下降,冲击下更容易崩齿。芯部硬度过高,抗冲击能力变差;芯部过软,齿面硬化层缺少支撑,也会早期失效。此外,表面脱碳、碳化物网、淬火裂纹和热处理变形,都会让同一张图纸做出不同寿命。
- 层深过浅:齿面接触应力下易剥落,点蚀风险上升。
- 层深过深:齿根变脆,冲击工况下崩齿风险上升。
- 芯部过硬:耐磨但韧性不足,不适合有冲击的传动。
- 表面脱碳:硬度不足,磨损加快,噪音变大。
- 变形超差:齿形齿向偏移,啮合噪音和温升上升。
20CrMnTi、40Cr、SUS420J2,渗碳淬火材料怎么选?
材料选型不能只看“能不能淬到HRC58-62”,还要看服役工况。久顺精密在小模数精密金属齿轮上常用20CrMnTi、40Cr、SUS420J2等材料。20CrMnTi渗碳工艺成熟,芯部韧性好,适合电动工具齿轮这类既要求耐磨又承受冲击的零件;40Cr可渗碳淬火,成本和加工性有优势,但采购时要重点确认芯部硬度、淬透性和变形控制;SUS420J2不锈钢适合有耐蚀要求的场合,硬度与耐蚀要平衡。轻载低噪场景也可选铜合金或铝合金,但不应套用HRC58-62的渗碳淬火要求。
| 材料/思路 | 适用场景 | 采购要盯的点 |
|---|---|---|
| 20CrMnTi渗碳淬火 | 受冲击、要求耐磨的传动齿轮 | 有效硬化层深度、芯部硬度、变形与齿形齿向报告 |
| 40Cr渗碳淬火 | 成本敏感、中等载荷齿轮 | 淬透性、芯部硬度、热处理一致性 |
| SUS420J2 | 潮湿、医疗、食品等耐蚀场景 | 硬度与耐蚀平衡、表面状态 |
| 铜合金/铝合金 | 轻载、低噪音、微型结构 | 不要误标渗碳淬火硬度 |
工艺细节:碳势、淬火变形和回火,哪一步最容易失控?
渗碳淬火不是“放进炉子烧到硬”这么简单。碳势控制决定表面碳浓度和硬度梯度,碳势过高容易形成碳化物网,后续加工和服役都受影响;淬火温度与冷却方式影响变形和马氏体组织;回火则用于稳定组织、释放应力。对小模数齿轮,装炉方式、夹具支撑、淬火介质搅拌和零件壁厚差异,都会放大变形。
因此,来图加工时要把热处理变形前移考虑:滚齿阶段评估齿形齿向补偿,热处理后用车齿或CNC机加工修正基准,再用齿轮测量中心复检齿形齿向。检测上,洛氏硬度计看硬度,齿轮测量中心看齿形齿向,材质证明和硬度报告用于批次追溯。批量生产时,关键尺寸执行SPC,比出货前抽检更能发现热处理漂移。
- 先按模数、齿根应力和冲击载荷确定层深与芯部硬度目标。
- 再定碳势、淬火温度和回火窗口,避免只看表面硬度。
- 用夹具和装炉方式控制变形,滚齿参数预留补偿。
- 热处理后复检齿形齿向、硬度和金相,形成批次记录。
采购图纸上多写哪几行,报价和品质会更可控?
只写“HRC58-62”会让不同齿轮厂家按各自习惯解释,低价方案可能省掉层深控制和检测。建议在图纸或技术协议中写清:材料牌号与热处理方式;表面硬度范围及检测位置;有效硬化层深度范围;芯部硬度范围;齿部不允许脱碳、氧化;热处理变形公差;批量一致性要求(首件、SPC、出货报告)。这些信息越完整,工艺评审和报价越准确,也更方便非标定制项目做失效分析。
- 材料牌号+热处理方式:如20CrMnTi渗碳淬火。
- 表面硬度:HRC58-62,并注明测点。
- 有效硬化层深度:按模数和齿根应力给定范围。
- 芯部硬度:给出范围,不要留空。
- 变形与检测:齿形齿向、中心距、报告要求。
久顺精密怎么做20CrMnTi渗碳淬火齿轮?
久顺精密专注小模数精密金属齿轮、精密减速箱和精密舵机的设计与制造,齿轮模数0.1–1.0mm,精度国标GB/T 6–8级,滚齿精度JIS 5级以上,齿面粗糙度可达Ra0.8以内。对20CrMnTi渗碳淬火HRC58-62类零件,我们从APQP产品质量先期策划阶段就把材料、热处理变形、检测基准和批量节拍拉通,量产关键尺寸执行SPC;出货可附齿形齿向报告、尺寸报告、材质证明和硬度报告。
以无绳电钻齿轮为例,采用20CrMnTi渗碳淬火HRC58-62,年供50万套,合作3年。核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装厂内闭环,不依赖外协;检测配置齿轮测量中心、ZE20齿轮测量仪、海克斯康三次元、二次元影像仪和洛氏硬度计。常规产品24小时内报价、复杂定制48小时内报价,标准齿轮样品7–15个工作日,批量交期25–35天。
如果你正在筛选渗碳淬火齿轮厂家,建议把工况、模数、齿根冲击、耐蚀要求和图纸一起发来。久顺精密1个工作日内专属顾问联系,3个工作日内工艺评审反馈。电话13872641777(彭总),或通过/contact.html提交询价;也可查看小模数齿轮、精密减速箱、精密舵机产品页。
常见问题
渗碳淬火齿轮表面HRC58-62,芯部硬度应该定多少?
芯部硬度没有统一固定值,要按模数、齿根弯曲应力、冲击载荷和材料淬透性来定。采购时不要只写表面HRC58-62,应要求供方给出芯部硬度范围、检测位置和检测方法,并连同有效硬化层深度一起确认。芯部硬度过高会损失韧性,过低则支撑不住硬化层,都会影响寿命。
小模数齿轮渗碳淬火后变形大,怎么控制?
小模数齿轮齿薄、齿根小,热处理变形更敏感。控制点包括装炉方式、夹具支撑、碳势与淬火温度窗口、回火制度,以及滚齿阶段预留齿形补偿。热处理后要用齿轮测量中心复检齿形齿向,批量生产用SPC跟踪关键尺寸漂移。来图加工时提前约定变形公差和检测基准,比事后挑拣更有效。
20CrMnTi和40Cr都做渗碳淬火,采购怎么选?
20CrMnTi渗碳工艺成熟、芯部韧性好,适合电钻齿轮等既要求耐磨又承受冲击的零件;40Cr可渗碳淬火,成本和加工性有优势,但要重点评估淬透性、芯部硬度和变形一致性。选材时应先明确载荷、冲击、耐蚀和批量要求,再让齿轮厂家做工艺评审,不要只比较材料单价。