数控走心机加工微型齿轮轴:工艺要点与公差控制实战
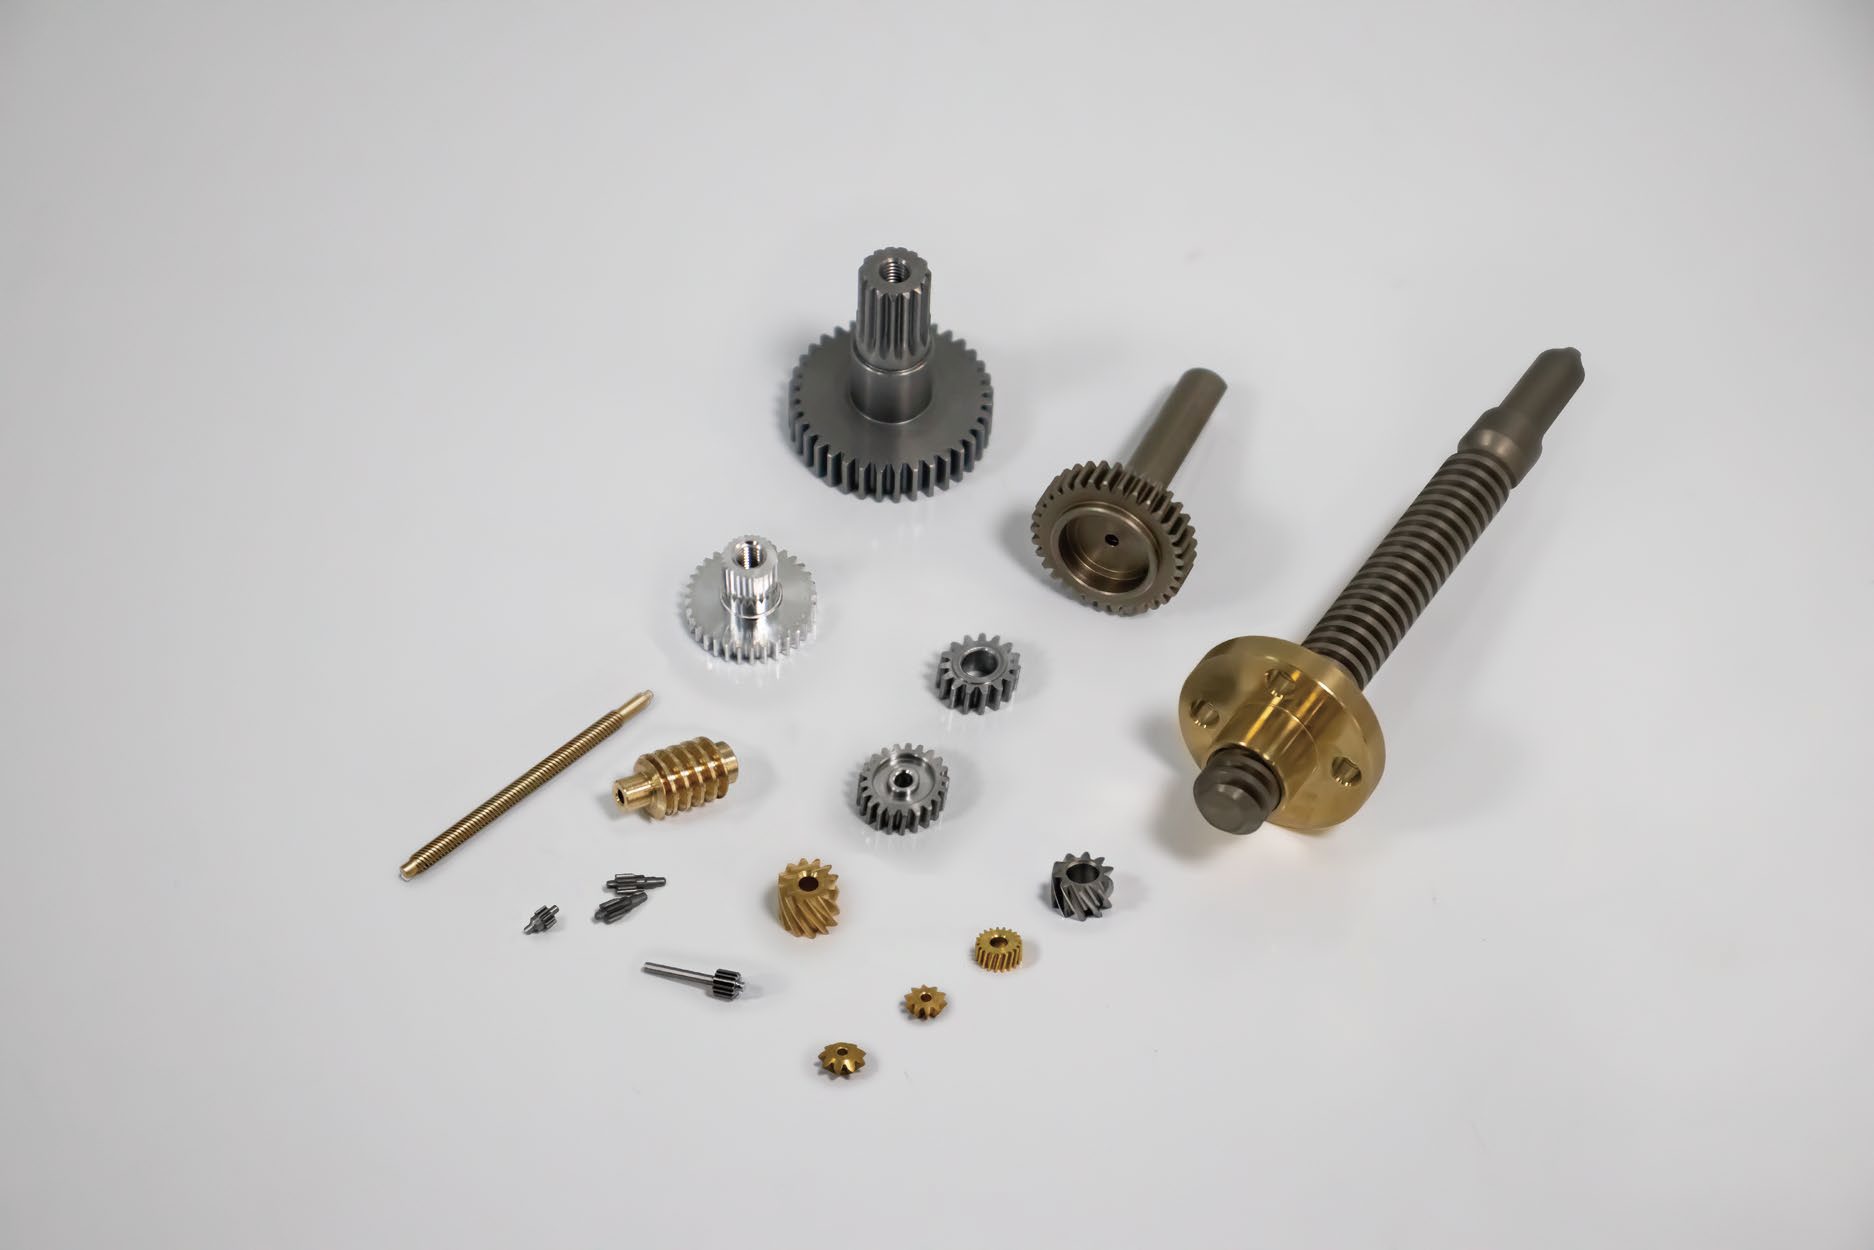
微型齿轮轴为什么容易“做出来容易,装进去难”?
在精密行星减速箱、舵机齿轮箱里,微型齿轮轴往往同时承担两个角色:一端是齿,另一端是轴承位、输出轴或台阶轴。轴径可能只有2–5mm,长度却达到20–50mm,长径比超过10。这种零件在CNC加工中心上单件铣削时,装夹力、切削力、热变形都会让同轴度、圆跳动迅速漂移。装配时表现为齿轮啮合噪音大、回差超差、轴承位早期磨损。对采购工程师来说,真正的痛点不是“能不能加工”,而是“批量一致性能不能守住”。
数控走心机加工微型齿轮轴的核心原理是什么?
数控走心机与普通走刀车床的区别在于:刀具在导套附近做径向进给,棒料沿Z轴同步送进,切削点始终靠近导套支撑。对于长径比大的微型齿轮轴,这种“刀不动、料动”的方式能把切削力对细长轴的弯矩降到很低。久顺精密现有20余台数控走心机,配合20余台CNC加工中心,适合加工模数0.1–1.0mm的小模数齿轮轴坯、阶梯轴、蜗杆轴、行星齿轮轴等。
但走心机也不是万能:如果齿轮轴上有非回转的扁位、侧孔、扇形齿等特征,后续仍需要CNC机加工或滚齿、铣齿完成。工艺路线的合理划分,比单纯比较设备更重要。
公差控制:微型齿轮轴必须锁死的5个尺寸链
| 关键公差项 | 典型要求 | 检测手段 | 对下游的影响 |
|---|---|---|---|
| 轴承位外圆公差 | ±0.005mm以内 | 二次元影像仪、千分尺 | 影响轴承配合与轴向窜动 |
| 齿坯外圆与轴承位同轴度 | ≤0.01mm | 圆柱度仪、ZE20齿轮测量仪 | 滚齿后齿向偏载、噪音 |
| 端面圆跳动 | ≤0.01mm | TESA-Hite高度仪、偏摆仪 | 齿轮端面与轴承端面贴合不良 |
| 齿坯外圆直径 | 按滚齿留量控制,通常±0.01mm | 齿轮测量中心 | 齿厚、齿深一致性 |
| 总长与台阶位置 | ±0.01–0.02mm | 二次元影像仪 | 装配后轴向间隙、回差 |
这些公差不是孤立的。例如同轴度超0.01mm,滚齿时齿向会直接反映为左右齿面不对称,装配后行星减速箱背隙可能从≤3arcmin恶化到10arcmin以上。因此,久顺在关键产品上执行APQP产品质量先期策划,量产关键尺寸执行SPC统计过程控制,而不是靠终检挑废品。
材料与热处理:走心机加工不同材料的“脾气”
不同材料对走心机加工的参数和刀具寿命影响很大:
- SUS303/304/316L不锈钢:SUS303含硫易切削,适合走心机高速加工;SUS316L韧性大、加工硬化倾向强,需降低进给、加大切削液压力。
- SUS420J2:常用于舵机齿轮轴,可淬火提高耐磨性,但走心机加工时需控制切削热,避免表面退火。
- 20CrMnTi/40Cr碳钢:可渗碳淬火至HRC58–62,走心机加工后需预留热处理变形量,热处理后再精磨或滚齿。
- H62/H65/磷青铜:铜合金导热快、易粘刀,走心机宜用锋利刀具和高转速、小切深。
- 6061/7075铝合金:重量轻,适合无人机云台舵机等场景,但硬度低,装夹易压伤,需用软爪或专用夹套。
从走心机到滚齿:齿坯质量如何决定小模数齿轮精度
小模数齿轮(模数0.1–1.0mm)的齿形误差,很大一部分来自齿坯。走心机加工出的齿坯如果外圆跳动大、端面不垂直,滚齿时滚刀与工件的中心距就会周期性变化,齿形齿向报告会出现明显波浪。久顺的做法是:走心机车削后,齿坯外圆与轴承位一次装夹完成,减少二次装夹误差;滚齿采用瑞士瓦里进口滚齿机20余台,滚齿精度稳定达到JIS 5级以上,齿面粗糙度可达Ra0.8以内。齿轮测量中心与ZE20齿轮测量仪用于出货前齿形齿向报告,海克斯康三次元INSPECTOR S用于复杂空间尺寸验证。
采购决策建议:什么时候选走心机,什么时候选CNC机加工?
如果您采购的是微型齿轮轴、蜗杆轴、行星齿轮轴,且长径比大于5、批量在数千件以上,走心机加工通常更具效率和一致性优势。如果零件上有异形槽、侧孔、扁位或扇形齿,建议走心机完成回转体后,再由CNC加工中心或滚齿、铣齿工序补齐。久顺精密提供从设计咨询、样品制作到批量生产的一站式定制服务,核心齿轮全部自产,滚齿、车削、CNC、铆压、激光焊接、组装全流程厂内闭环,不依赖外协。
常规产品24小时内报价、复杂定制48小时内报价;标准齿轮样品7–15个工作日,复杂减速箱/舵机样品15–25个工作日;批量交期25–35天,可协调加急。
久顺精密的微型齿轮轴案例
在灵巧手微型行星减速箱项目中,久顺为客户加工外径小于5mm的微型行星齿轮轴,材料SUS420J2,输出扭矩0.5N·m,从设计到量产仅4个月。无人机云台舵机项目中,通过优化齿轮轴同轴度与齿坯精度,将回差由1.2°降至0.5°,寿命由2000次提升至8000次以上。这些改进不是靠单一设备,而是走心机、滚齿、检测与装配工艺的协同。
如何快速获得微型齿轮轴的加工方案?
如果您正在寻找微型齿轮轴来图加工、非标定制或精密齿轮定制供应商,可以把图纸、材料、批量、精度要求和应用场景发给久顺。专属顾问1个工作日内联系,3个工作日内给出工艺评审反馈。电话13872641777(彭总),邮箱sales@jiushun.cn,或访问小模数齿轮、精密减速箱、精密舵机产品页,也可通过联系我们提交需求。
常见问题
微型齿轮轴的同轴度一般控制在多少?
在小模数齿轮轴中,轴承位与齿坯外圆同轴度通常建议≤0.01mm,端面圆跳动≤0.01mm;如果后续还要滚齿,齿坯跳动最好压到0.005mm以内。久顺用圆柱度仪、ZE20、三次元等检测,具体公差要结合模数、转速、背隙要求确定。
数控走心机加工微型齿轮轴,批量多少合适?
走心机适合长径比大、批量数千件以上的回转体轴类。小批量打样也可用走心机,但经济性不如CNC;如果年用量在几千到几十万件,走心机加滚齿的组合更稳定。久顺标准齿轮样品7–15个工作日,批量交期25–35天。
来图加工微型齿轮轴需要提供哪些信息?
图纸(2D/3D)、材料牌号、热处理要求、齿形参数(模数、齿数、压力角、螺旋角)、精度等级、表面粗糙度、年用量、装配工况。有实物样品更好。久顺1个工作日内专属顾问联系,3个工作日内工艺评审反馈。